


先进EDM技术革新模具制造:精密、自动化、高效、智能化新趋势
对于结构复杂的工件,传统切削方法往往难以实现。因此生产中开发出一些新方法,电火花加工(EDM)就是其中之一,广泛应用于模具制造业的型腔加工。EDM技术是直接利用电能和热能进行加工的新工艺。
CNC EDM技术正向精密化、自动化、智能化、高效率方向发展。EDM广泛应用于模具复杂精密小型腔体、窄槽、凹槽、拐角、深切削等加工领域。
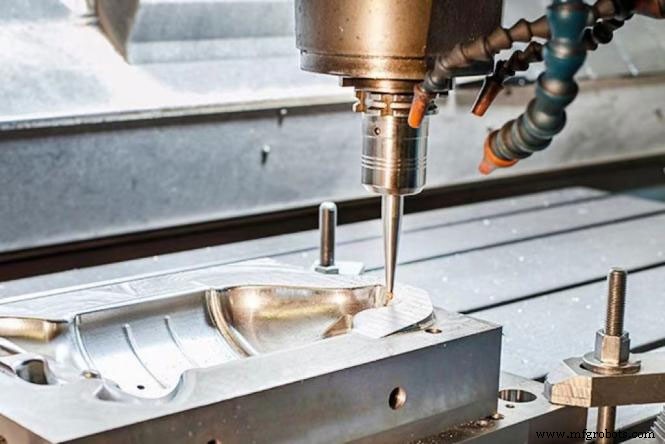
EDM技术特点
EDM加工机理不同于传统切削,具有以下特点:
- 可加工任意导电材料。能否加工主要取决于材料的导电性和热学性能,不受材料硬度影响。
- 适合加工低刚性工件和微细加工。因工具电极形状可复制到工件,特别适合复杂曲面工件。适用于难以用普通方法加工的特殊材料、复杂形状工件。
- EDM表面由无数微坑和硬凸棱组成,硬度高于机加工表面,有利于保护润滑油。同等粗糙度下,其表面润滑性和耐磨性优于机加工表面,特别适合模具制造。
- 脉冲放电持续时间极短,放电产生的热传导扩散范围小,材料热影响区小。
- 加工时工具电极不接触工件,宏观力极小。工具电极材料无需比工件硬,因此易于制造。
EDM技术发展方向
1. 精密化
EDM精度要求主要体现在尺寸精度、成形精度和表面质量。当前CNC EDM加工精度全面提升。总体而言,现代模具企业在应用先进CNC EDM时,尚未充分挖掘机床精密加工性能。因此应进一步发展现有CNC加工技术,持续提高模具加工精度。
2. 自动化
先进CNC EDM机床配备电极库和标准电极夹具,只需加工前将电极装入刀库、编制加工程序,整个EDM过程即可自动运行,几乎无需人工操作。自动运行可降低操作员劳动强度,提高工作效率。
3. 高效率
现代加工要求在保证精度前提下大幅提高粗加工和精加工效率。如手机外壳、家电、电器领域,要求大幅缩短放电时间、降低粗糙度,使放电后无需人工抛光。CNC EDM在这些领域的应用不仅缩短加工时间、省去后处理麻烦,还提高模具质量。
4. 智能化
新型CNC EDM机床采用智能控制技术。专家系统是CNC EDM机床智能化的重要体现,采用人机对话模式,根据加工条件和要求,经合理输入设定值后自动生成加工程序,选择最佳加工条件组合,实现加工过程最优控制。智能技术应用使操作更简便、降低对操作员技术水平要求,随着技术升级应用范围更广。
EDM技术在模具加工中的应用
模具表面处理
EDM技术在模具表面处理中作用巨大。为进一步提高模具表面质量,利用电火花脉冲放电产生高温,以硬质合金为电极材料,将其渗入模具工作表面和易损件。形成一层高硬度、高强度、高耐磨、耐高温、不剥落的硬质白色合金强化层。强化层可改变表面理化性能,是模具表面处理的有效方法。
强化层是放电瞬间在高温高压下电极与工件材料重新合金化形成的新合金层。强化处理时放电时间极短、放电点面积极小,热效应仅发生在工件表面微小区域,整个工件仍处于室温或较低温度,因此不会产生热变形。
EDM型腔加工
EDM型腔加工包括锻造模、压铸模、挤压模、塑料模等。型腔加工难度大,加工面积变化大,因型腔复杂导致电极损耗不均,严重影响加工精度。为提高精度,电极应选用耐腐蚀性好的纯铜和石墨。
EDM打孔加工
打孔是EDM应用最广泛的类型,常用于加工异形孔(圆孔、方孔、多边形孔、特形孔)、弯曲孔、微孔等。打孔尺寸精度主要由工具电极尺寸和火花放电间隙保证。
复杂加工
将粉末添加剂混入电火花加工液以高速获得镜面的工艺称为混粉加工。主要应用于复杂模具型腔精密加工,特别是不便抛光的复杂曲面。可降低零件表面粗糙度、省去人工抛光、提高零件性能。
多轴旋转系统配合多种直线运动,可组合成多种复合运动模式,适应不同工件加工要求。CNC EDM机床利用多轴联动可轻松实现传统EDM难以加工的复杂型腔模具或微小零件。
为在高效率下保持放电间隙一致性并维持高稳定加工性,加工中可采用连续摆动电极法。摆动法可获得侧面和底面更均匀的表面粗糙度,更易控制加工尺寸,确保高精度高质量加工。
结语
除了CNC铣削和车削服务,JTR还可提供EDM技术制作各类定制模具。凭借丰富制造经验,我们致力于为客户提供最高质量的产品和解决方案。
工业技术