


制造业钻削工艺核心技术全解析
作为孔加工最常用刀具,钻头在机械制造中广泛应用。特别是冷却装置、发电设备管板、汽轮发电机等零件加工,应用尤为广泛重要。
钻削特点
钻头通常有两个主切削刃,加工时钻头旋转切削。钻头前角从中心轴向外缘逐渐增大。越靠近外圆切削速度越高,向中心逐渐减小,钻头旋转中心切削速度为零。钻头横刃靠近旋转中心轴,副前角大、无排屑空间、切削速度低,会产生大轴向阻力。若按DIN1414将横刃磨成A型或C型,且靠近中心轴切削刃有正前角,可降低切削阻力、显著改善切削性能。
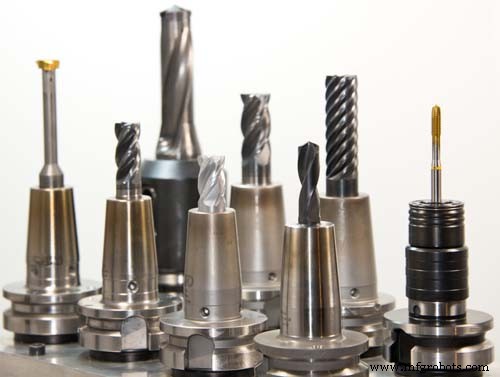
按工件形状、材质、结构和功能,钻头可分多种类型,如高速钢钻头(麻花钻、组合钻、扁钻)、硬质合金整体钻、可转位浅孔钻、深孔钻、套式钻和可换刀头钻等。
断屑与排屑
钻头切削在狭窄孔内进行,切屑须通过钻头排屑槽排出。因此切屑形状对钻头切削性能影响巨大。常见切屑形状有片状、管状、针状、锥螺旋状、带状、扇状、粉末状等。
切屑形状不当时会出现以下问题:
① 细屑堵塞切削刃槽,影响钻孔精度、降低钻头寿命、甚至折断钻头(如粉末屑、扇形屑等);
② 长屑缠绕钻头,妨碍操作,导致钻头折断或阻止切削液进入孔内(如螺旋屑、带状屑等)。
如何解决切屑形状不当问题:
① 可单独或组合使用增大进给量、间歇进给、磨削横刃、安装断屑槽等方法,改善断屑排屑效果,消除切屑引起的问题。
② 可使用专业断屑钻。例如:在钻头排屑槽增加设计断屑槽,将切屑折断成更易清理的碎屑。碎屑顺利沿槽排出,不堵塞槽内。因此新型断屑钻切削效果比传统钻头顺畅得多。
同时,短碎屑使冷却液更易流至钻尖,进一步改善加工过程散热和切削性能。且因新增断屑槽贯穿钻头整个排屑槽,反复磨削后仍能保持形状功能。除上述功能改进外,值得一提的是此设计强化钻头本体刚性,显著增加单次磨削前可钻孔数。
钻孔精度
孔精度主要由孔径尺寸、位置精度、同轴度、圆柱度、表面粗糙度和孔毛刺等因素组成。
钻削加工中影响孔加工精度的因素:
① 钻头夹持精度和切削条件,如刀柄、切削速度、进给速度、切削液等。
② 钻头尺寸形状,如钻头长度、刃部形状、钻芯形状等。
③ 工件形状,如孔口侧面形状、孔口形状、厚度和夹持状态。
扩孔
扩孔由钻削加工中钻头摆动引起。刀柄摆动对孔径和孔位置精度影响大,故刀柄严重磨损时应及时更换。钻小孔时难以测量调整摆动,最好用粗柄小刃钻,其刃部与柄部同轴度好。使用重磨钻头时,孔精度下降多因后刀面不对称。控制刃高差可有效抑制切削扩孔。
孔圆柱度
因钻头振动,钻出孔易成多边形,孔壁出现来福线。常见多边形孔多为三角形或五边形。三角孔原因是钻削时钻头有两个旋转中心。每600次振动频率交换一次。主因是切削阻力不平衡。钻头转一周孔圆柱度不好,第二周切削阻力不平衡,振动重复但相位偏移,孔壁形成来福线。钻深达一定程度时,钻头刃面与孔壁摩擦增大,振动衰减,来福线消失,圆柱度变好。此类孔纵剖面呈漏斗状。同理,切削中也可能出现五边形、七边形孔。为消除此现象,除控制夹头振动、刃高差、后刀面不对称、刃部形状等,还应增加钻头刚性、进给量、后角、改善刃部磨削等措施。
斜面/曲面钻孔
钻头切削面或钻孔面为倾斜、曲面或台阶时,定位精度差。此时钻头用径向单侧切削,降低刀具寿命。
为提高定位精度,可采取以下措施:
- 先钻中心孔;
- 用铣刀铣孔座;
- 选用切入性好、刚性强的钻头;
- 降低进给速度。
毛刺处理
钻削时孔入口和出口会产生毛刺,特别是加工韧性材料和薄板时。原因是钻头即将钻透时,被加工材料发生塑性变形。此时靠近外缘本应由钻头切削刃切除的三角部分,受轴向切削力影响向外变形,在钻头外缘倒角和切削刃作用下进一步卷曲形成卷边或毛刺。
钻削加工条件
通用钻头产品目录中有按加工材料编排的“基本切削参数参考表”。用户可参考提供的切削参数选择钻削切削条件。切削条件选择是否合适,应通过试切综合判断,依据加工精度、加工效率、钻头寿命等因素。
1. 钻头寿命与加工效率
在满足工件技术要求前提下,钻头使用是否得当应综合衡量钻头寿命和加工效率。钻头寿命评价指标可选切削距离;加工效率评价指标可选进给速度。对高速钢钻头,钻头寿命受转速影响大、受每转进给影响小。因此在保证较长钻头寿命前提下,可通过增大每转进给提高加工效率。但注意若每转进给过大,切屑增厚导致断屑困难。故需试切确定顺利断屑的每转进给范围。对硬质合金钻头,切削刃在负前角方向有较大倒角,可选每转进给范围比高速钢钻头小。加工中若每转进给超此范围,钻头寿命降低。因硬质合金钻头耐热性比高速钢高,转速对钻头寿命影响小。故可用增大转速法提高硬质合金钻头加工效率同时保证钻头寿命。
2. 切削液合理使用
钻头切削在狭窄孔空间进行。故切削液类型和喷射法对钻头寿命和孔加工精度影响大。切削液分水溶性和非水溶性两类。非水溶性切削液润滑性、润湿性、防粘性好,也有防锈效果。水溶性切削液冷却性好、无烟不燃。出于环保考虑,近年水溶性切削液用量较大。但若水溶性切削液稀释比不当或变质,会大幅缩短刀具寿命,使用时须谨慎。无论水溶性还是非水溶性切削液,使用时必须充分到达切削点。同时须严格控制切削液流量、压力、喷嘴数、冷却方式(内冷或外冷)。
钻头重磨
钻头重磨判断标准
钻头重磨判断准则:
- 切削刃、横刃、导向刃磨损量。
- 加工孔尺寸精度和表面粗糙度。
- 切屑颜色和形状。
- 切削阻力(主轴电流、噪音、振动等间接值)。
- 加工数量等。
实际使用中,应根据具体情况从上述指标中确定准确便捷的判断标准。以磨损量为准则时,应找到经济性最佳的重磨周期。因主要磨削部位为后刀面和横刃,若钻头磨损量过大,刃部磨削时间长、磨削量大、重磨次数减少(总寿命=重磨后寿命×可重磨次数),会缩短钻头总寿命。以加工孔尺寸精度为准则时,用柱塞规或极限规检查孔扩大、不均等,超控制值立即重磨。以切削阻力为准则时,可采用超设定极限值(如主轴电流)自动停机等方法。采用加工数量限额管理时,应综合上述判断内容设定准则。
钻头磨削方法
重磨钻头最好用专用钻头磨床或通用工具磨床,这对保证钻头寿命和加工精度至关重要。若原钻头型式加工状况良好,可按原型式重磨;若原型式有缺陷,可按使用目的适当改进后刀面形状和磨削横刃。
磨削时注意以下几点:
- 防止过热降低钻头硬度。
- 钻头上损伤(特别是切削刃刃口损伤)应彻底清除。
- 钻头型式应对称。
- 磨削时小心勿损伤切削刃,磨后清除毛刺。
- 硬质合金钻头磨削形状对钻头性能影响大。出厂钻头形状是科学设计反复试验得出的最佳形状。故重磨时一般应保持原刃部形状。
制造工艺