


选择多腔注塑成型:它是您项目的最佳选择吗?
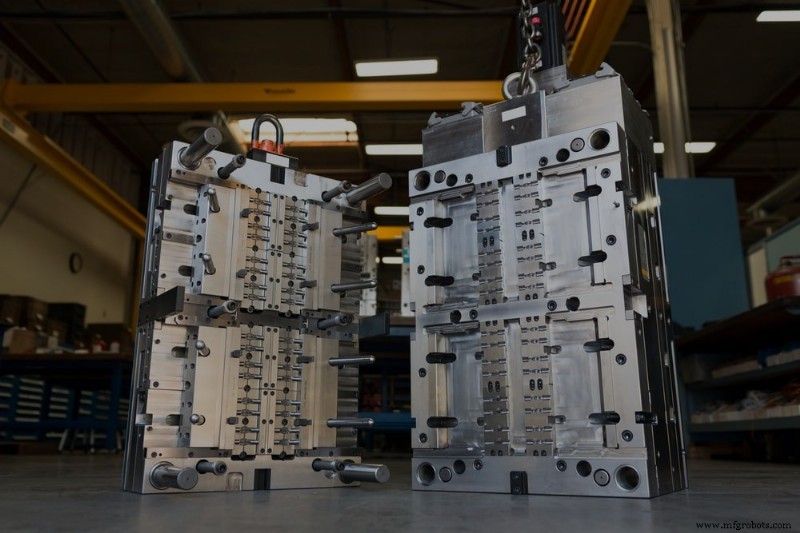
如果您需要生产塑料零件,很可能最终会使用注塑成型。既然这种精密制造工艺是以具有成本效益的方式生产中大批量相同塑料零件的途径,它通常比CNC加工或聚氨酯铸造等生产方法更优。
然而,制造模具是一个漫长且昂贵的过程,因此您需要从一开始就确保拥有正确的模具。在某些情况下,单腔模具(每循环生产一个产品)是首选。在其他情况下,多腔模具(每循环生产多个产品)可能更好。
本文将介绍多腔注塑成型的基础知识——包括其优缺点和用例——帮助您决定是否使用多腔模具最适合您的项目需求。
什么是多腔注塑成型?
多腔注塑成型是一种注塑成型形式,每循环成型两个或更多相同零件。多腔模具可包含2到164个型腔,通常按增量增加(2、4、8、16、24、32等)。叠模——包含制造零件的工具镜像——被归类为多腔模具,因为它们最终生产相同零件。然而,家族模具——生产尺寸或外观相似但不完全相同的多个零件——不能归类为多腔模具。
企业在消费品、医疗、汽车等各行业使用多腔注塑模具生产各种产品。
产品团队通常从单腔模具开始验证设计,随后转向多腔注塑模具。单腔模具成本较低、生产更快。但在某些情况下,从一开始就使用多腔模具更合理。用单腔模具而非多腔模具制造同等大批量零件意味着更多循环、更多机器时间和更高成本。多腔模具可让您在更短时间、更低单件成本下生产更多零件。
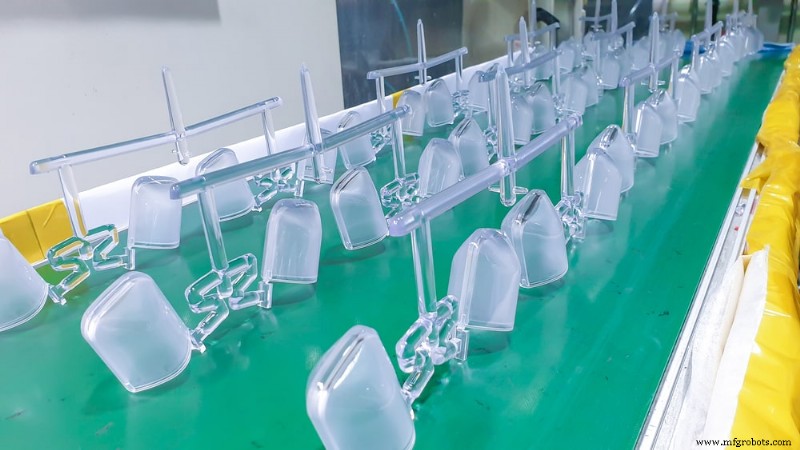
在Fast Radius,我们通常建议:预估年需求量(EAU)超过10,000的产品采用两腔;EAU超过50,000采用四腔;EAU超过100,000采用八腔。
多腔注塑成型的优缺点
与单腔相比,多腔注塑模具具有多项优势。多腔模具更高效地利用循环时间,每小时可生产更多零件。这种生产效率提升使更快满足高消费需求成为可能。尽管多腔模具初始成本高,但可降低单件成本,在大批量生产中节省资金。
设计单腔甚至多腔模具时会使用不同类型的流道技术。冷流道通常用于原型工具以减少初始投资,但会增加材料浪费,且将废料重新研磨回工艺或处理掉也有成本。热流道技术通常用于验证设计以减少每循环材料浪费。大多数多腔模具采用此类技术。
然而,多腔注塑成型也有缺点,首当其冲是模具制造成本。多腔模具比单腔模具需要更多前期投资,因为它们消耗更多材料、能源、时间和人力。如果预算有限或计划小批量生产,单腔模具可能更实际。
多腔模具制造时间也比单腔模具长。如果需要快速推向市场,单腔模具或交付周期更短的其他制造方法可能更好。此外,多腔模具维护成本和风险更高,可能增加上市时间。毕竟,如果一个型腔出现缺陷或损坏,整个模具可能变得效率低下甚至不可用。
还值得注意的是,多腔注塑成型需要深入理解充填平衡以实现可重复零件,因此仅使用单腔模具的制造商在转向多腔模具时将面临学习曲线。他们需确保多腔注塑模具内所有组件极其精确,且浇口尺寸相当,以确保最佳结果。
多腔注塑成型的关键考量
在决定使用单腔还是多腔模具时,需考虑期望生产批量、预算和交付周期。由于多腔模具成本更高、制造时间更长,不适合小批量生产和有限预算。但它们能在同等时间内比单腔模具生产更多零件,因此最适合中大批量生产。
其他设计调整可能包括:
- 确定型腔数量,因为模具冷却系统会影响给定机器下零件几何允许的型腔数
- 采用对称设计,因其提供更好的冷却和流动效率
- 随着模具变大变复杂,格外关注浇口类型和位置、排气及熔体流动
多腔注塑成型的成本方面
从零件尺寸复杂度到模具材料再到型腔数量,一切皆影响多腔注塑模具价格。没有统一的多腔注塑成型价格指南,但一般来说,型腔越多,所需资源越多,生产成本越高。您也将面临更高维护成本,因为制造合作伙伴需维护多个型腔而非单个。
然而,对于大批量生产,多腔模具提供巨大投资回报。您将节省加工、人工和设置时间,实现更低单件成本,并最大化利润,因为更高型腔数让您在更短时间内生产更多零件。虽然多腔模具需要大量前期资金,但长远看能节省时间和金钱。
通过使用机器人或自动化,并明确了解需要生产多少零件,可进一步降低成本。例如,若预知消费需求将增长,直接从高型腔数开始比先造单腔模具再造多腔模具更合理。
与Fast Radius合作多腔成型
多腔模具能节省时间和金钱,但并非每个项目的最佳选择。由于制造注塑模具需投入大量时间和金钱,决定制造单腔还是多腔模具时,您需要了解预期消费需求。否则,您可能发现自己花钱造单腔模具却很快转向多腔模具,或投资昂贵多腔模具而单腔模具足以满足需求。
如果您知道EAU,经验丰富的设计制造合作伙伴如Fast Radius可帮助确定哪种模具最适合您的项目。我们随时准备实现您的创意,并可就模具材料、零件材料、模具设计等提供建议,助您以最具成本效益的方式创建高质量零件。我们甚至能帮您避免最大的注塑成型错误。立即联系我们开始。
查看资源中心了解注塑成型设计最佳实践、后处理选项等。
准备好与Fast Radius一起制造零件了吗?
开始报价
工业技术
- 离岸 PCB 厂商选型实战指南:避坑信号与多工厂网络构建策略
- 增材制造适合您的企业吗?实战决策指南
- PLC 可编程逻辑控制器:解锁工业自动化效能
- 金属机箱机柜制造专家指南:从设计到交付的关键要点
- RIM 核心材料盘点:五大关键类型赋能卓越产品设计
- 注塑模具材料选择指南:钢铝对比与关键性能解析
- 水射流切割材料选型指南:金属、复材、非金属全谱解析
- 4140钢 vs 4130钢:如何为您的项目选择最佳钢材
- 钛合金 vs 钢:如何为项目选择理想金属材料
- 工程起重机选型实战指南:载荷、高度、地基三维决策
- 项目选材实战指南:铜、磷青铜、黄铜、铝、钢五大核心材料解析
- 压缩成型与注塑成型:如何为您的产品选择合适工艺