


精通原型注塑:技术要点与快速生产实战
发布于 2020年6月1日 | 作者:WayKen Rapid Manufacturing
塑料桶、手机壳、乐高积木……全球无数注塑机日夜运转。但新品开发时,那些需要复杂模具的机器如何应对?原型注塑究竟如何运作?是否存在类似其他工艺的“快速注塑”?答案尽在文中。
原型注塑的需求驱动力
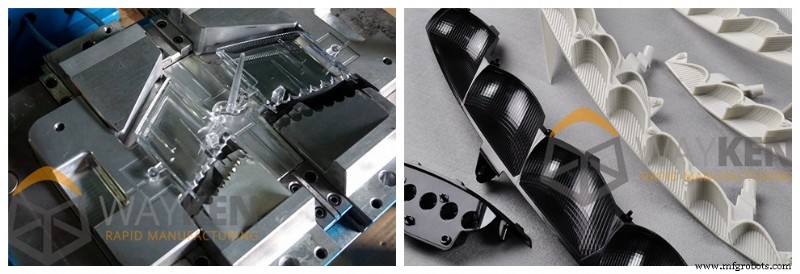
进步从不停歇。推出新功能、新产品更快的企业才能在全球竞争中生存,产品开发是制造业成本最高环节。注塑常关联量产:硬化模具配冷却通道与自动化,疯狂产出一致件。但开发新品、生产未验证零件时,如何将笨重的量产工艺转化为灵活的原型注塑?答案是 快速注塑(RIM)。
RIM 是注塑新分支,灵活性极佳。就像轻量版软件,几分钟解压即用,无需数小时安装。快速模具虽不能长期用,但能低成本快速产出原型批次。
先看不依赖专用技术如何加速注塑原型制作。
面向原型注塑的设计(DFM)
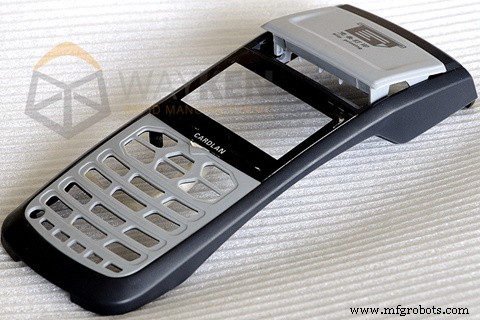
许多初创团队与设计工程师忽视制造工艺,扼杀好创意。定制注塑件必须考量多参数,核心是 壁厚均匀。理想件壁厚处处一致,越薄生产越快。现实中坚持渐变壁厚。脱模斜度与圆角 同样关键,利于脱模。定稿前务必确认能从型腔顺利脱模。
模具设计
模具含模仁与顶针。快速模具更复杂但制造更快,核心差异在 灵活性。原型模具需支持快速修改,因此模具常拆分为更多模块。需改型腔只改型腔,需同步改冷却/顶针可同步重制,并行制造大幅缩短周期。
另一关键考量(除熔体流动、壁厚、冷却外)是 模具寿命。量产模追求极致寿命,用硬钢耗时加工。原型模仅需撑过验证阶段,可用硬质铝合金替代,易加工且寿命足够。
资深工程师为何不可或缺?
模具设计完成后,生产前先用有限元分析(FEA)验证工艺。资深工程师能精准模拟熔体填充与冷却,提前发现设计缺陷,避免模具重制。
原型注塑生产
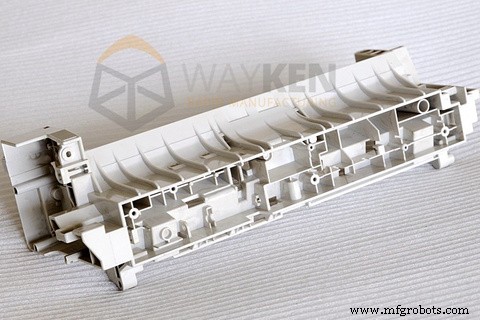
模具加工本身复杂(主要型面常在封闭空间),软材质+多分模块能大幅缩短制模时间。真正考验始于模具完成后。
首件必有问题。注塑工艺复杂,材料属性多变,设计难以全覆盖。原型注塑即:试模 → 得首件 → 修模。
模具调试
修模匹配零件称“模具调试”。常见问题:
1. 壁厚不合理:料温不均致凹痕,或熔体填不满。须用 FEA 验证模流。
2. 冷却缺陷:局部冷却过慢,过早顶出导致变形。冷却周期优化是注塑模制造最复杂课题。
调试通过即获得注塑原型,但设计优化未完,设计师可回溯任意环节迭代。
为何选择 WayKen?
需要更具性价比、更快的制造方式?WayKen 拥有 10+ 年原型注塑经验,产出功能测试级真实注塑件,缩小量产模具鸿沟。提供高性价比铝模、极速交期,降低设计风险与生产成本。欢迎联系团队深入了解。
工业技术