


注塑薄壁件设计与成型专家指南
薄壁特征在设计中很常见,但会给注塑件带来一系列问题(稍后详述)。避免潜在问题的最简单方法是修改设计,加厚壁厚或进行微调。由于零件功能要求,我们理解并不总能完全避免薄壁,因此我们还将介绍如果零件必须包含薄壁时的一些有用设计和材料考量。
薄壁几何结构的要点
薄壁有什么问题?注塑成型的成功关键在于材料流动均匀,而薄壁会导致塑料难以在模具型腔中均匀流动。以下是薄壁注塑成型常见的风险:
- 开裂
- 材料流动问题导致的未成型区域
- 冷却不均匀和翘曲
- 薄弱熔接线或断裂点
- 外观纹理不一致
在设计早期上传CAD模型,可让我们尽早发现潜在问题,您可按需修改并按时推进。我们的报价软件会自动识别零件是否有薄壁,并在制模前标记潜在加工问题。如果设计被标记为包含过薄壁(通常小于0.015-0.020英寸(0.381-0.508毫米),视材料而定),应用工程师会联系您,建议在角部增加脱模斜度、加厚薄壁或难以到达区域,或添加其他特征以改进设计。
材料至关重要
在选择零件材料时,请记住合适的材料取决于零件几何形状和应用需求。
某些材料易于流经薄壁区域,包括以下热塑性塑料:
- 高密度聚乙烯 (HDPE)
- 低密度聚乙烯 (LDPE)
- 聚丙烯 (PP)
- 尼龙 (PA)
这些都是包含活动铰链(需要弯曲的薄壁区域)零件的绝佳选择。热固性材料家族中的液态硅橡胶 (LSR) 填充性极好——甚至可能在分型线产生飞边风险。我们可通过在模具设计中增加特征来减少飞边。
另一方面,聚碳酸酯等材料粘性大,难以填充薄壁几何结构。零件壁厚应是选择材料时的关键考量。
查看我们针对各材料的壁厚建议,记住我们随时提供选型建议。
合理的壁厚可降低塑料件外观缺陷风险。
避免“撞墙”:设计技巧与窍门
以下是设计和选择带壁注塑件材料时的实用技巧:
- 一般来说,确保设计在整个零件中保持0.060至0.120英寸(1.5-3.0毫米)的均匀壁厚,可使零件均匀冷却并防止翘曲。
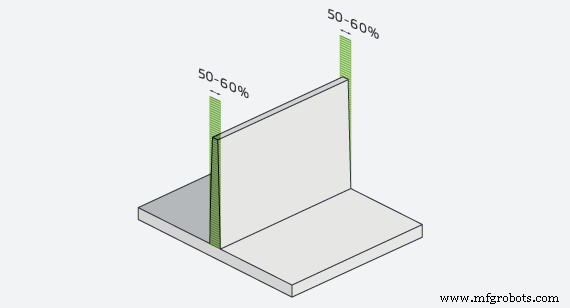
- 例外情况:肋厚应约为主体基底厚度的50-60%,如右图所示。肋厚若贯穿始终一致,会在肋根部留下多余材料。
- 为增强薄肋壁强度,可考虑添加加强筋(交叉支撑肋),在不单纯加厚肋的前提下强化设计。
- 在薄壁几何结构中添加流动路径(包括圆角),有助于材料更轻松地流入薄肋或薄壁区域。
- 虽然分型线(模具两半合模的接缝)在大多数注塑件上不可避免,但改变分型线位置可在外观上产生巨大差异。报价单会标识分型线位置,我们可能会建议修改几何形状,使其位于更不显眼的位置。
尽早上传CAD文件,可让我们为您提供设计反馈,并引导您完成注塑成型制造流程。若我们预见壁厚或零件几何结构的任何问题,可建议如何快速纠正,确保您按时收到成品零件。
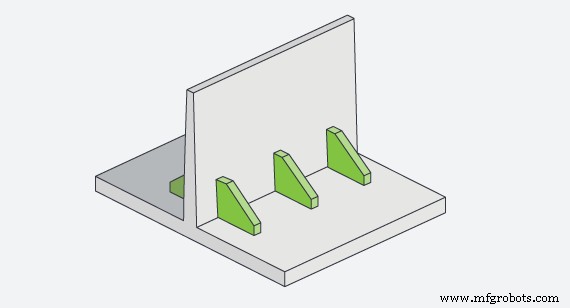
添加加强筋可支撑薄肋壁。
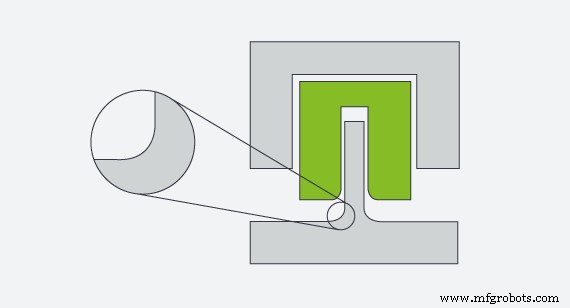
在零件内角添加圆角对零件顺利脱模至关重要。
工业技术