


压铸工艺:核心优势与局限深度解析
发布于 2018年12月14日 | 作者:Victoria,WayKen 项目经理
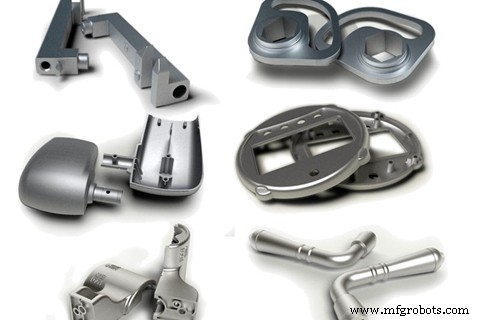
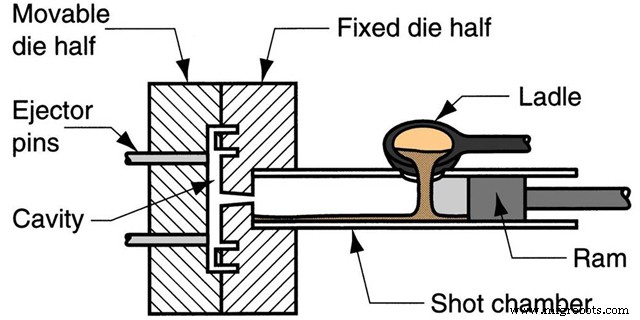
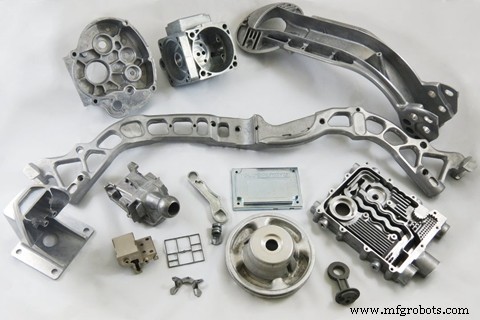
压铸是最通用、产量最大的金属铸造工艺之一,特点是利用模腔对熔融金属施加高压。压铸工艺特性决定了零件设计须满足工艺要求。本文详述压铸优劣势,并与其他制造工艺对比。
1. 压铸优势
- 生产效率极高 — 易机械化/自动化。冷室机 50-90 次/小时,热室机 400-900 次/小时。
- 尺寸精度高、表面光洁 — 公差等级 IT13~IT15(GB/T 1800-2009),高精达 IT10~W 1 1。表面粗糙度 Ra 3.2~1.6μm,局部 0.8μm。因精度高、光洁好,低要求件可直接用,减/免加工,提高合金利用率,大幅节省加工成本。
- 力学性能优异 — 金属熔体在模中快速冷却并在压力下结晶,表层晶粒细密,强度硬度均高。
- 可压铸复杂薄壁件 — 形状复杂、壁厚远小于砂型/金属型铸造。铝合金最薄 0.5mm,锌合金可达 0.3mm。
- 可嵌入异材嵌件 — 复杂紧固件/嵌件可一体成型,节省材料与加工成本,改善性能,减少装配。
- 量产经济 — 耐用、尺寸稳定,免/少加工。
- 表面纹理多样 — 可实现光滑或纹理表面。
2. 压铸劣势
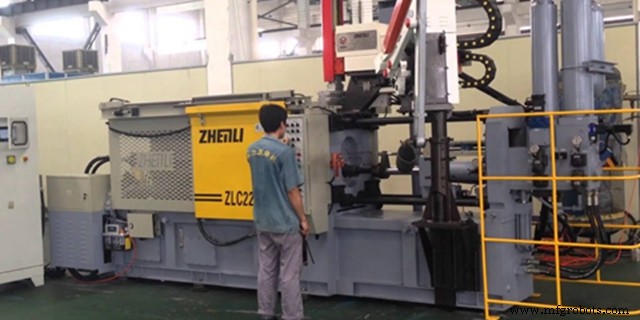
- 易产生气孔 — 高速充填 + 模具无透气性 → 气孔。含气孔件不可热处理强化、不可高温使用。加工余量不宜过大,否则切除表面硬化层暴露基体。
- 不适合小批量 — 模具复杂昂贵,仅适大批量,小批不经济。
- 高熔点合金模具寿命低 — 铜合金等高熔点材料对模具抗热变形/热疲劳要求高,模具寿命短。现主流材料为铝/锌/镁合金,铁基合金极少压铸。
- 前期投入大 — 压铸机、模具及配套设备成本远超其他铸造工艺,大批量才经济。
3. 压铸独有优势(对比其他工艺)
- vs 钣金件:形状更复杂、壁厚可变,一件压铸件可替多件钣金,简化结构。
- vs 塑料注塑件:更强、更硬、尺寸更稳、耐热、性能价格比远优塑料。耐载荷、耐 UV/老化/应力开裂。生产周期更快。但塑料单位体积成本可能更低、固有色彩可省表面处理、耐温性差、良好绝缘体。
- vs 砂铸件:少加工、壁更薄、尺寸更紧、效率高、表面更光、人工成本低。但砂铸可铸铁基/有色合金、最大尺寸更大、模具成本通常更低、小批更经济。
- vs 机加工件:更轻、加工成本更低。
结语
凭借上述优势,压铸件应用日益广泛,在笔记本、手机、相机、汽车、摩托车等产品中扮演关键角色,呈现时尚、环保、人性化、创新形象,深获消费者认可。随技术发展,压铸应用必将进一步拓展。
WayKen 不仅提供量产压铸服务,亦擅长快速注塑。欢迎发邮件至 info@waykenrm.com 获取免费报价,我们将为您的下一项目提供专业服务。
工业技术