


优化小批量注塑:精度与效率的最佳实践
小批量注塑(LVIM) 重新定义了传统注塑。长期以来注塑等同量产(50 万至数百万件),但 CNC、触发探针等创新技术让低批量模具制造成为现实。
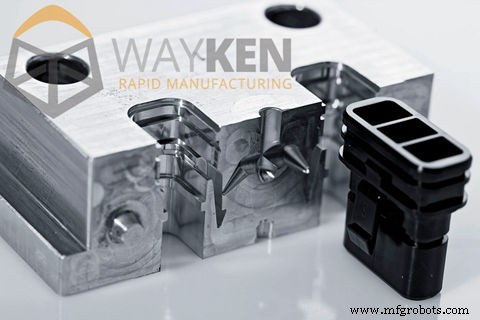
注塑模具工具设计
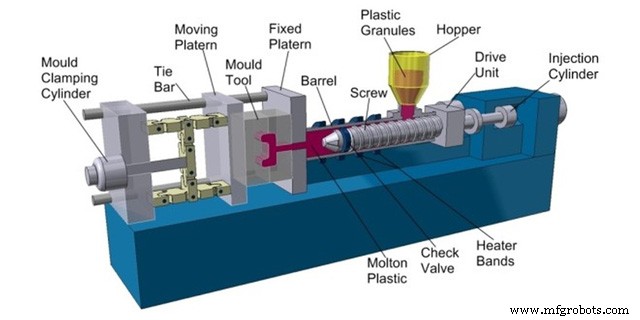
先看传统注塑设计,理解我们如何将其推向低批量领域。传统与 LVIM 的工艺、工具高度相似。
模具三大核心:
1. 注塑模 — 赋予熔融塑料形状;
2. 锁模系统 — 锁紧模具两半,防位移产生台阶缺陷;
3. 塑料供料系统 — 含加热螺杆与塑料粒料料斗。
注塑成型工艺流程
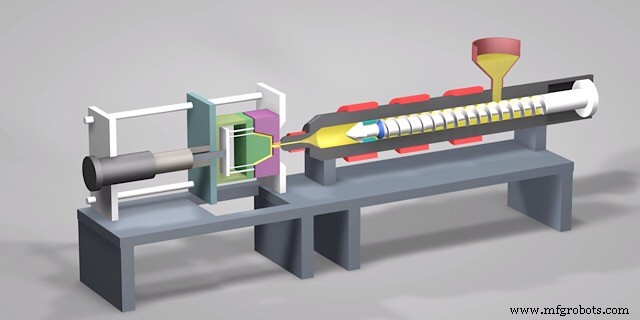
粒料落入螺杆熔融并注入型腔,至设定压力停止。冷却后开模顶出,机械去除废料,循环往复。流程稳定后单件仅需几分钟。
LVIM 与传统工艺的核心差异
模具(含型腔)是最贵环节。传统模用特种硬钢,热处理达极高硬度/精度/光洁度。型腔加工难(大刀进不去、小刀易断),模具两半须精密匹配防位移。硬钢模成本惊人、周期长,仅当摊销至海量产品才划算。
快速注塑(RIM)直击痛点:降低模具成本。 用软金属(如铝合金)制模,增加分模块。模具变便宜但寿命短,完美适配低批量、低成本需求。
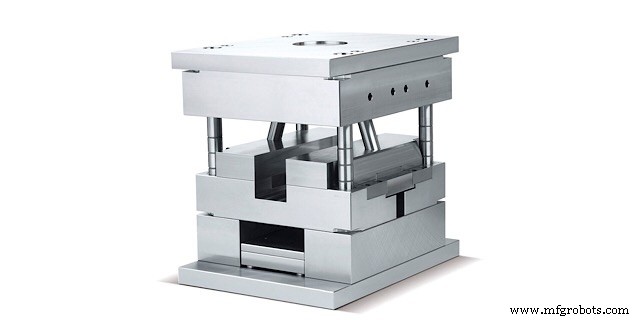
快速注塑的优势
虽比硅胶模/3D 打印难制,但 RIM 拥有其他快速原型工艺不具备的优势:
精准细节:高压注射使塑料紧贴模壁,可成型极细特征/薄壁,无气泡。
高效率:模具就绪后单件成型 <1 小时,质量优于其他工艺,模具寿命可达数万次。
高强度:可添加填料(增强微粒)降低熔体密度、提升成品强度。强力部件注塑优势显著,同一模具可多材料生产无需大改系统。
极佳灵活性:型腔常为独立件,改设计极易,适合后期原型小批量实测。铝模调整远易于硬钢模。
LVIM 材料
铝合金熔点/热稳定性远超工程塑料。常用材料:PP、ABS、PA(尼龙)、HDPE、PC。工艺灵活,同一模具可跑多材料,仅调工艺参数。
面向 LVIM 的设计
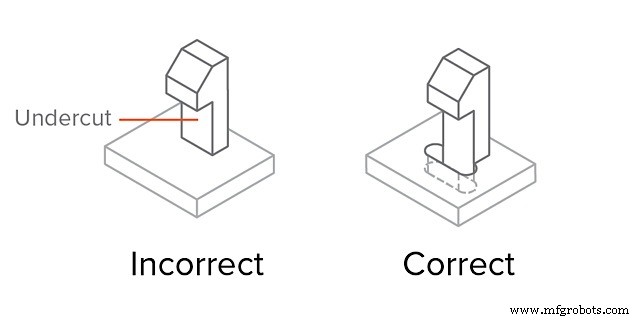
与传统设计相似:壁厚均匀防缩孔,避免过厚。脱模要素:垂直壁 85-87°(非 90°),尖角倒圆。倒扣与封闭槽(悬垂垂直壁/垂直凹槽)须坚决规避,改开孔消除倒扣优于保留。
成本分析
初始成本在模具,变动成本在材料。材料成本难压缩(牺牲质量),IM 料浪费极低。初始成本可通过模具质量/坚固度权衡:
- 软铝合金 → 易加工、交期短,但寿命降;
- 模具做成嵌件+模座组装 → 并行加工缩短交期,但分型面精度降、零件质量下降。
本质是 交期、模具寿命、零件质量 三者的博弈。
WayKen 能做什么
WayKen 提供 2-5 周交付的小批量注塑服务。高速加工、EDM、丰富材料库助您更快、更低成本拿到复杂精密件。RIM 真正经济高效。
我们还会在报价时给出面向生产的建设性建议:如壁厚过厚建议减薄(防缩痕),客户坚持则需限定缩痕样板供量产质检基准。
工业技术