


快速成型详解:如何为你的产品选择正确方法
近期完成产品设计,你可能已回答制造商常见提问:材料选择、尺寸、强度公差、产量。但即便答案俱全,量产启动时仍存失败风险。顶级设计师通过快速成型规避风险。本文解析快速成型内涵,提供选型实用指南。
什么是快速成型?
快速成型指制造产品样件测试配合、功能、可制造性、外观、强度。可在产品开发早期发现设计缺陷并修正。但面对多元快速成型技术,你可能困惑于理想技术与方法的选择。
选择理想快速成型方法
三大常用快速成型方法:
- 3D打印
- 注塑成型
- CNC加工
#1 3D打印
增材制造——逐层堆积材料成型原型。因高精度、材料兼容性广、低批量成本低,成为最常用快速成型方法。
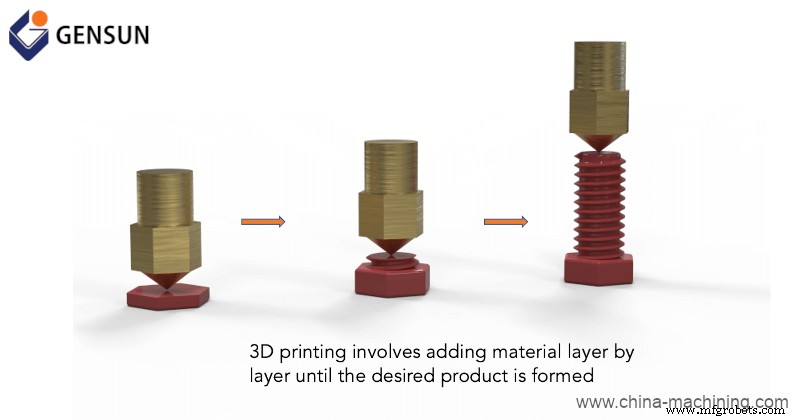
图1:3D打印过程
3D打印技术多类,能力与适用性各异。三大常用技术:
- 熔融沉积建模(FDM)
- 光固化立体成型(SLA)
- 选择性激光烧结(SLS)
熔融沉积建模(FDM)
最流行快速成型3D打印法。FDM打印机通过加热喷头逐层挤出热塑性丝材(PLA、ABS)。最大构建尺寸320×132×154mm,适配配合测试原型。图2为FDM打印树莓派外壳原型用于配合测试。
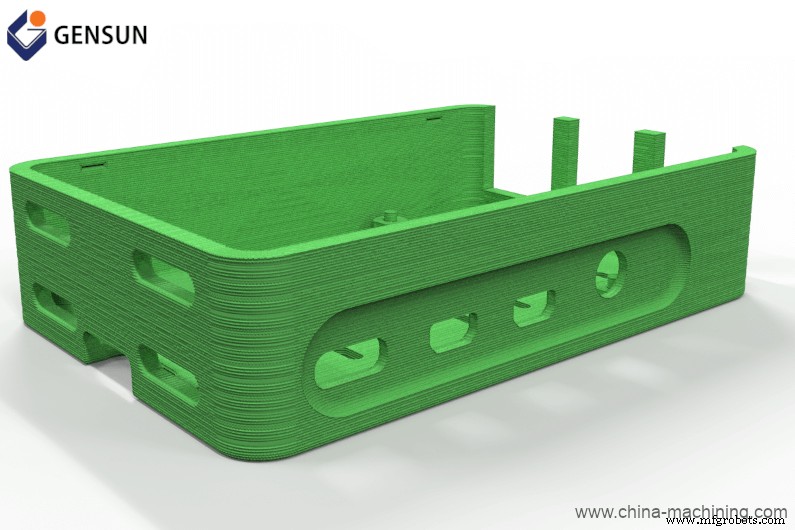
图2:FDM打印树莓派外壳
喷嘴尺寸限制FDM分辨率,不适合精细细节原型。
光固化立体成型(SLA)
高精度激光固化液态树脂,解决FDM低分辨率痛点。SLA精度、细节、表面光洁度均优于FDM。适配紧公差、极高精度、光滑表面的视觉原型。但最大构建尺寸通常145×145×175mm。
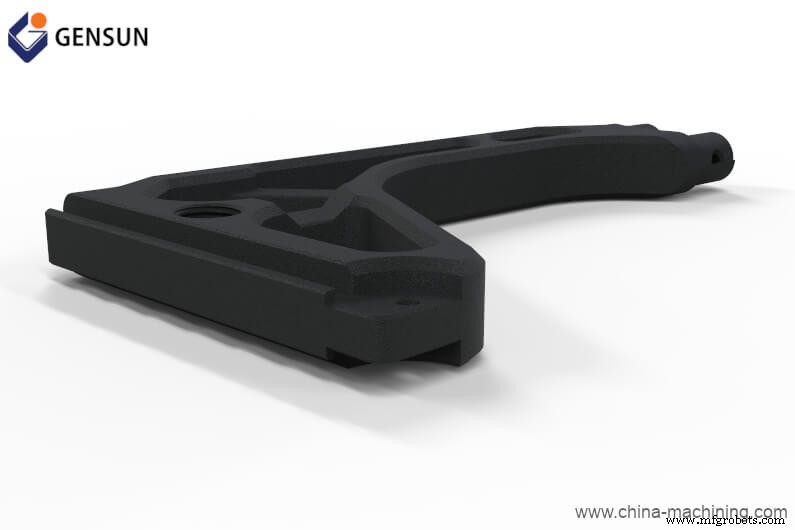
图3:SLA打印原型
选择性激光烧结(SLS)
激光烧结粉末材料(通常尼龙/聚酰胺)逐层成型。SLS擅长制造具良好力学性能的全功能原型。构建尺寸300×300×300mm超越SLA,但表面粗糙度较高。
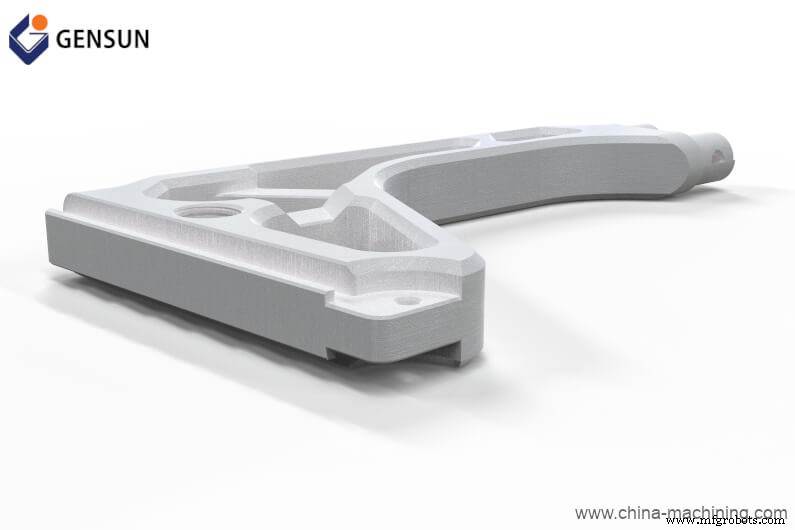
图4:SLS打印原型
#2 注塑成型
利用模具成型原型。先按产品形状制模,再加热热塑性聚合物熔融,经流道系统注入模腔成型。
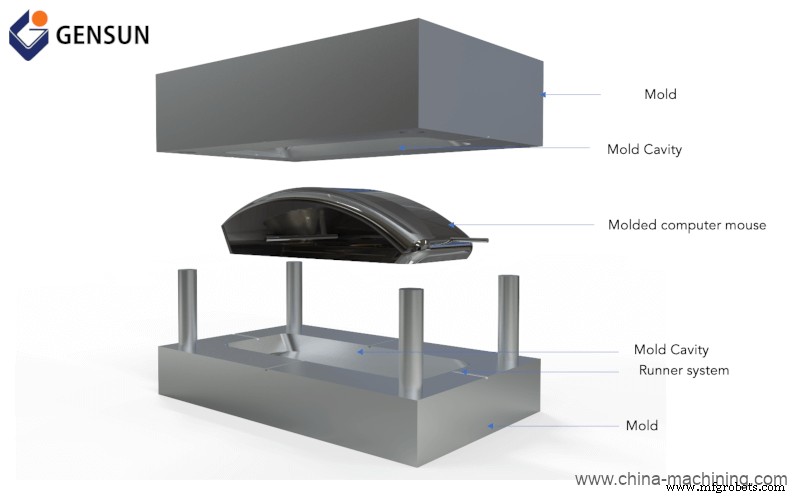
图5:注塑成型过程
兼容热塑性塑料、金属、液态硅橡胶等多材料,可实现复杂设计。但通常适合批量复制原型,尤其是需对多件原型进行系列测试时。图6展示无电路系统的硅橡胶鼠标原型。
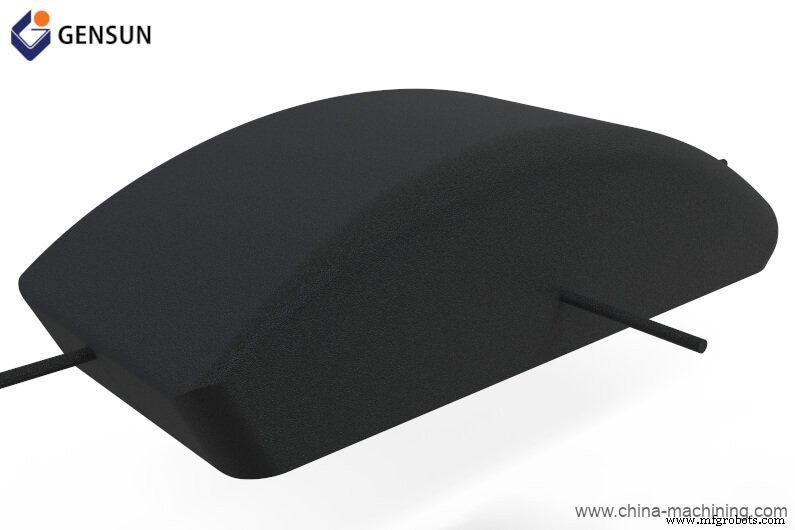
图6:鼠标原型
可量产此原型测试人机工效——即评估鼠标对用户舒适高效工作的影响:贴合度、臂部活动/血液循环限制等。测试结果指导设计优化,降低鼠标手综合征与腕管综合征风险。
#3 CNC加工
减材制造——切削工具从工件去除材料成型原型。CNC技术自动化刀具与工件运动序列。
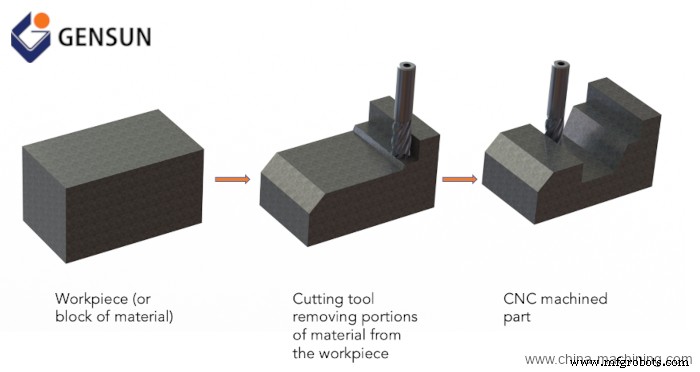
图7:CNC加工过程
CNC加工是金属零件快速成型首选,尤其需高精度功能原型(治具、夹具、终端应用组件)时。公差可达0.004mm,力学强度达136MPa。但减材特性致使某些特征(如倒扣)加工困难。了解CNC加工设计指南。
快速成型服务:Gensun专业护航
3D打印、注塑、CNC加工均能快速创建多元原型。但项目成败关键在于合作机加工厂。Gensun Precision Machining作为亚洲领先快速成型服务商,集三大工艺能力于一体,资深工程师与质检专家协同保障交付品质。了解快速成型服务详情。
工业技术