


产品设计师CNC CAD设计全攻略
计算机数控(CNC)机床——利用旋转圆柱刀具自主切削工件——彻底变革制造业。该技术消除传统制造的人为误差,提供更高精度、精准度与生产速度。但CNC加工非即刻开切。设计师须先在CAD软件建模。为创建精准高效的CNC加工三维CAD设计,你需要掌握核心设计法则。本文呈现CNC CAD设计实用准则,覆盖型腔、内倒角、孔、文字、壁厚设计规则,并解析三维设计向CNC铣削加工的转换流程。
CNC CAD设计五大黄金法则
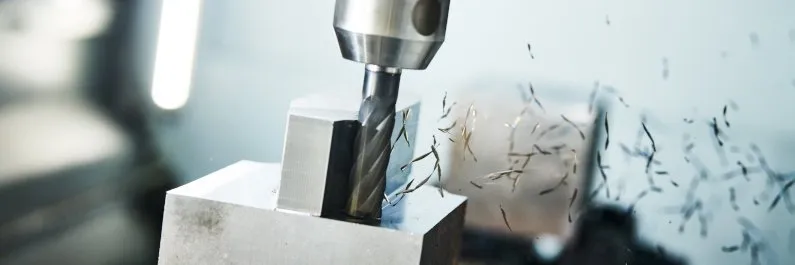
CNC加工属减材制造——去除工件材料成型。减材特性限制可加工特征类型。例如:刀具不可达表面几乎无法加工;即使有专用刀具触达,壁厚与型腔尺寸控制仍具挑战。但在CAD绘图阶段遵循以下准则可规避上述难题。
#1 型腔设计
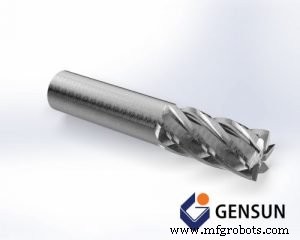
立铣刀
铣削型腔用立铣刀,刃长通常为直径3-4倍。建议型腔深度≤4倍宽度,防刀具挠度与振动导致加工失准。功能需更大深度时,考虑专用刀具。了解CNC切削刀具类型详情。
#2 内倒角/内圆角设计
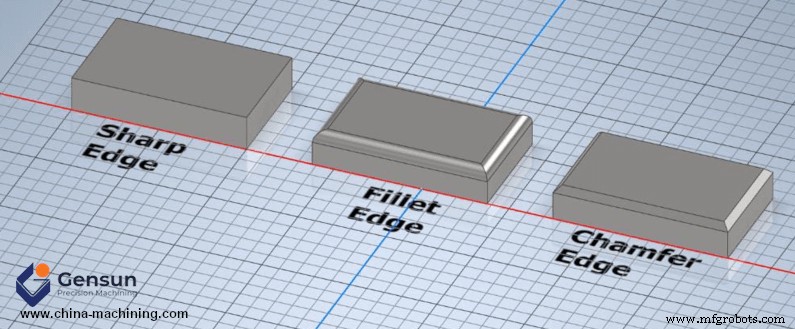
减材特性导致CNC在型腔内部边缘产生圆角(倒角)。设计师须在CAD图每个内部边缘标注内圆角半径尺寸。内圆角半径取决于满足型腔深度要求的可用立铣刀尺寸。建议内圆角半径≥型腔深度1/3。若功能需更小内圆角(或锐利90°),建议在CAD模型采用T型倒扣而非减小圆角半径。
#3 孔设计
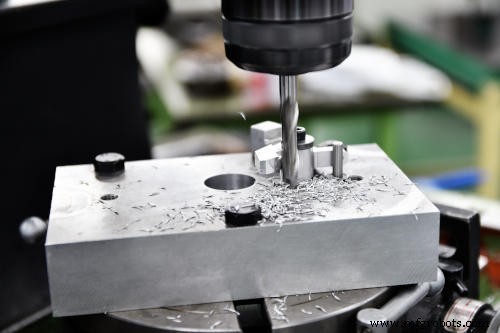
机加工厂通常用钻头加工孔。标准钻头直径0.5-38mm。建议孔尺寸匹配标准钻头规格,避免额外刀具成本。功能需非标直径孔时,机师将用立铣刀加工,此时适用型腔设计同等要求。
#4 壁厚设计
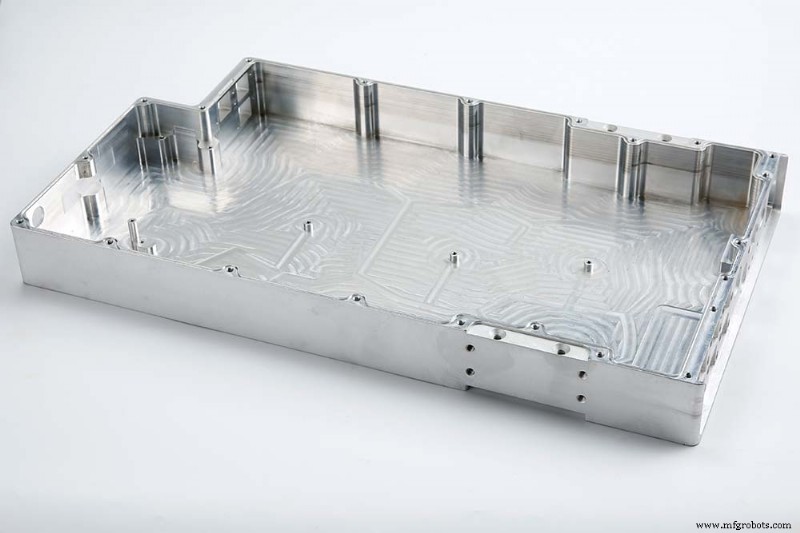
壁厚设计需高度关注。薄壁因加工振动难以精准成型。建议金属件最小壁厚0.8mm,塑料件1.6mm。塑料要求更高因加工中更易软化变形。
#5 文字与标识设计
CNC加工文字标识相对直观。注意:雕刻文字比凸刻文字更具成本效益——去除材料更少。建议使用无衬线字体(Arial、Avenir、Verdana),字号>22pt。
相关阅读:减材制造如何解决产品设计难题
CNC CAD模型向加工转换准备
CAD设计法则优化三维模型,使任何机加工厂能精准低成本制造。但CNC机床不直接识别三维模型,需转换为兼容格式。DXF格式通用兼容。多数CAD软件支持导出DXF,导入CAM软件生成CNC编程语言(G代码),驱动刀具与工件运动成型产品。
CNC制造服务:Gensun专业护航
本文提供核心设计贴士助力CNC加工达标。但错误选择机加工厂仍会事倍功半。你需要资深CNC技师、工程师、质检专家团队。Gensun Precision Machining深耕亚洲CNC制造服务近二十载,服务广泛行业客户。资深团队全程协作,首件即达标。了解CNC加工服务详情。
工业技术