


探索金属增材制造:直接金属激光烧结(DMLS)入门指南
随着产品开发加速,设计规则正在改变。这在金属增材制造领域表现得尤为明显。直接金属激光烧结是一种金属增材制造技术,在医疗和航空航天行业具有巨大潜力。但它要求从早期设计阶段就采用新思维。在许多方面,它代表了设计师在寻求新技术使产品设计和制造更快、更创新时必须面对的转型。
DMLS有几大优势,主要在于设计师可在时间和成本节约下制造非传统形状设计。像其他3D打印技术一样,DMLS通过高功率激光烧结雾化金属粉末逐层构建零件。
为何用增材制造生产金属零件?
产品设计师和工程师常转向该工艺,尝试难以机加工的有机形状。例如,制造完美贴合受体的定制植入体部件。传统上,这些植入体通常需通过五轴CNC机床等减材工艺生产。现在,技术可扫描人体实际骨骼结构,并打印直接DMLS替代品,完美定制其身体。
另一机遇是具有超精细特征的手术工具和有机形状医疗组件。这些装置可能设计用于金属注塑成型(MIM)或铸造,两者模具成本高、交期长达数周。但用DMLS,您可在几天内打印出与最终产品重量和强度完全一致的原型手术工具,交到外科医生手中。传统MIM在大批量时单件价格更低,但仍需6-12周对比几天。
航空航天是另一个快速采用金属3D打印的行业。航空航天常用材料如Inconel和钛合金在DMLS工艺中随时可用。制造带中空特征的复杂金属零件的能力,为设计师轻量化组件开辟可能性。金属3D打印的另一优势是集成内部冷却流道。
时间、成本节约和设计自由度是快速实验、设计、验证的关键。但DMLS要求设计思维转变。最大调整之一是如何适应构建过程中内部应力的引入。从室温金属粉末开始,瞬间熔化加热后快速冷却,在构建过程每层产生应力。DMLS构建产生的内部应力导致零件在构建过程中试图向上卷曲。
如何设计金属3D打印零件
讨论了金属3D打印技术的常见应用和优势后,让我们看看在金属3D打印零件上设计特征的一些基本准则。
自支撑角度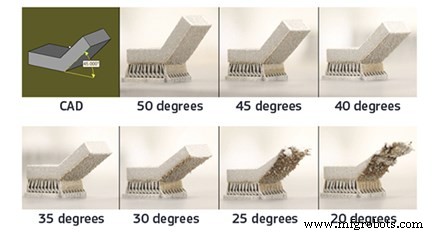
自支撑角度描述特征相对于构建平台的角度。角度越低,自支撑可能性越小。各材料表现略有不同,但通用经验法则是避免设计小于45度的自支撑特征。此技巧适用于所有可用材料。如上图所示,随着角度减小,零件表面光洁度变粗糙,若角度减得太低零件将失效。
悬垂
悬垂不同于自支撑角度,它们是零件几何形状的突变——非平滑坡度。与立体光刻和选择性激光烧结等其他3D打印技术相比,DMLS对悬垂的支持相当有限。任何大于0.020英寸(0.5mm)的悬垂应有额外支撑以防零件损坏。设计悬垂时明智做法是不挑战极限,因为大悬垂可能导致零件细节降低,更糟的是导致整个构建崩溃。
流道和孔
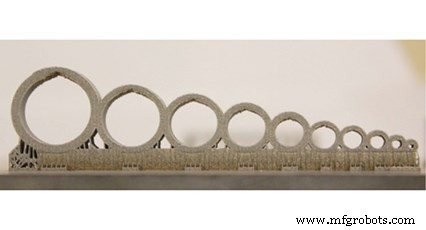 内部流道和孔是DMLS主要优势之一,因为它们用其他制造方法无法实现。共形流道提供均匀冷却并帮助减轻组件重量。建议流道直径不超过0.30英寸(8mm)。类似无支撑结构,超过0.30英寸时朝下表面会变形。解决此约束的技巧是避免设计圆形流道。改用泪滴形或菱形流道。遵循这些形状的流道将使流道内表面光洁度更均匀,并允许最大化流道直径。
建议流道直径不超过0.30英寸(8mm)。类似无支撑结构,超过0.30英寸时朝下表面会变形。解决此约束的技巧是避免设计圆形流道。改用泪滴形或菱形流道。遵循这些形状的流道将使流道内表面光洁度更均匀,并允许最大化流道直径。
桥接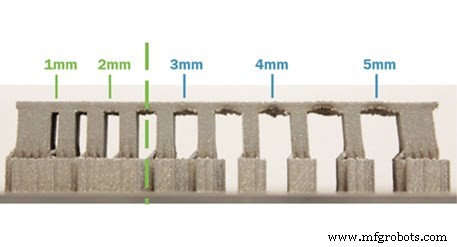
桥接是指由两个或更多特征支撑的任何平坦朝下表面。我们建议的最小无支撑距离为0.080英寸。相对于其他3D打印技术,由于快速加热冷却应力,此距离相对较短。下图显示随着无支撑距离增加,桥接拉拢支撑结构。超过此建议限制的零件朝下表面质量差且结构不稳固。
金属3D打印零件后处理
零件在机器内构建完成后,可采取多个步骤改善其机械性能、表面光洁度质量,并确保零件特征在公差内。
热处理
零件构建后进行热处理是必要的,因为它有助于缓解烧结过程中产生的内部应力。构建中的应力向零件边缘辐射,并随每层叠加。例如,厚横截面零件应力更大。可用多种热处理工艺解决此问题:
- 真空炉: 零件置于真空密封炉中,暴露于高温环境以减少内部应力。
- 热等静压 (HIP): 通常称为HIP,该工艺对零件同时施加压力和热量,以减少气孔并增加密度。
后构建CNC机加工
某些应用可能要求金属组件3D打印后进行额外机加工。当特定特征需要严格公差或改善表面光洁度,但整体几何形状需增材制造生产时,这很有用。例如,带复杂冷却流道的火箭发动机组件,其配合特征需±0.001英寸公差。在某些情况下,后构建CNC机加工甚至可因切屑减少和材料利用更高效而降低成本。
质量检验
增材制造金属零件通常需要尺寸验证或材料微观结构评估。为此,坐标测量机(CMM)可验证零件特征在公差内。CT或X射线扫描也可用于检查内部特征,提供无损解决方案确保结构完整性。
了解更多金属3D打印
如果您想了解更多关于DMLS和金属3D打印的一般信息,我们有多个其他资源。首先阅读我们关于金属零件制造的白皮书。这涵盖机加工和3D打印,帮助您决定哪种工艺最适合您的应用。更多关于增材制造金属零件设计的细节,请观看我们的点播网络研讨会“为金属3D打印设计”。
工业技术