


精通工业 3D 打印后处理:功能、美观、精准零件的实证策略
增材制造(AM)零件脱离打印平台或离开构建室时,鲜有直接成品。以下五大策略助其达成功能、美观、精准要求。
尽管工业 3D 打印机厂商竭力优化,打印出的塑料或金属件通常仍需额外加工才算成品。
这一步称为后处理,是增材制造世界的“必要之恶”。
含机加工、热处理、磨削等磨料工艺,也含喷涂、电镀等精饰工艺,更有我们将深入探讨的前沿技术。
层纹、支撑与精度
后处理 3D 打印件理由众多。
首先,多数零件由纸薄金属/塑料/复合材料层堆积而成。像平装书边缘一样,打印件表面呈明显阶梯状,视应用与外观需求,使用前必须抛光平整。
去除粗糙表面也能消除导致开裂的应力集中,对承载零件尤为重要。
大多数 3D 打印件构建过程需临时支撑。这些脚手架防止层/段上翘或下垂(视 AM 工艺),抑制热变形。打印完成后,支撑须移除,通常用机械/磨料手段——您将见到,有时热水浴即可搞定。
最后但绝非最不重要:零件精度。尽管设计自由度巨大、呈现强韧轻量潜力,但 3D 打印精度尚未达传统制造标准。既有上述表面粗糙度,又有平面度、圆度等指标。因此孔须铰/镗、轴颈车圆、安装面铣平。这也是为何许多 3D 打印件——尤其是金属件——打印后要去机加工车间。
3D 打印后处理成功策略
幸好,多家设备商——及 3D 打印机厂商自身——正采取行动解决这些 AM 短板。
随产量提升、增材制造演进为主流工艺,这项工作愈发重要。虽二道工序永不消失(减材制造商深有同感),但这些公司至少能让以打印为生的人生活更轻松。
Rosler Metal Finishing USA CEO Bernie Kerschbaum(密歇根 Battle Creek)建议:产品设计师与制造商应在打印开始前、尽早做好 3D 打印件后处理功课。
“没有放之四海而皆准的精饰技术,很多时候也非单一工序,”Kerschbaum 说。
他举例:几年前协助某大型消费品客户处理 3D 打印洗发水瓶原型,需大量振动精饰才能达到注塑量产件同等观感。其他件需干/湿喷砂平整粗糙面,些许件需多道精饰达目标光洁度。染色/喷漆、抛光、平面磨削、保护涂层也常见。
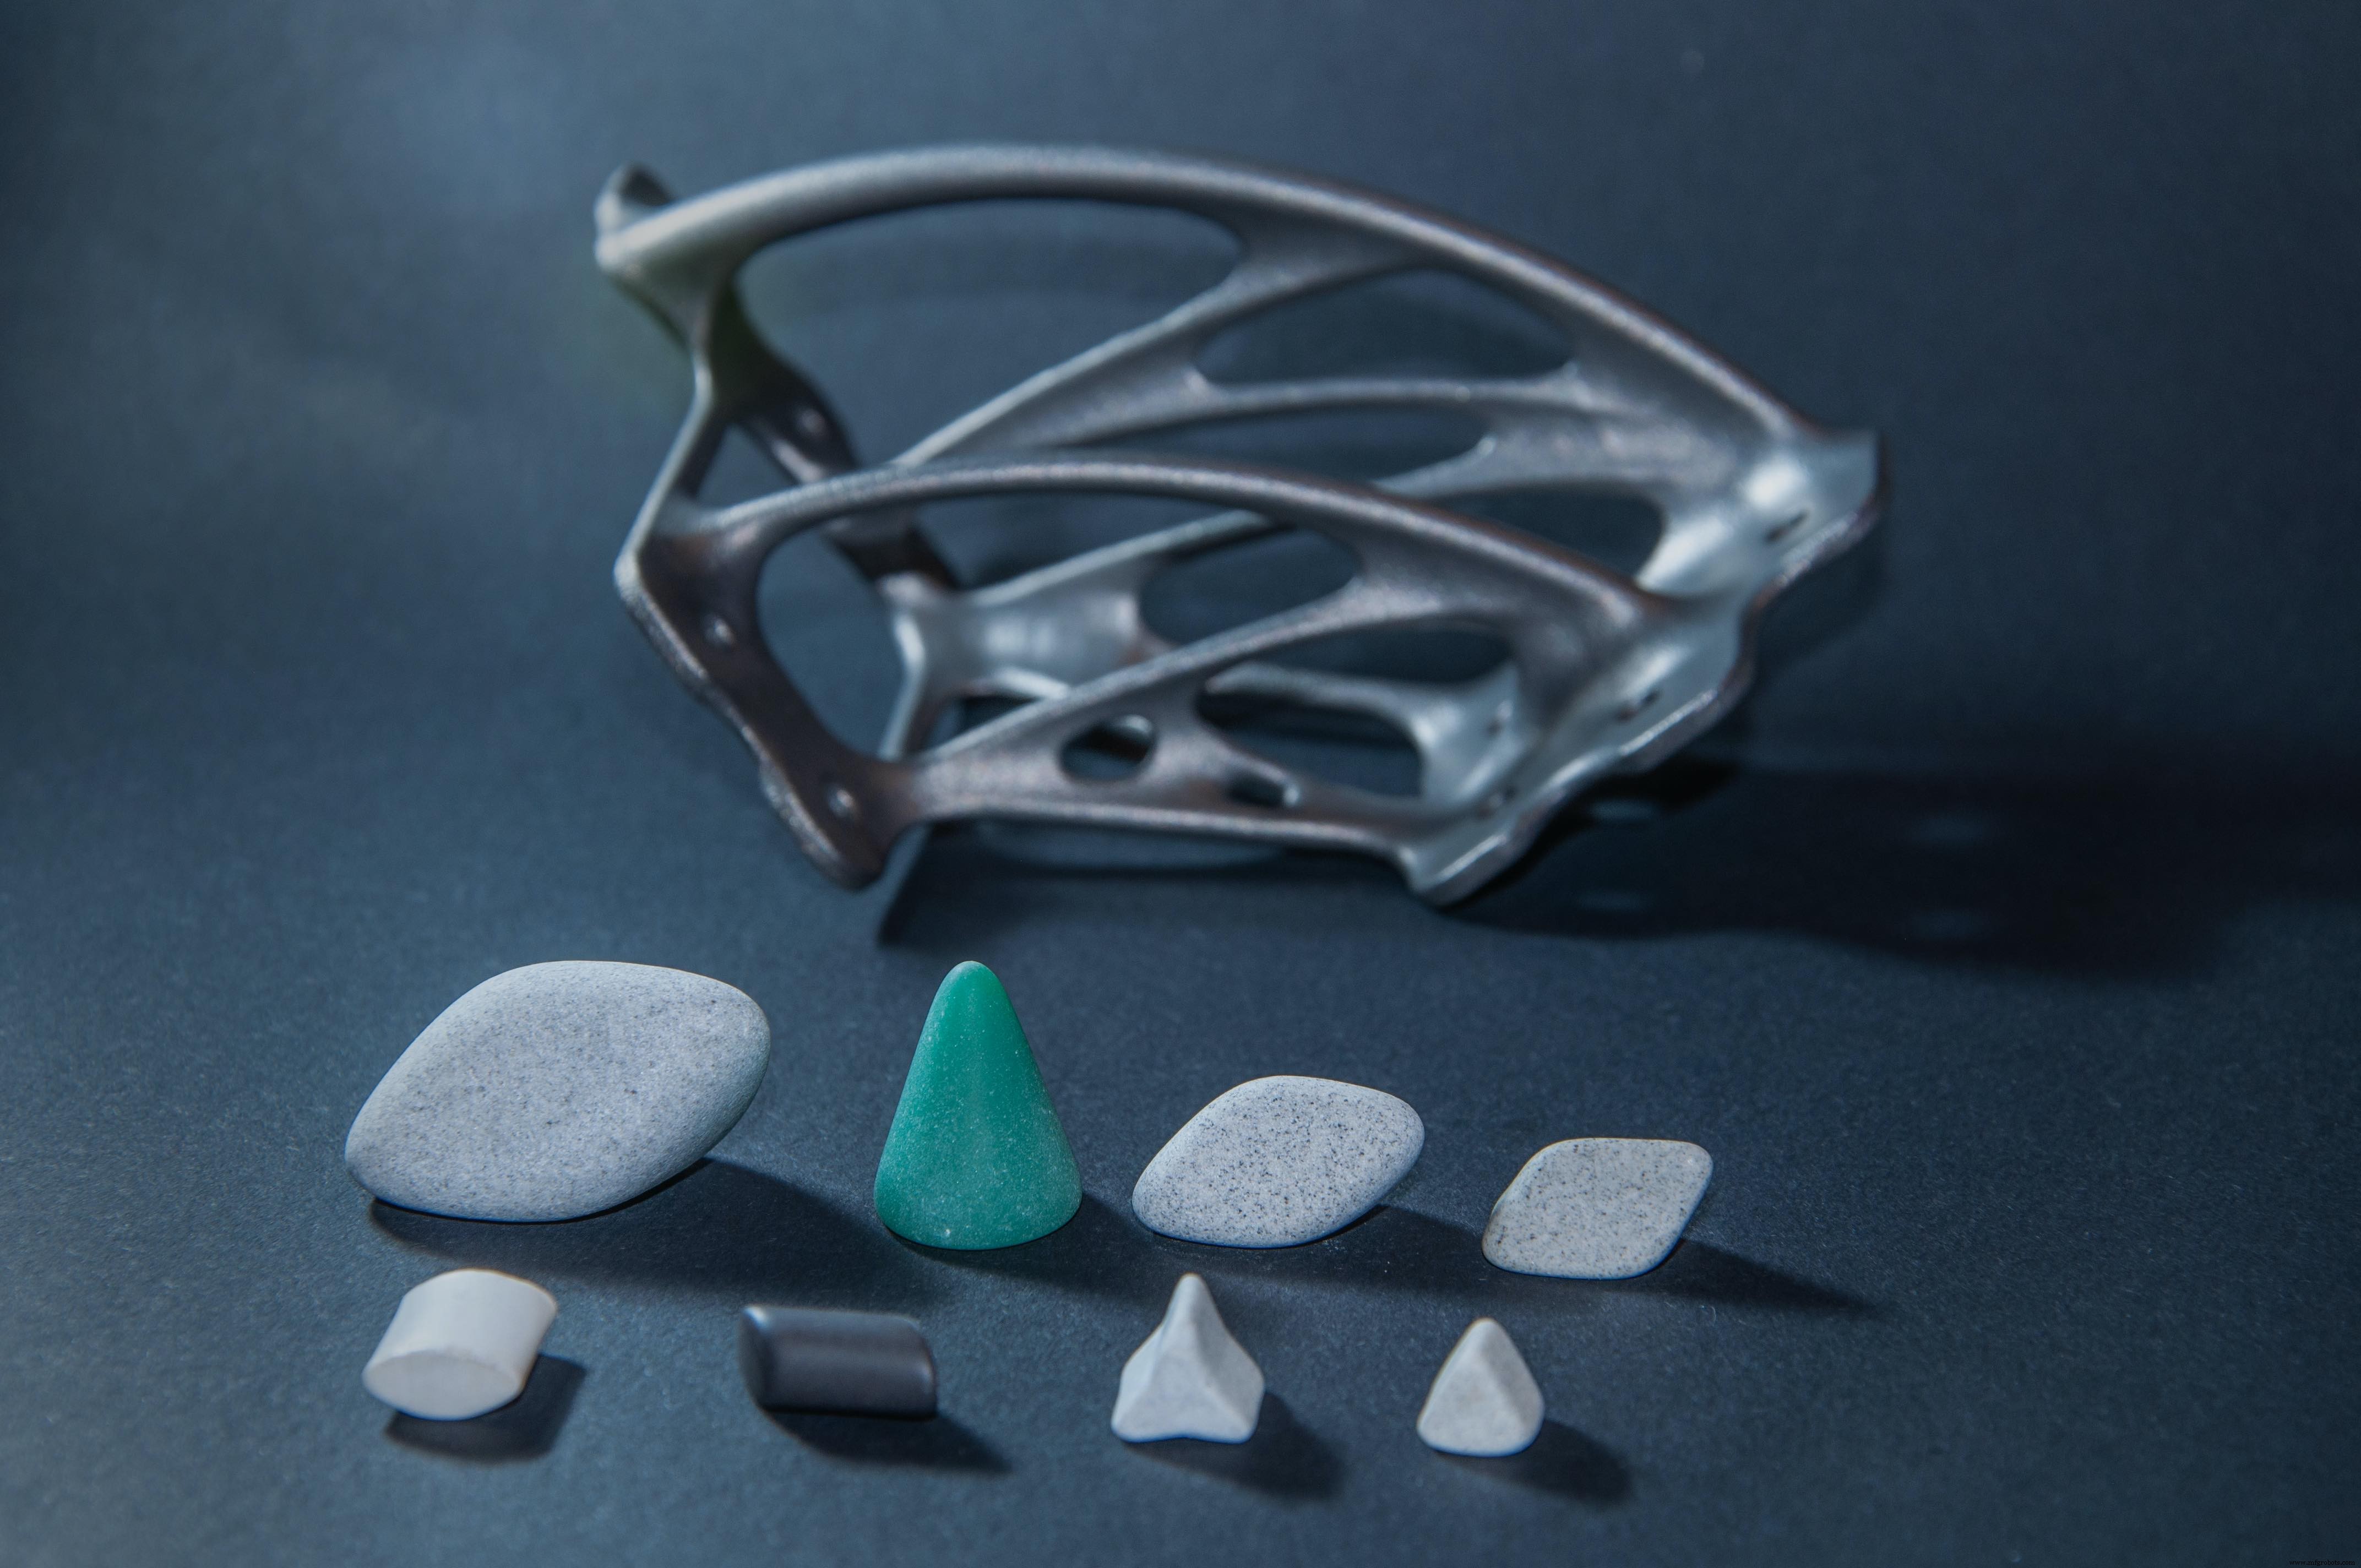
Kerschbaum 列举后处理操作前的各项前置步骤。
含:粉末床/粘结喷射打印机中从“粉饼”取出工件;移除支撑结构与工件表面松散/烧结粉末;平滑清洁内部通道。量大时,各工序可用公司各类 AM Solutions 品牌生产系统自动化,或回归老法:手工繁琐打磨、平滑、抛光。
“起始表面往往很粗糙,但视客户需求,我们能将 Ra 降至十几甚至个位微米,难度不大,”Kerschbaum 说。“喷丸与集中精饰被证明是增材制造件极有效、经济的工艺。”
针对聚合物件后处理,Additive Manufacturing Technologies (AMT) Inc. 执行副总裁 Luis Folgar(德州 Cedar Park)提供替代方案:其自动化 PostPro 3D 与 PostPro SF50 系统。
两者均使用专有化学蒸汽,“安全、相对低成本、首要是可持续”,平滑粉末床、多喷嘴融合、挤出基技术打印的零件表面。
适配聚合物含:尼龙、ABS、PC、聚丙烯、TPU、TPE、Ultem、玻纤/碳纤填充材料,“PEEK 与 PAEK 即将上线,”Folgar 说。
表面光洁度可达 1μm Ra(40μin Ra),尺寸劣化 ≤0.4%,降低表面气孔与裂纹,成品色彩表现增强。同 Rosler 等供应商一样,AMT 也提供自动化去粉与喷丸系统。
Felipe Castañeda,MakerBot(布鲁克林,Stratasys 子公司)工业设计师兼创意总监指出:对于 FFF(熔丝制造)件,移除支撑结构最有效方式之一是使用可溶性材料。
首选 PVA(聚乙烯醇),软质可生物降解聚合物,温水中溶解——成品放入、搅动几分钟,支撑自由脱落。适配 PLA、PETG 等软性材料;针对 ABS 等“更复杂聚合物”,MakerBot 支持 Stratasys SR-30。
同 PVA,SR-30 水溶,但需少量 NaOH(烧碱)与稍高温度。打印过程自动在工件与支撑材料间切换喷头。
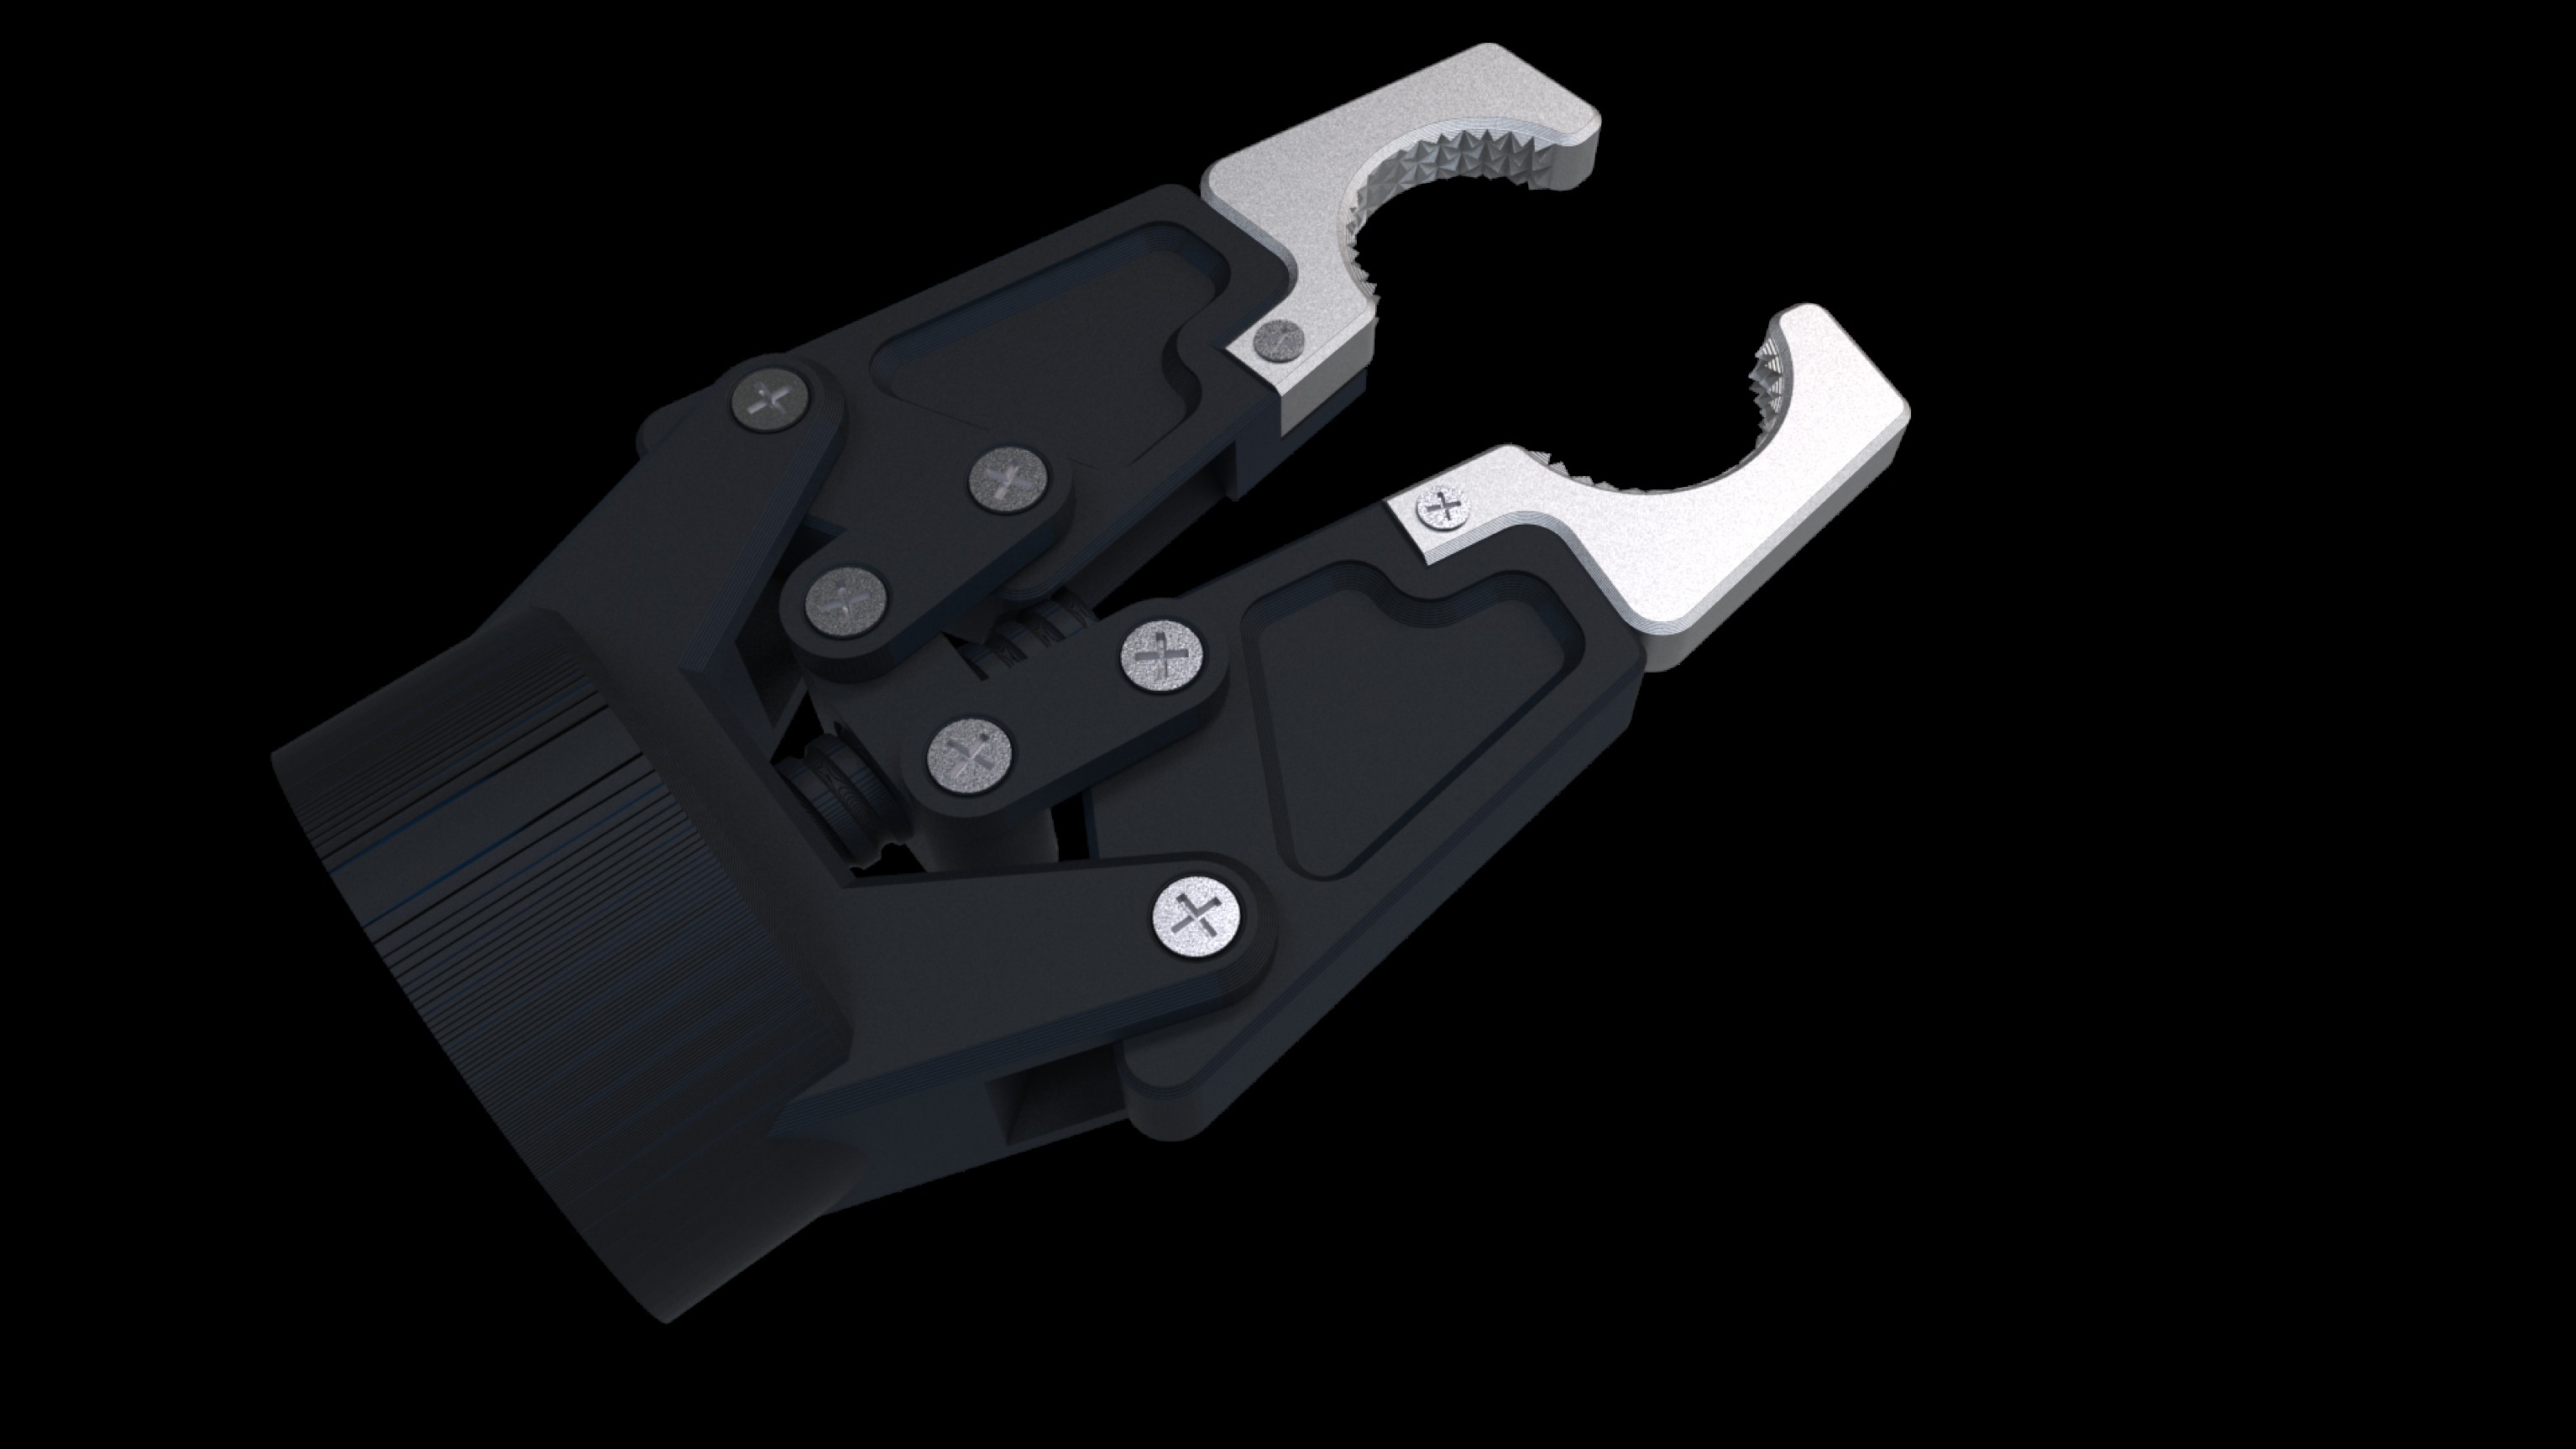
可溶性材料之美在于:能为难以机械移除的复杂件、尤其是内部几何创建支撑结构。
另一选项:可拆离支撑。主体支撑用工件同材料打印,仅在工件与支撑连接处用 PVA 或 SR-30。移除过程相同,但因喷头切换材料频次降低,加快打印速度。
“也缩短溶解时间,对许多零件提供两全其美方案,”Castañeda 说。
如前所述,还需考虑机加工、磨削,金属件还需热处理——消除内应力、按需硬化工件。
因 3D 打印用金属多与锻造/铸造对应材同源,此处无魔法——线切割或线切割 EDM 将件从构建板分离、夹紧开切。
您用什么后处理技术处理增材制造件?评论区分享思考与见解。
工业技术