


注塑件翘曲防控设计策略:从均匀壁厚到后模具夹具
注塑件系列第四期聚焦常见却易被忽视的缺陷:翘曲。翘曲源于零件不同区域冷却速度差异,典型诱因包括壁厚不均、内部特征、复杂长宽比。虽有 3D 模流分析预测,但材料冷却流动、脱模后应力释放等实况因素会放大预测变形,使翘曲成为关乎性能与美观的关键隐患。
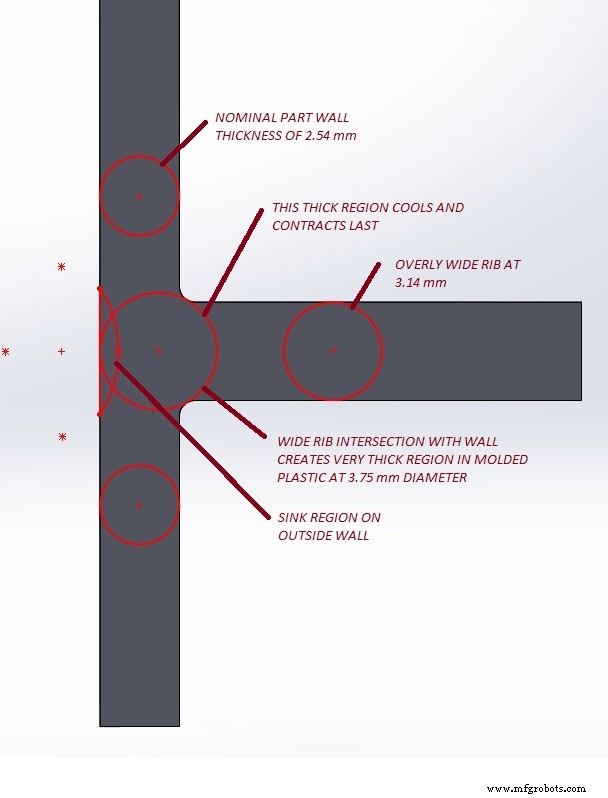
哪怕预测翘曲微小,冷却循环中也可能演变为显著弯曲。这对配合精度或美观要求高的产品尤为棘手——如高光喷漆外壳,微微下垂即产生鱼眼反射。原型阶段用机加工或 3D 打印模件,翘曲往往隐形,直至真正注塑才暴露。
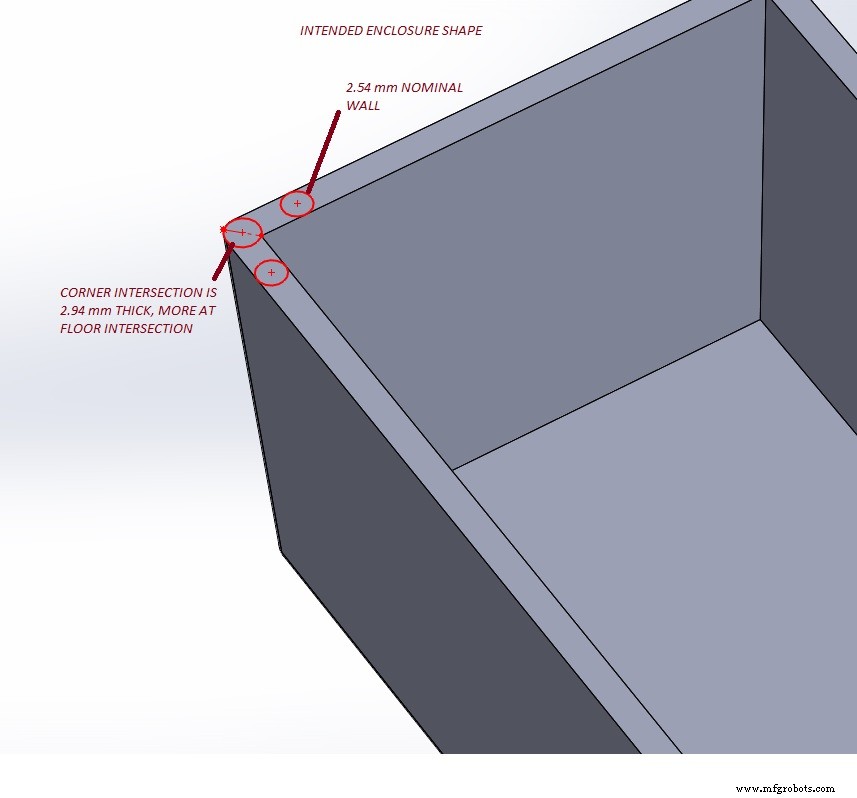
缓解翘曲首要从均匀壁厚与平缓过渡入手。保持肋/柱渐变锥度,考虑增大外圆角以维持内圆角壁厚均匀。若外观要求锐利外圆角,可在圆角处引入内芯局部减薄,同时保持圆角周向壁厚恒定。
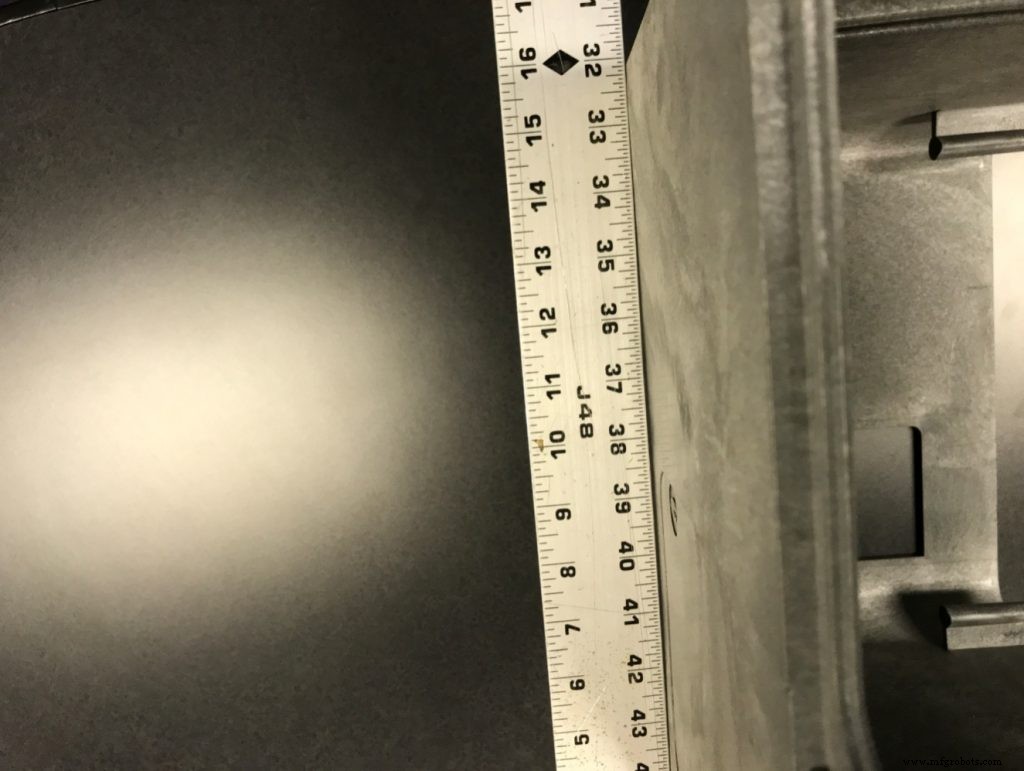
大平面自带挑战。单一凹陷在亮面下极显眼,Protein Simple 实验设备线首版门件翘曲出-of-square 即为明证。通过与模具厂紧密协作、定制后模具冷却夹具,团队在无额外手工修整前提下实现近乎完美平面度,斩获设计大奖并带动首月销量六倍增长。
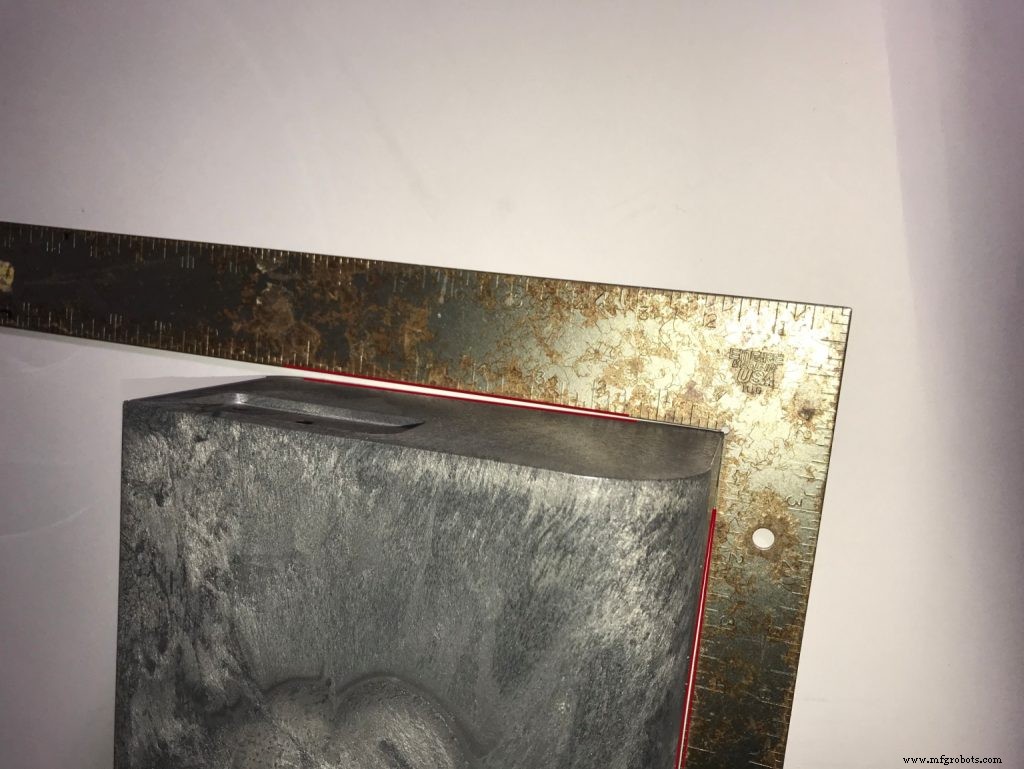
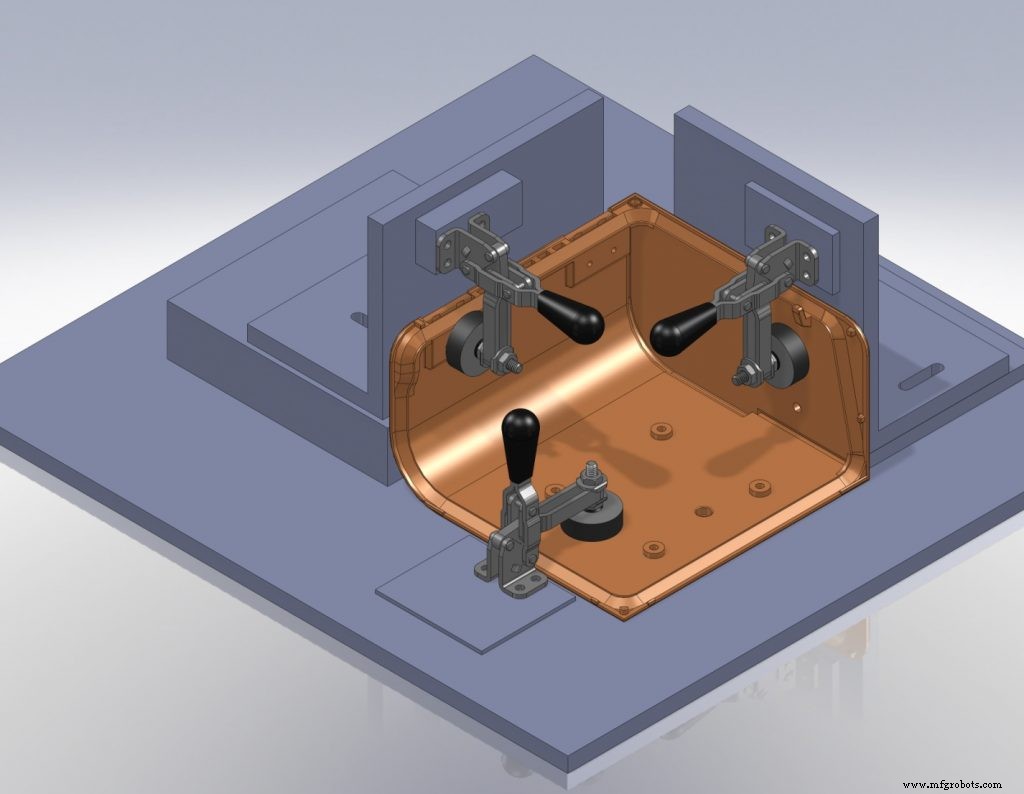
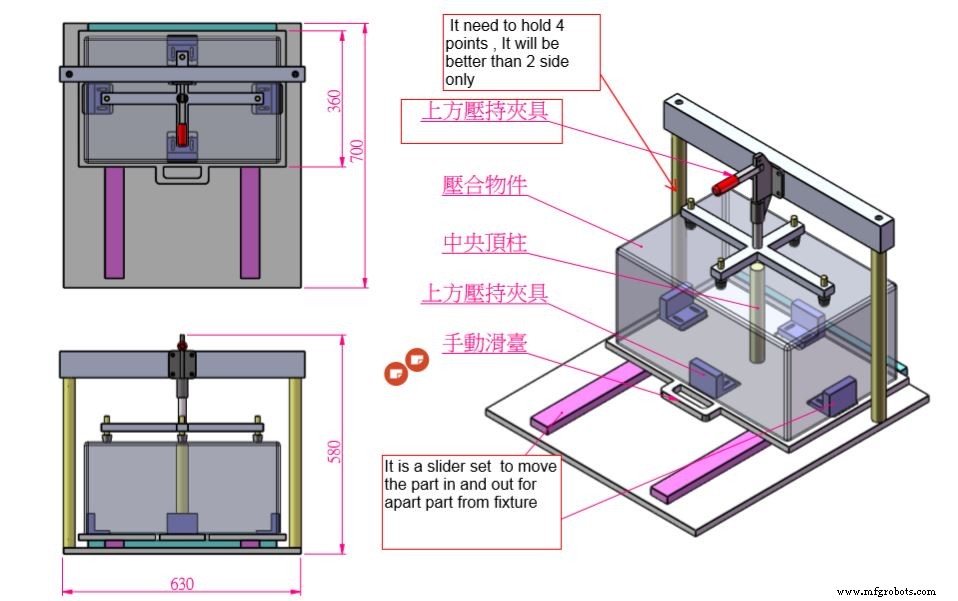
零件含大开口或薄跨跨度(如机柜服务器面框)时,翘曲更剧烈。满足通风/维修需求的桥梁段最脆弱。此类情况需精调材料厚度、强化过渡、采用后模具夹具。与模具团队紧密协作、迭代模流分析与实测,可高效解决。
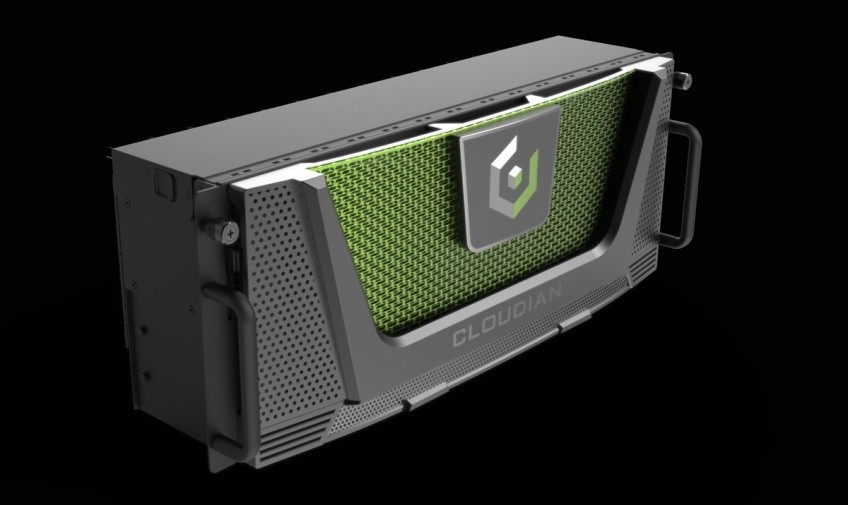
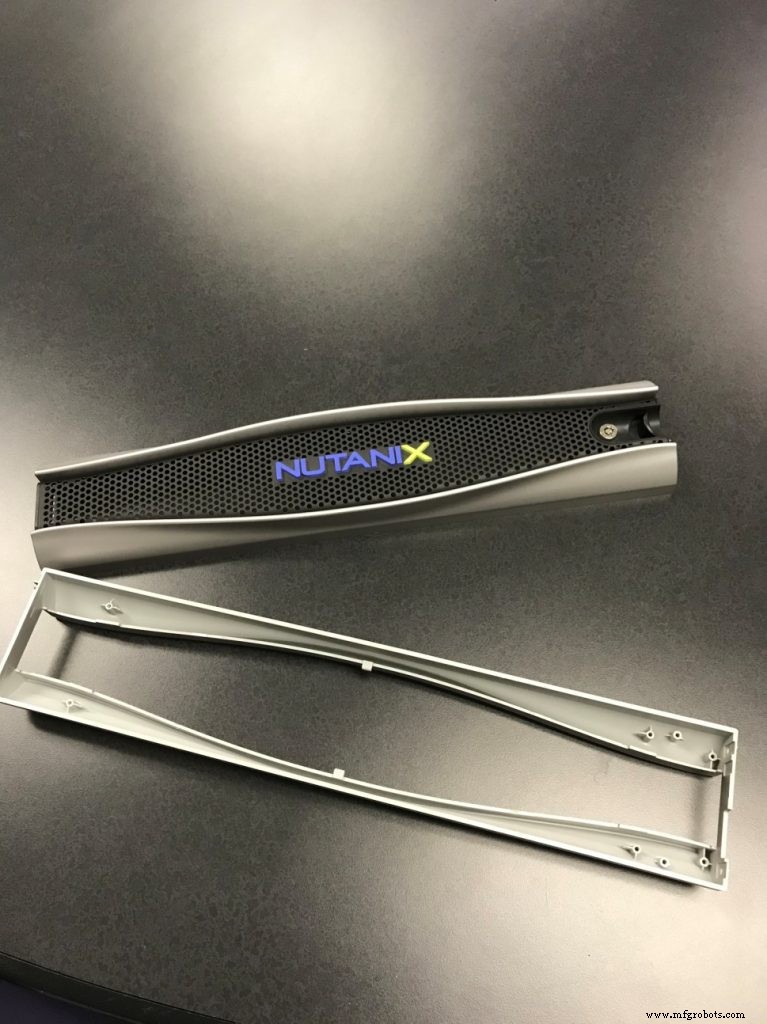
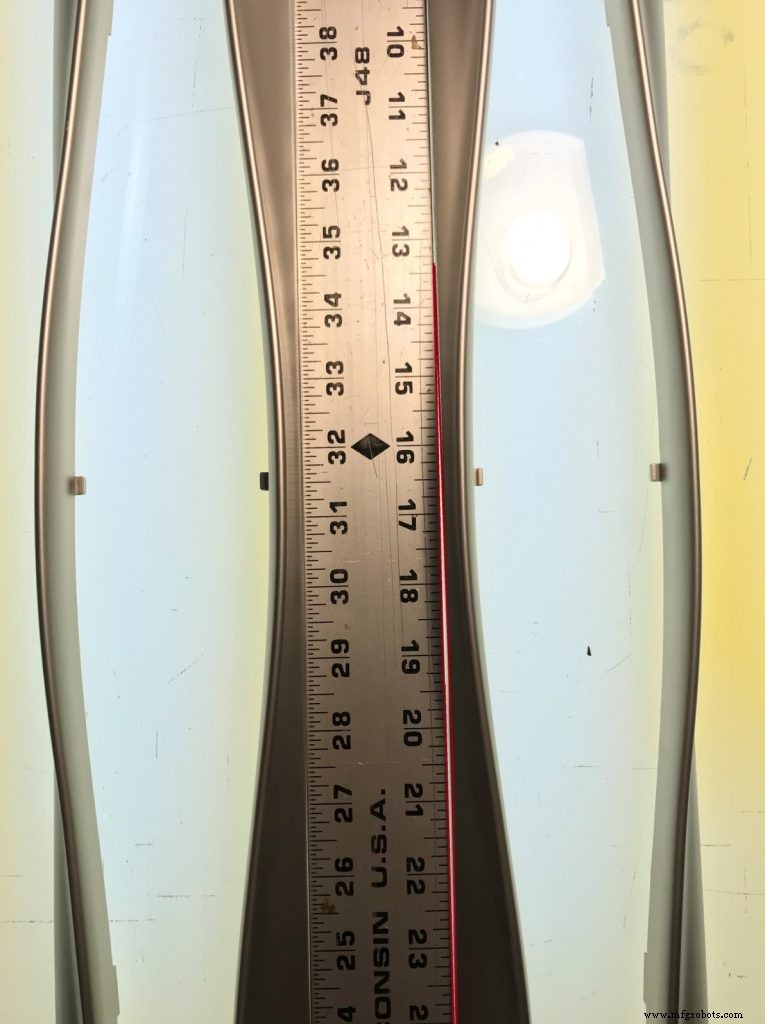
许多情况下,唯一结构支撑是可拆卸金属穿孔板,难以可靠承载翘曲应力。解法在于严谨设计评审、材料甄选、后模具夹具开发,三者合力交付兼顾功能与品牌调性的高质量零件。
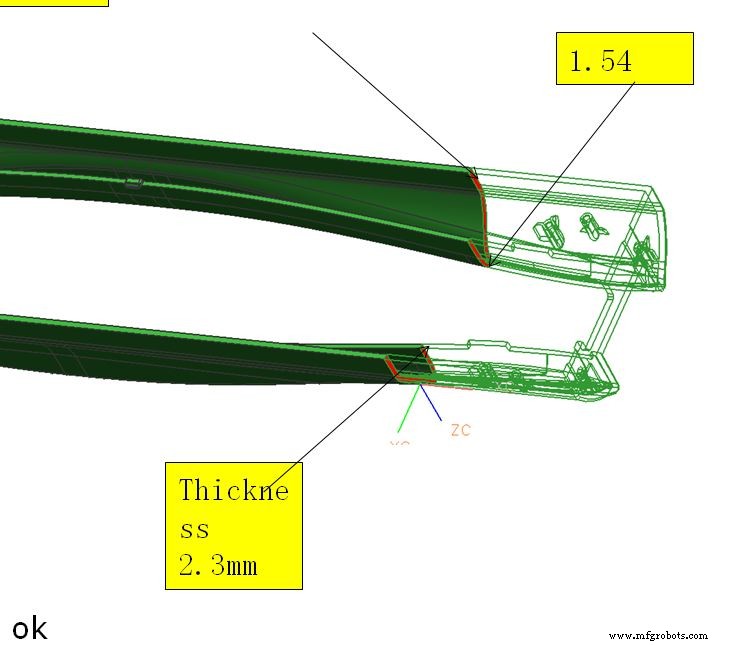
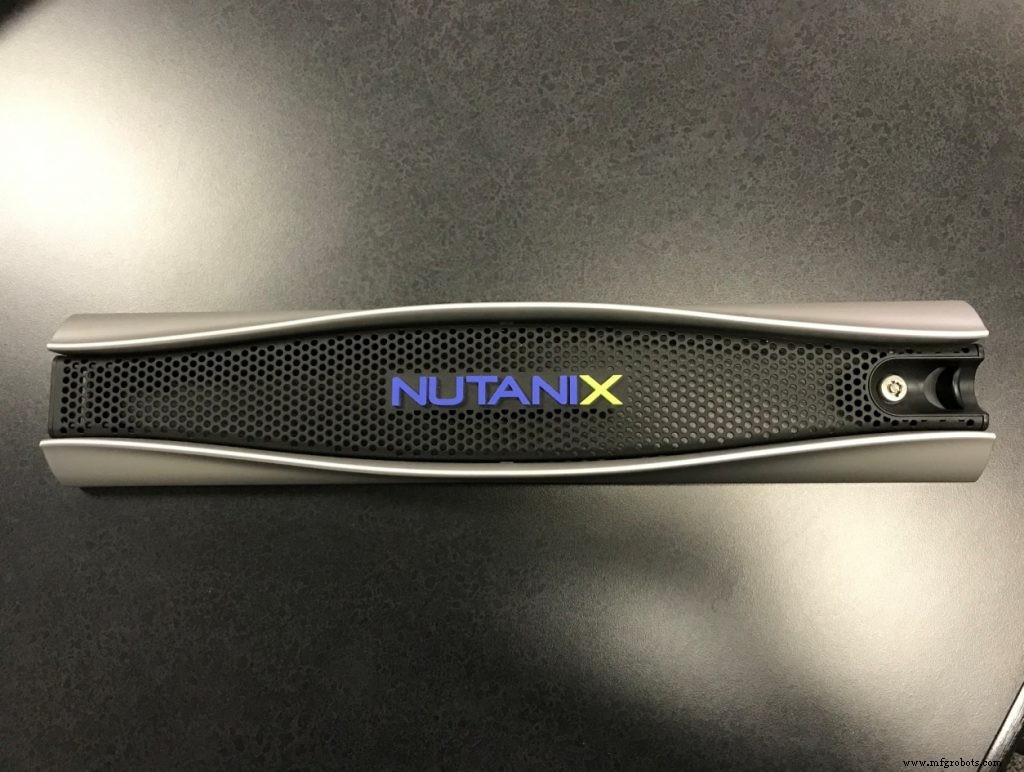
综上,翘曲是设计阶段可控隐患。通过审慎几何设计、均匀壁厚、与模具团队前瞻协作,设计师能创造不仅完美性能、更坚守品牌视觉标准的注塑件。
更多同类内容:倒扣、缩痕、柱位
制造工艺