亿迅智能制造网
工业4.0先进制造技术信息网站!
首页 | 制造技术 | 制造设备 | 工业物联网 | 工业材料 | 设备保养维修 | 工业编程 |
home  MfgRobots >> 亿迅智能制造网 >  >> Manufacturing Technology >> 制造工艺

注塑模具设计第 2 篇:读懂缩痕成因,从源头消除表面凹陷

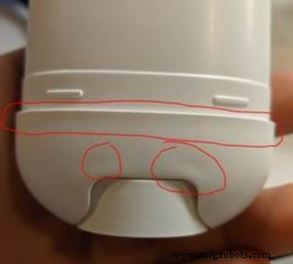
产品开发中,零瑕疵注塑件关乎美观与生产效率。早期样件正面 A 面出现显著缩痕,会毁掉高光表面并延期上市。与其用 Logo 遮丑,不如从模具设计与零件几何入手根治。
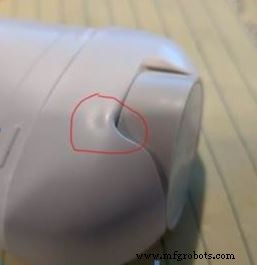
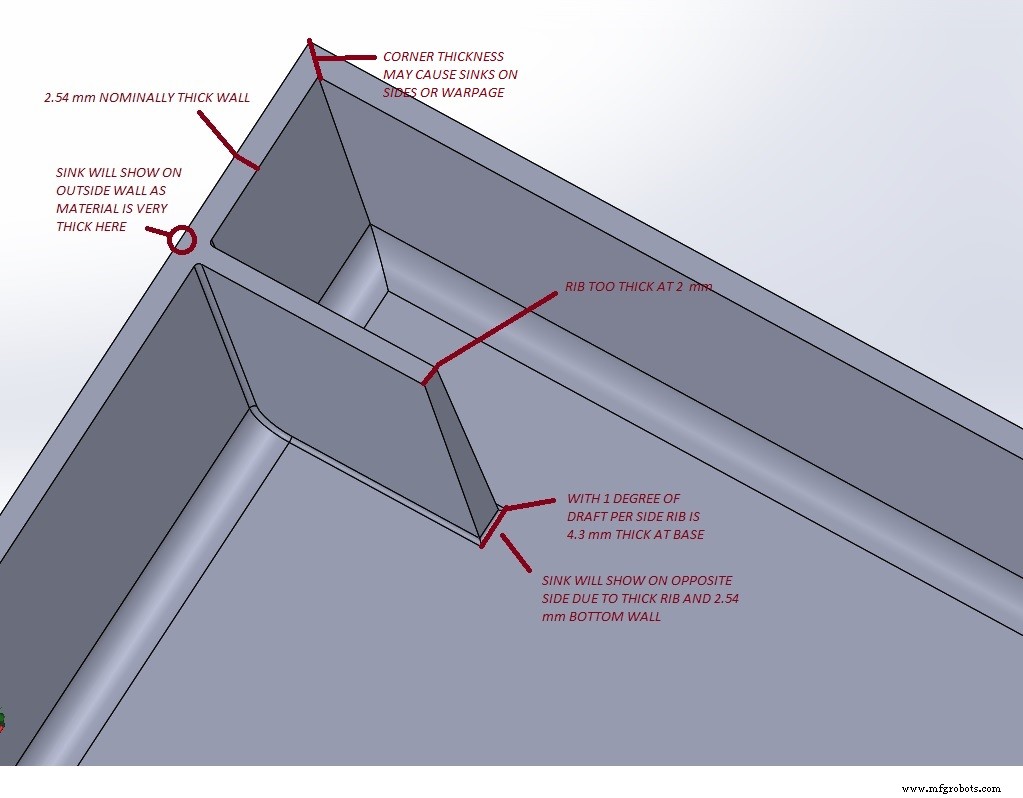
缩痕源于零件厚壁区差异冷却,典型位置为内部肋/柱位与外壁交汇处。厚壁核心最后冷却,向内收缩拉拽材料,在对向面形成凹痕。光滑亮面与深色塑料最显眼。
注塑模具设计第 2 篇:读懂缩痕成因,从源头消除表面凹陷
设计过大特征导致的缩痕高风险区。
注塑模具设计第 2 篇:读懂缩痕成因,从源头消除表面凹陷
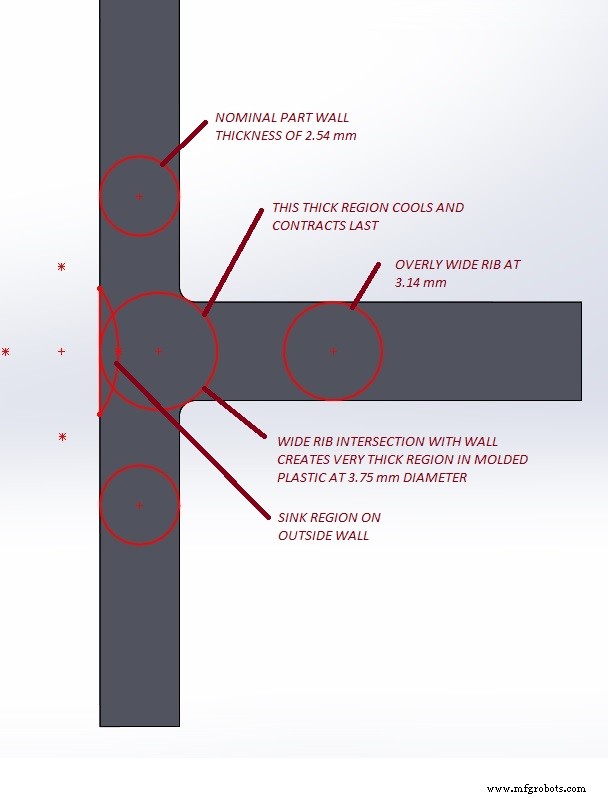
厚壁区最后冷却,收缩拉拽材料导致外表面缩痕。

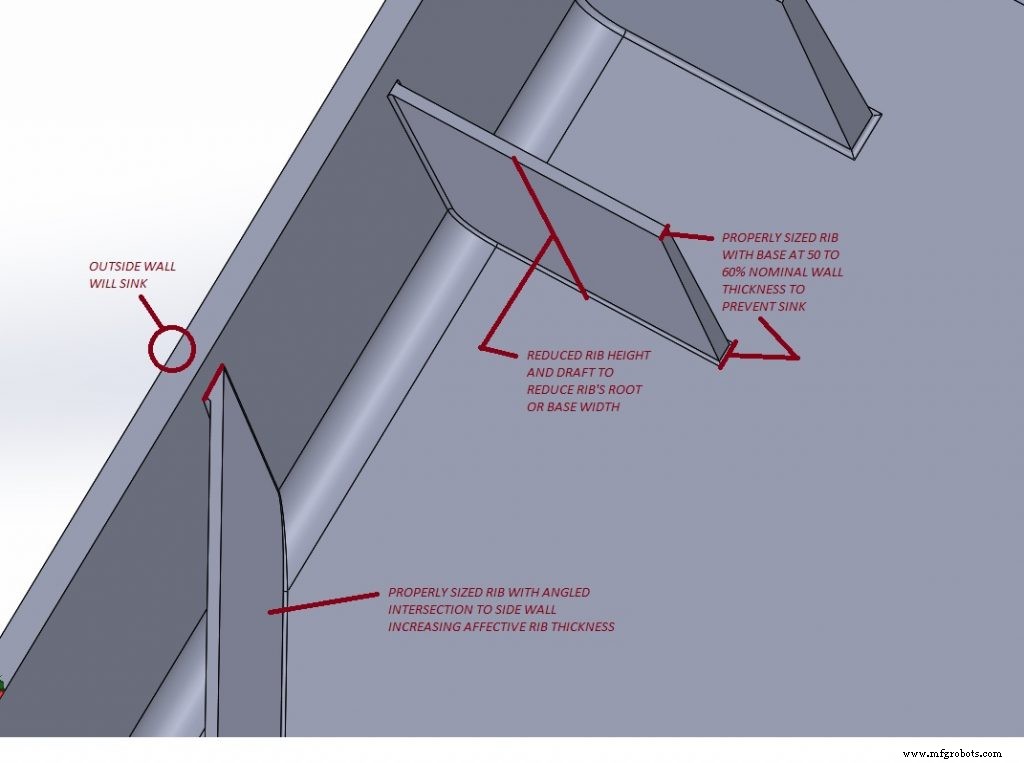
两外壁交汇或斜面相交也会诱发缩痕,尤其是肋以锐角接壁时。通用经验法则:内部壁厚与肋厚控制在名义外壁厚 50–60%,可降低厚壁区与缩痕概率。
注塑模具设计第 2 篇:读懂缩痕成因,从源头消除表面凹陷
即使肋尺寸合规 (55% 名义壁厚),若以锐角交汇外壁形成更大截面,仍会产生缩痕。

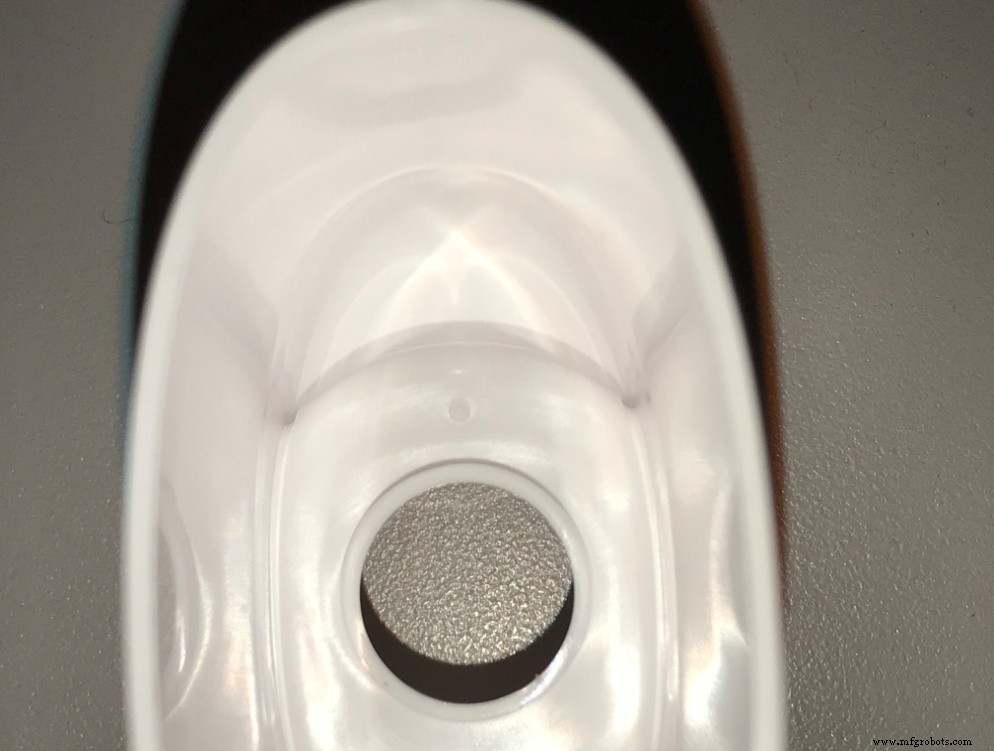
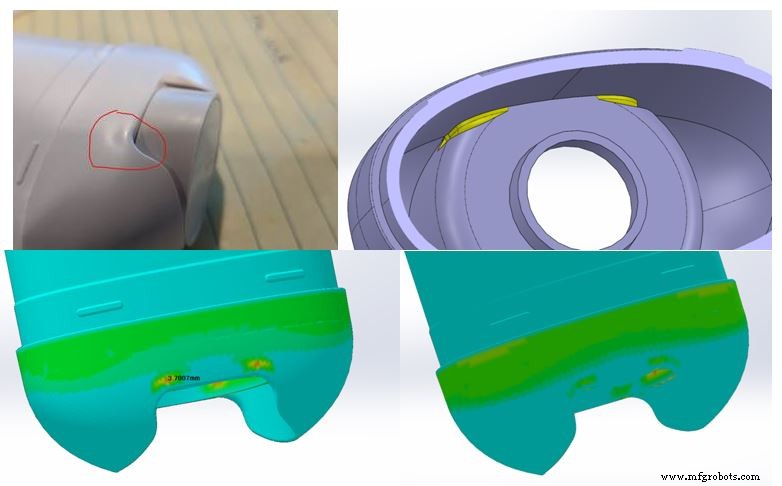
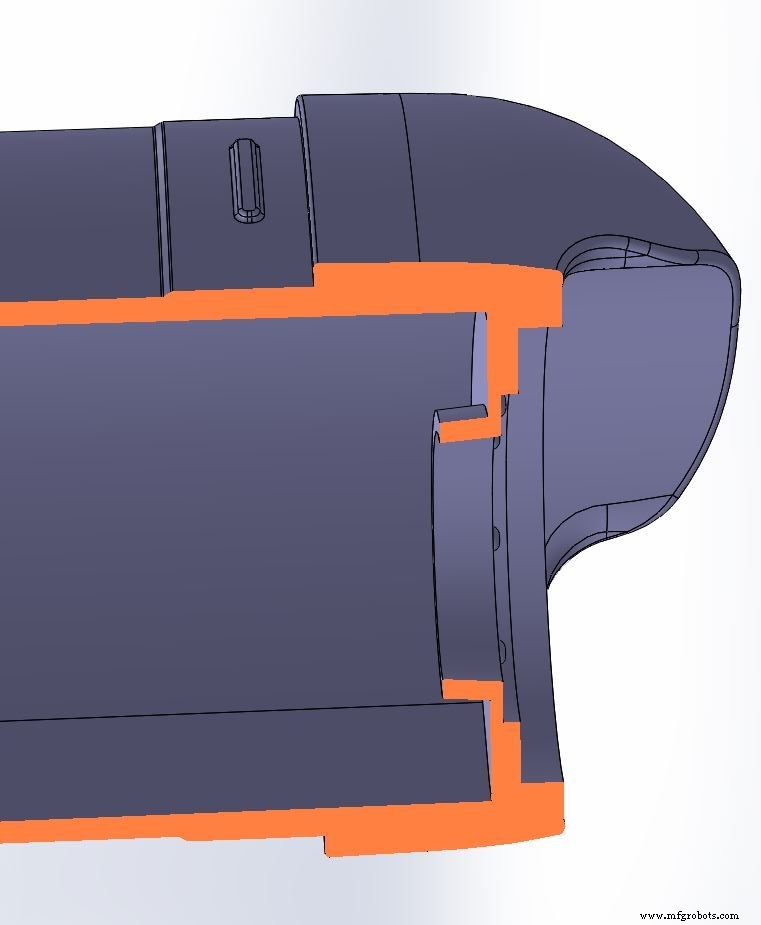
复杂造型常隐藏关键过渡,导致厚壁区难早期发现。某白色分配罐底座看似简单,拇指螺丝下沉孔引入斜壁交汇,产生可见缩痕。剖面分析揭示多特征汇聚导致局部壁厚激增。
注塑模具设计第 2 篇:读懂缩痕成因,从源头消除表面凹陷
底座剖面:多特征汇聚形成厚壁区,导致外部缩痕。

这些特征难以在不牺牲紧凑尺寸与功能前提下修改。然而引入微妙芯抽——浅抽芯——在壁交汇处减材,成功缓解缩痕。
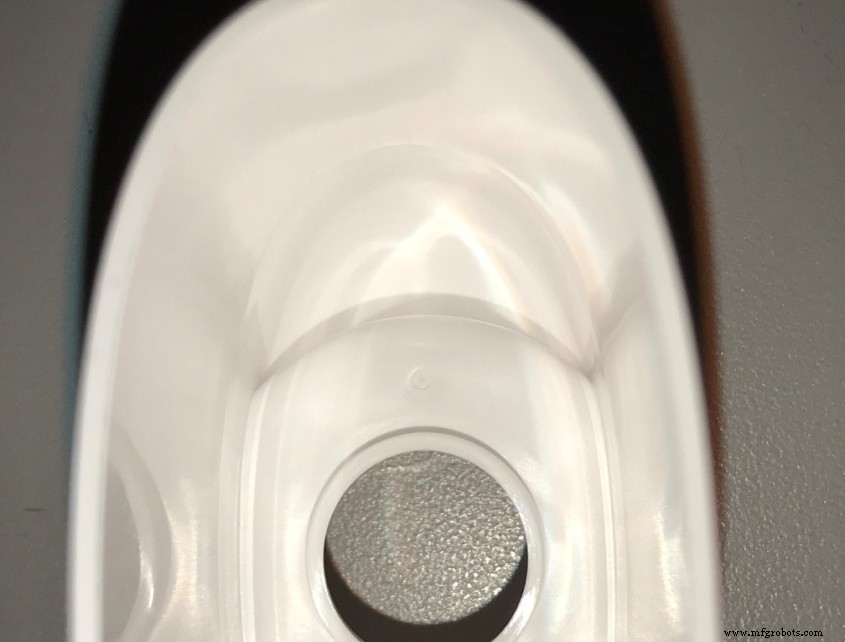
注塑模具设计第 2 篇:读懂缩痕成因,从源头消除表面凹陷
额外抽芯 (右上) 减薄厚壁区。壁厚分析图确认改善。

配合延长冷却周期与工艺微调,最终获得零瑕疵功能件。设计工程师与模具师紧密协作,是快速解决此类问题的关键。
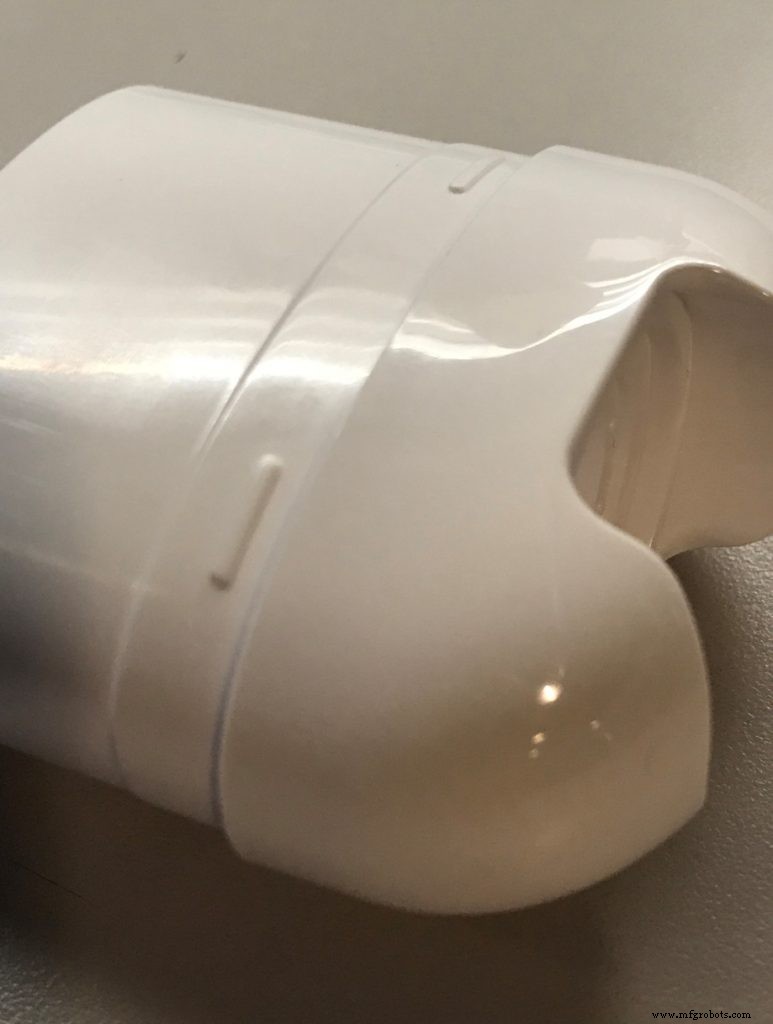
注塑模具设计第 2 篇:读懂缩痕成因,从源头消除表面凹陷
缩痕被消除的注塑件。

柱位 (Bosses) 也是挑战。作为锥度肋,需平衡强度、螺纹配合与最小厚度以避免缩痕。后续文章将专门探讨。

运用扎实注塑模具工程实践与先进 3D CAD 工具,设计师可最小化缩痕等外观缺陷风险。与模具师紧密合作,交付高质量、高颜值、功能达标的零件,缩短上市周期。

核心要点:内部壁/肋厚控制在名义厚度 50–60%,规避锐角交汇,考虑微调斜度减少厚度变异,善用 CAD 壁厚分析工具。早期介入模具厂,前两次试模迭代优化设计与工艺。

关联链接:第 1、3、4 部分

制造工艺

  1. 注塑件设计系列第 6 篇:管控团队与契约制造商,确保设计顺利转产
  2. 注塑件脱模斜度设计精要:平衡外观、装配与成型可行性
  3. 注塑件翘曲防控设计策略:从均匀壁厚到后模具夹具
  4. 注塑柱位设计:在强度与成型良率间寻找平衡点
  5. 金属3D打印件优化设计的六大核心原则
  6. 缩短塑料 3D 打印件打印时间 — 专家设计策略
  7. 可制造性设计进阶指南(二):公差管控与特征优化
  8. 可制造性设计核心指南(一):钣金弯曲、沉孔与倒角规范
  9. 如何为注塑零件选择理想的 SPI 表面处理
  10. 脱模斜度在注塑成型成功中的关键作用
  11. 高质量注塑成型专家设计指南:从材料选择到模具优化
  12. 热固性复合材料零件设计:实用指南与信息图