


注塑柱位设计:在强度与成型良率间寻找平衡点
注塑件是中大批量产品的首选。引入注塑柱位可低成本实现组件定位、为紧固件与外壳提供坚实安装点。但柱位的精心设计与布局至关重要,既要避免外观缺陷,又要保证结构可靠。
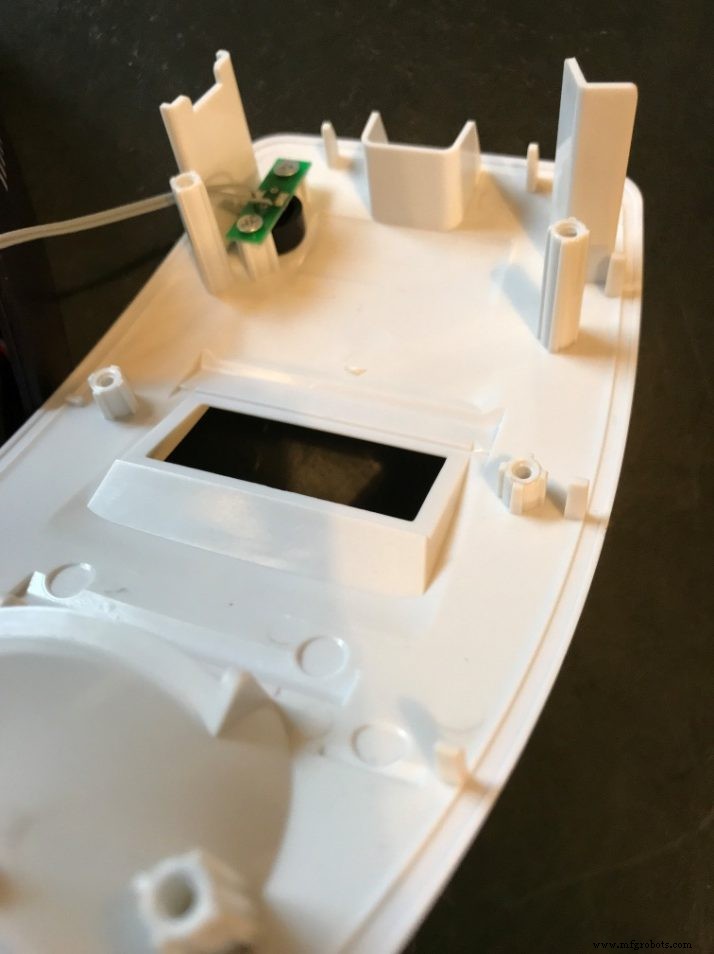
柱位设计准则众多且常相互冲突。建议因制造商、契约模具厂、装配团队、工业设计师而异。关键在于融合多方视角,打造既高性能又无可见外观瑕疵的柱位。这要求机械工程师与注塑合作伙伴深度协作,共同优化工艺、把控质量。
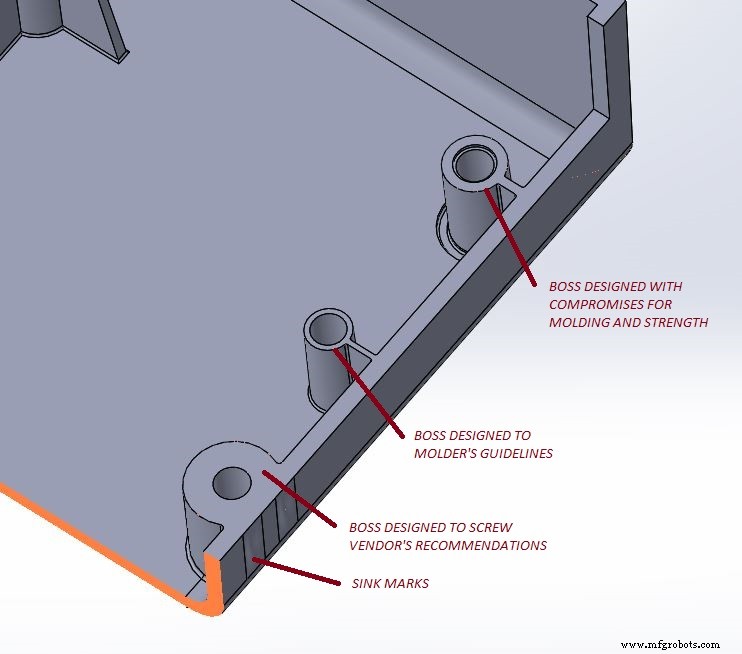
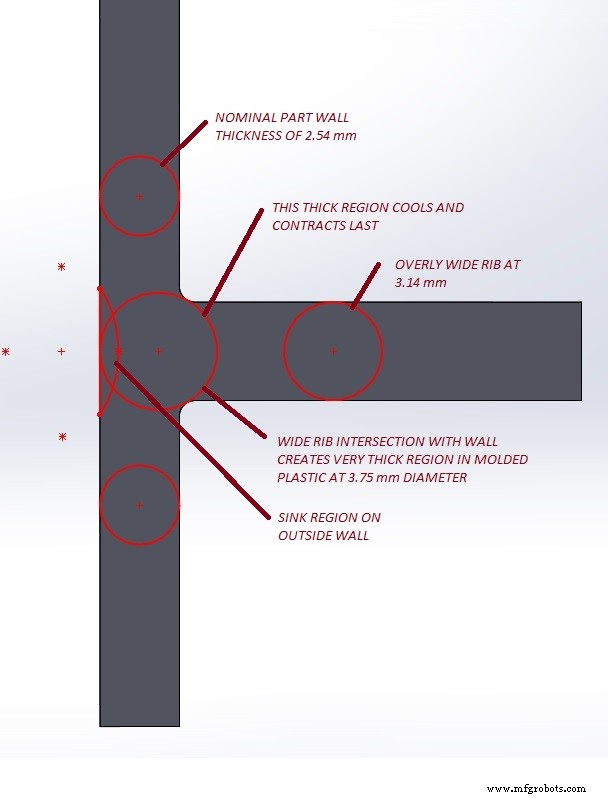
柱位为何失效?过大或定位不当的柱位会在关键外观面产生缩痕。注塑中,内部特征与外壁交汇处的厚壁区冷却较慢,核心收缩拉扯已固化的表层,形成凹痕、表面应力甚至翘曲。此类缺陷还可能阻碍模具充填,引发连锁瑕疵。
反之,过小柱位虽易成型,却无法可靠锁紧紧固件,导致部件松动甚至报废。柱位需提供足够壁厚吸收装配力、支撑螺纹。材料过薄则装配时易冷流,致松动或承载失效。
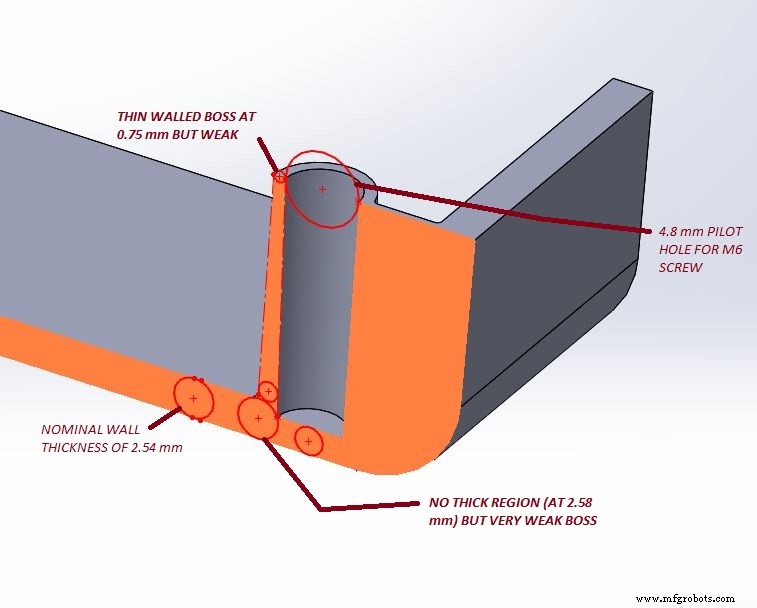
此外,柱位需脱模斜度以便从钢模脱模。外径壁底部扩大,常配圆角以利脱模。将柱位视为环向肋:其壁厚应约为周围名义壁厚 50–60%,以防缩痕。在保持此比率的同时仍提供足够材料支撑可靠连接,是核心挑战。
塑料螺纹建议啮合深度为螺丝公称直径 2–2.5 倍。更深啮合弥补塑料较金属较低的剪切强度,分散接头应力、增强耐久性。
为调和强度与成型性,推荐以下验证过的设计策略:
- 相对厂商建议缩小柱位外径,使壁厚贴近周围塑料壁厚。
- 内表面施以最小斜度,同时保持光滑圆角底部。
- 将柱位远离关键外壁,避免大体积交汇区。
- 将导向孔深化约名义底厚 30%,减小交汇面积、允许增厚柱位壁。
- 在柱位底部加入浅槽,进一步限制厚壁区。
- 采用高大、设计良好的柱位,配合相邻滑盖件覆盖的着陆壁增强强度。
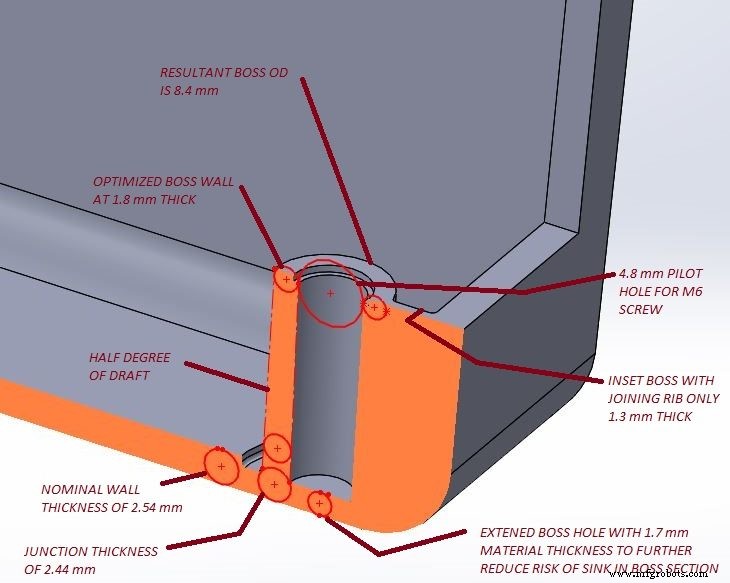
这些技术将柱位控制在安全壁厚范围 (50–67% 名义值),改善螺纹啮合、最小化缩痕风险。首批试产时评估柱位与紧固件表现;材料调整或设计微调可通过改模针或加料解决——通常简便低成本。
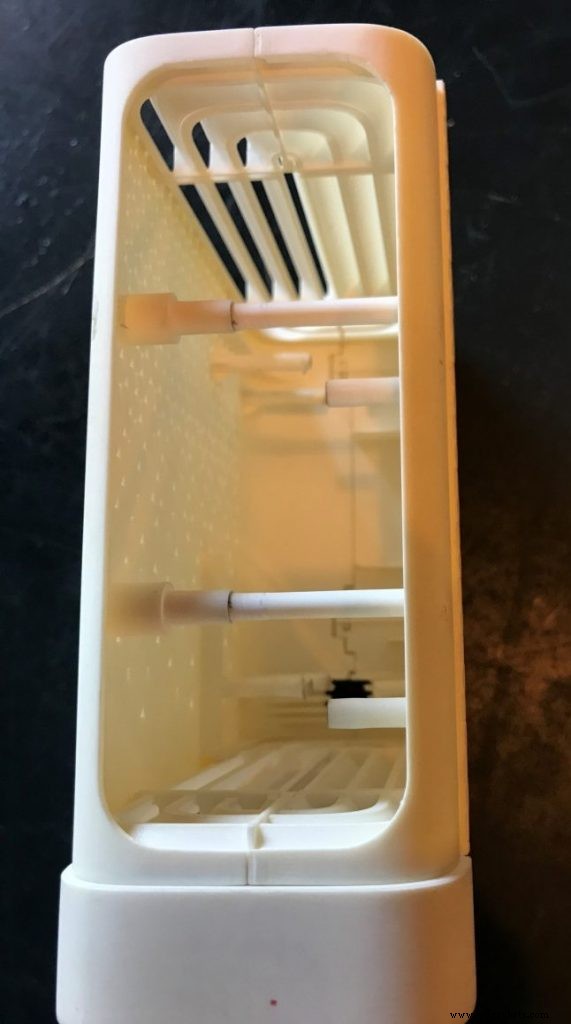
终极平衡取决于各零件具体需求。非外观功能件可容忍微小外观瑕疵,前提是不妨碍强度。通过与模具伙伴协作——调整周期、冷却、工艺参数——可消除微小缩痕,将零件打磨至兼顾美学与力学目标。
深度解析请见第 1、2、4 部分。
制造工艺