


装配配合工程全攻略:从分型线策略到公差栈积管控
让零件能装配、配合良好,是全服务产品开发咨询的核心交付物之一。当然大家想要颜值在线、通过所有法规,但能否稳定、良好地装配在一起,绝对是底线。
问题常起始于:未尽早决定零件分割与分型线、关键配合特征在哪里、未做合理公差分析预判挑战。在产品开发的激情中,这些关键配合细节常被忽略。
分型线实为关键设计特征,能升华产品外观,但过度或无谓复杂则有害。驱动分型线的因素可能隐藏在外观背后,或源于外皮颜色/纹理分界,甚至用于传达交互区域。
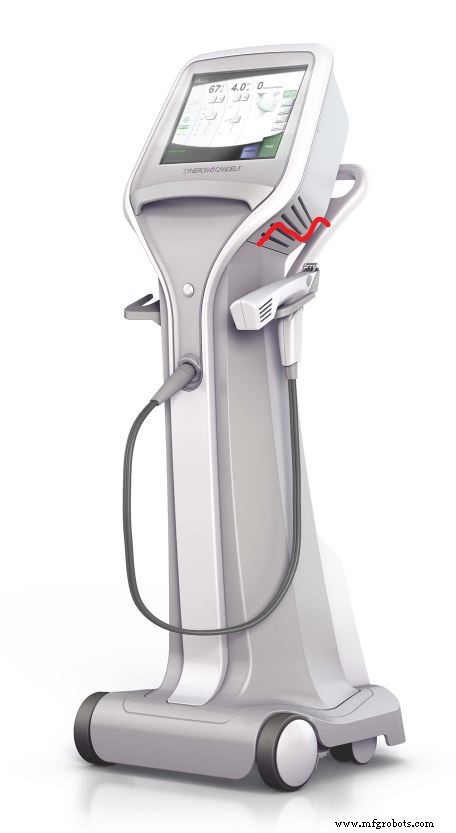
制造决策也驱动分型线细节。若模具金属芯(成型塑料件内部的部分)能直拔脱模,无需侧向抽芯/滑块/斜顶,注塑件成本更低。核心视觉面或用户接触点上的分型线通常不受欢迎。优雅方案常源于全产品开发团队(设计师、工程师、制造商)早期共同探讨分型策略。
此外,注塑件尤其是大尺寸件,注塑周期后易收缩翘曲,两件配合更复合此问题。若零件刚性强,接合处的肋与重叠更难将两件拉齐。接合缝越长/越复杂、配合越紧,越难实现可重复的高质量装配,这还没算上第三个零件加入接合处。虽严谨零件几何评审与模流分析能缓解变形,但无法消除,部分设计本就挑战注塑极限。虚拟世界完美配合,现实总会带来未预料的挑战。
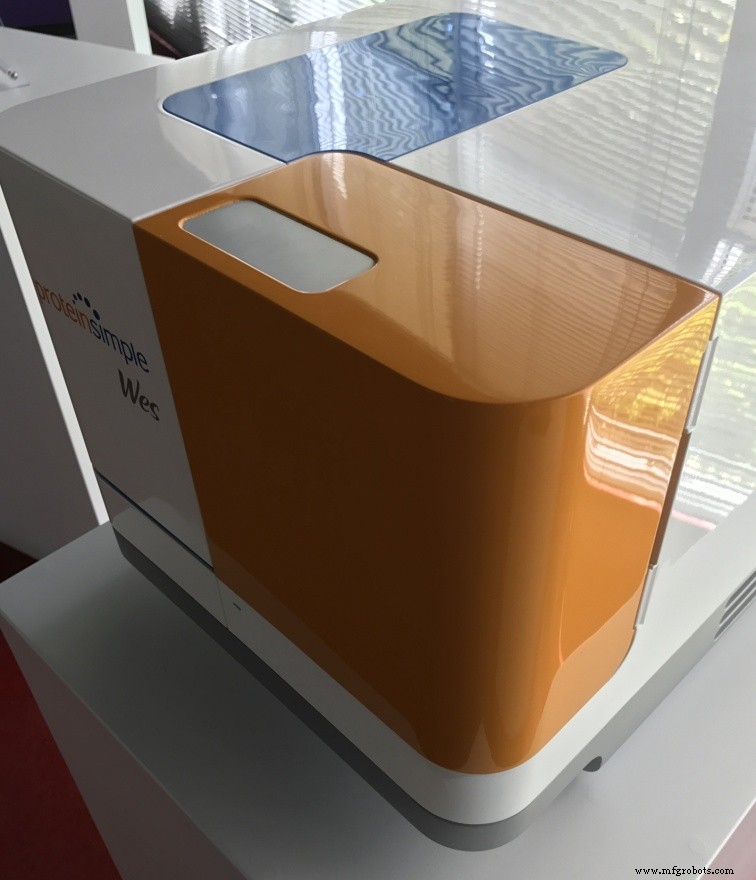
这正是尽早决定关键配合位置、评估是否为无谓复杂买单的关键。往往有计划的显露间隙 (reveal)、重叠面、局部定位肋、更直观的零件边界,能兼顾美观、低成本、短交期。若零间隙/线对线配合真为美观所需,团队应直面挑战:建立关键对齐受控特征、早期模具厂评审翘曲风险、规划后模具夹具控制成型后形变、接受成本上升。
若前期未做公差栈积尽职调查,这些挑战难以完全看清。所有零件尺寸均有波动范围,装配叠加会累积方差,有时抵消、有时恶化。仅获得“最坏偏差”结果不够,必须深度复盘:哪里可设计消除错位、哪里可用制造手段化解。许多新老企业未做透彻公差研究,困惑为何量产波动大。妥善核算零件特征形位公差、结合合理加工预期,是稳定质量的前提。系统工程师或市场人员未见就指定的大量零件协同配合往往不切实际,仍有人纠结“花更多钱提高零件精度”。若能将部分零件从驱动配合的公差链中移除,就不必盲目提精度。若关键框架或其他安装策略能更好对齐零件配合,虽设计前期多花时间,远胜后期量产返工的头痛与延期。
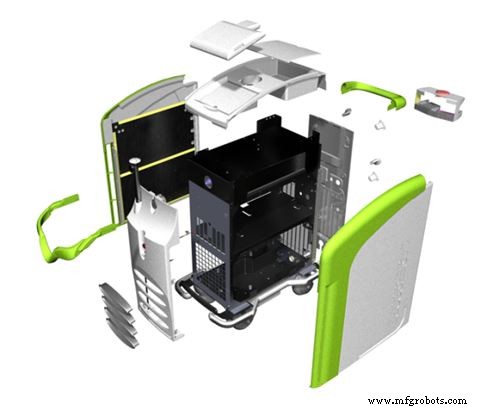
一旦确立简明设计特征与公差受控交互,外壳件配合(件对件、副框架安装特征、聚焦关键配合点的装配策略)仍需规划适当间隙与关键接触点以保定位。这像 3D 拼图:每处线对线配合可能与其他冲突、或将零件推出位置,且仅在零件处于公差范围极值时显现。有策略地设定关键硬接触点与定位安装,往往隐藏在幕后,留给可见面略微一致的分型缝、重叠或显露间隙。
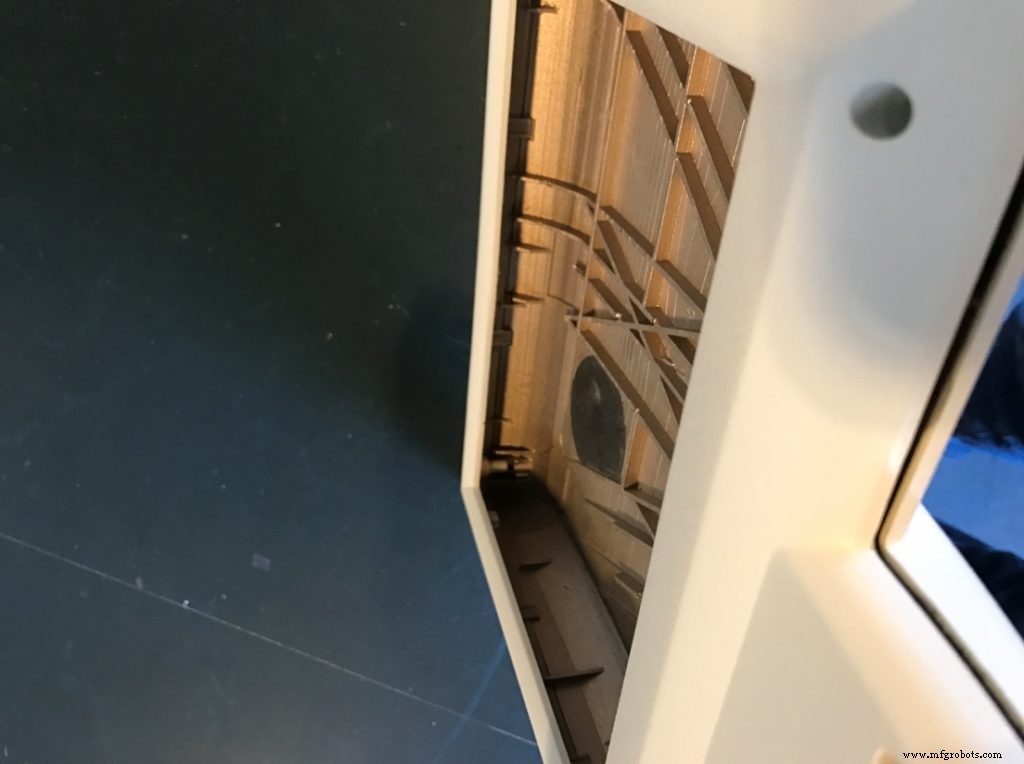
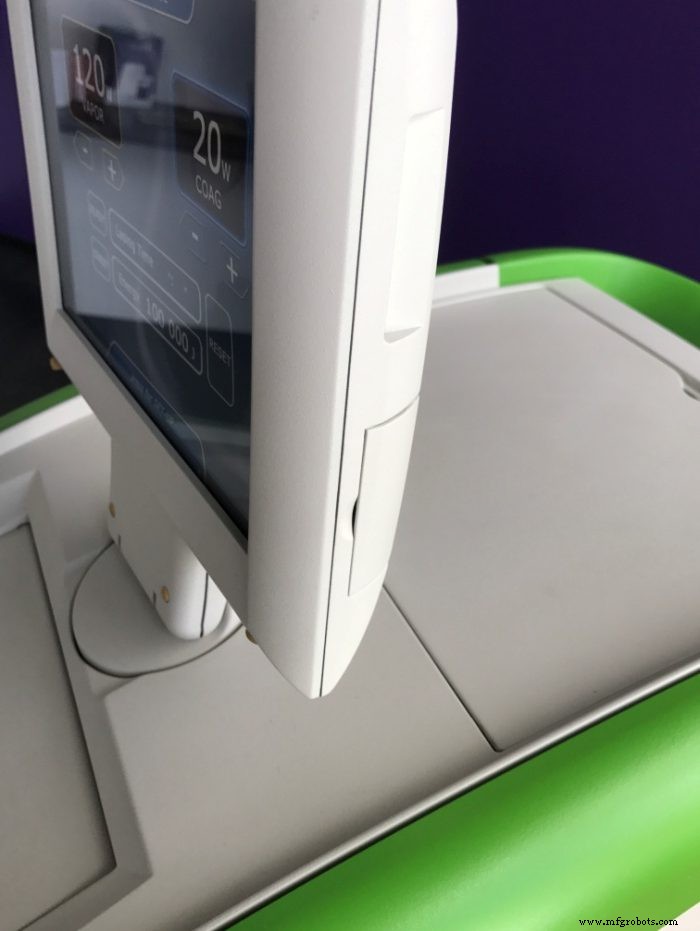
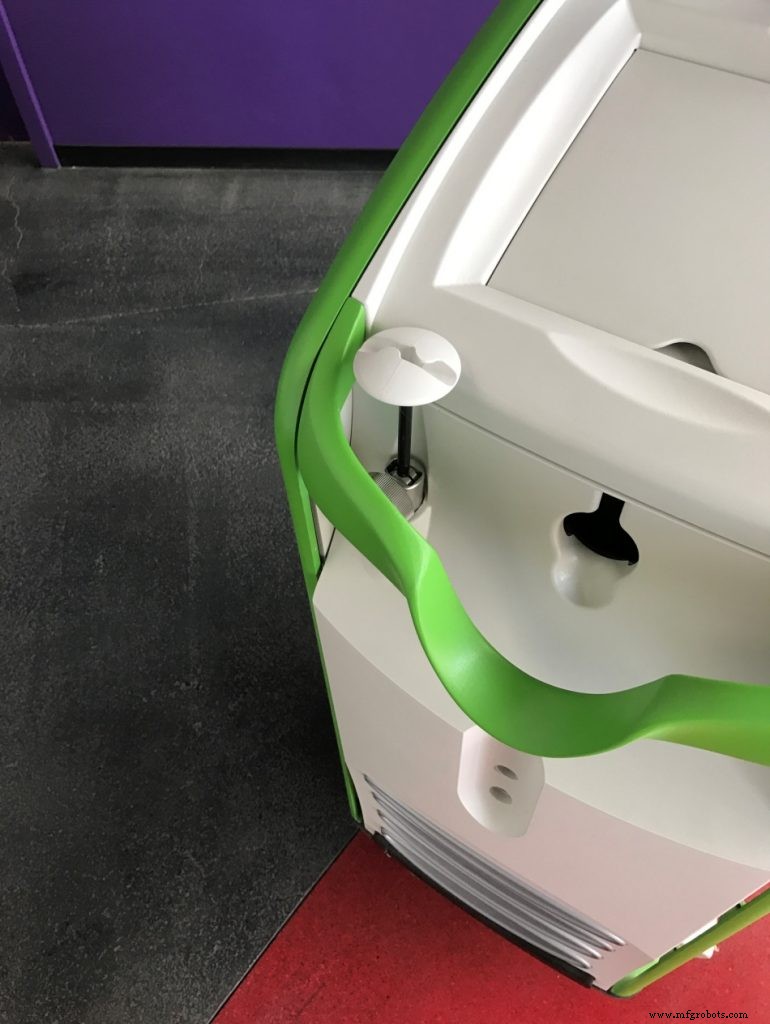
定制触屏外壳需光滑表面、结构稳健以保操作稳定,且防流体渗入。注塑外壳依赖多重咬合肋、卡扣、显露重叠(右图向上看内部可见)。这些特征保持侧边对齐、增强组装后整体刚性。
长缝仍可能面临注塑翘曲挑战,但微小的计划性面内凹、间隙、边缘圆角可隐藏残留瑕疵,即使组件看似连续表面仅微弱分割。你能设计数十处精妙配合接口,但团队只会记住首装时那一个对不齐的干涉。
设计策略与团队对齐、细节落地后,原型制造是验证真实世界配合与装配易度的契机。期待从原型学习:实物胜千言,但必须检验来料原型件是否真符合设计规格。别只在发现问题处检查,要在所有关键特征区检查,防止超差件掩盖设计缺陷导致量产不配合。原型应研究:装配策略、定位特征、公差范围能否重复产出高质量组件。也是 “走入式” 调整定位特征与安装以达成期望配合的机会。我们有时故意在原型上将关键定位特征做大,便于去料学习最佳尺寸。量产模具反之:略微做小关键配合特征,让模具师去金属料增大塑料件尺寸以优化配合。这就是 “钢材安全” 原则——从金属成型工具去料比加料容易廉价得多。但此法需开发期与模具师、注塑厂沟通,确保他们理解塑料件期望结果。
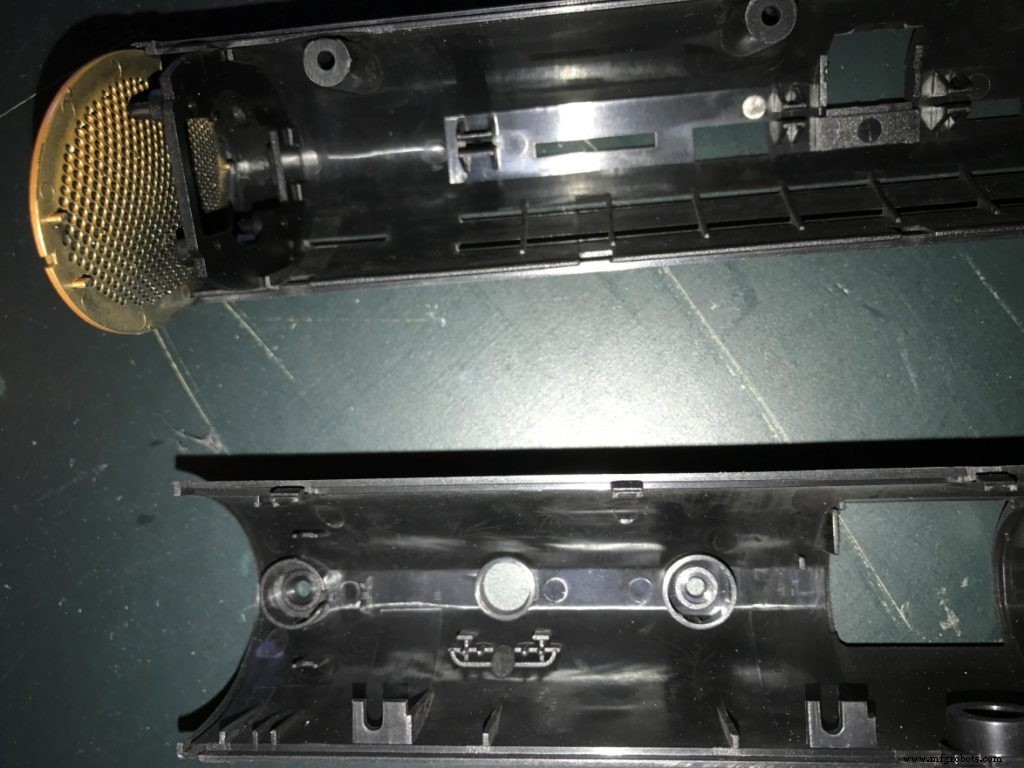
所有案例印证:全员早期介入,能高效推进配合、质量、设计、成本目标决策,消除新产品开发的上市延误。巧妙设计手法可隐藏接合不规则与错位,同时保持单件几何简洁、尺寸可控,若从一开始考虑装配并评估整体客户价值,还能降低制造成本。
制造工艺