


注塑模具成本优化:4 大实证策略降本不降质
注塑模具往往是产品全生命周期单一最大成本。工程师虽知模具贵,报价到手仍常震惊。好消息:多数成本驱动因源于设计选择,优化设计即可在不牺牲功能前提下大幅降本。
标准模具由型芯、型腔两半组成,形成零件负空间。无法沿分型方向直脱的特征需“动作”——额外滑块或二次动作脱模。哪怕微小倒扣,若需滑块或复杂顶出系统,便增数千美元成本。
经验法则:斜顶约 $1,500,侧向抽芯 $4,000 起。理解“动作驱动成本”,即可从设计源头规划模具效率。
别让简单孔洞虚增预算
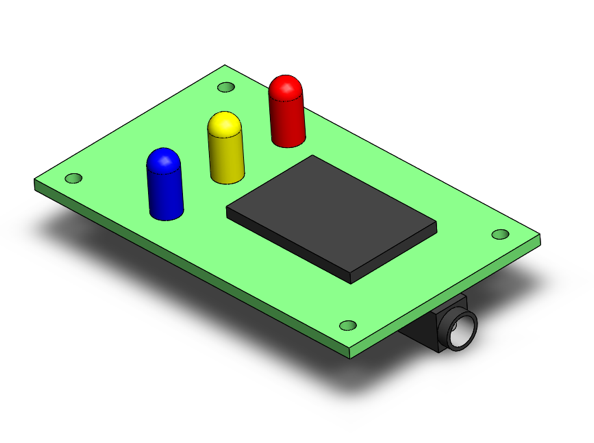
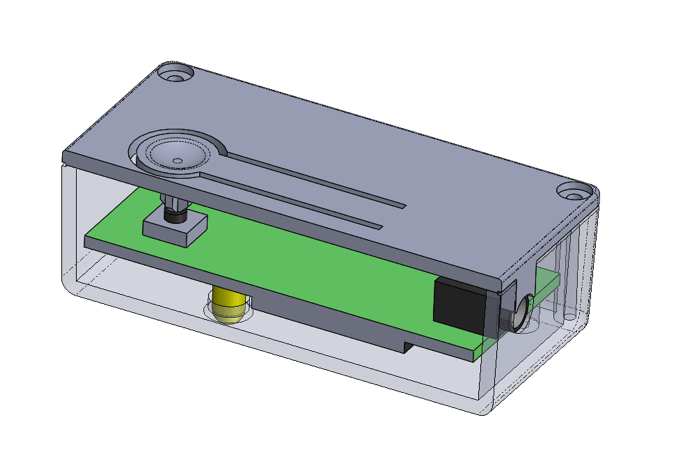
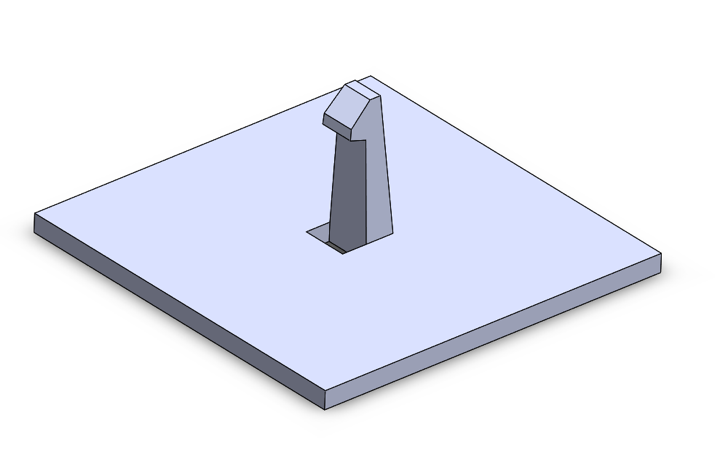
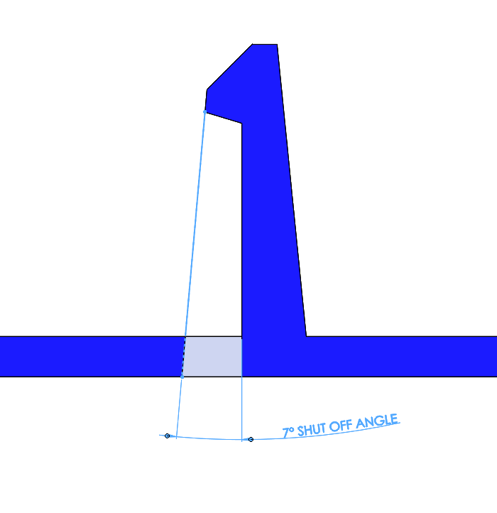
LED 孔、安装柱直通易做,但电源插孔常迫使昂贵倒扣。别在垂直模面开圆孔(需侧抽),改用沿分型线的“鼠孔”。孔靠近分型线时底部微小间隙可忽略;需严密时,额外注塑嵌件封堵即可。
鼠孔依赖两模半“封堵面”,需 ≥7° 脱模角以防塑料溢流破坏密封。
隐形按键:跳板结构妙招
非外观面按键(如 PCB 复位键),可在零件内集成柔性“跳板”。薄壁塑料弹性变形直接触发开关,零增件、零装配、保人因手感。
铰链去繁就简
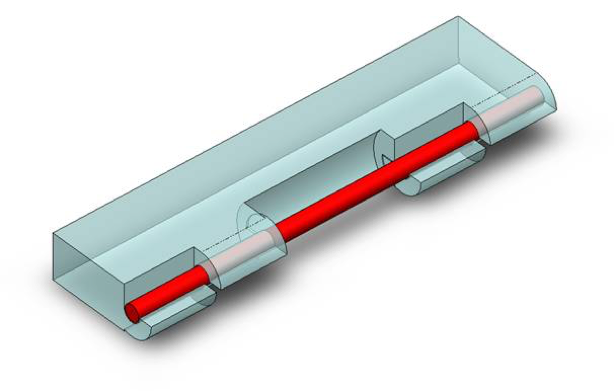
金属销轴传统铰链若销孔非分型方向,必增“动作”。两大替代方案保持模具简洁:
- 活动铰链: 聚丙烯等柔性聚合物薄壁段可折叠数万次,免销轴、免二次操作。
- 交替鼠孔: 两模半交错分布微小孔,构成功能铰链,零增模复杂度。
扣钩:低成本卡扣方案
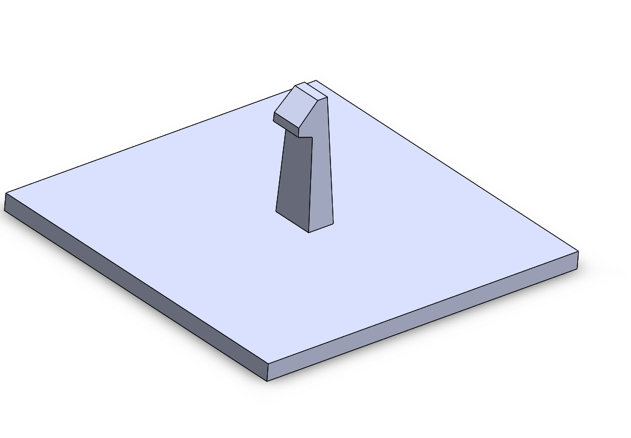
卡扣常用于铰链件闭合,虽涉及倒扣,单斜顶多能覆盖。若零件允许微小通孔,甚至可省去顶出机构,模具成本不增。
早期引入资深模具厂或产品设计专家协同,在设计定型前应用上述策略,助您在预算内上市,不妥协品质与美学。




制造工艺