


隐形眼镜:历史、材料与未来创新
概述
隐形眼镜是直接置于角膜的薄透明装置,矫正屈光不正或改变眼色。镜片漂浮于泪膜,提供稳定光学面。对特定视力障碍,隐形眼镜可提供优于眼镜的视力。除矫正视力,许多人为美容或运动便利佩戴。市场以软性、硬性(透气性硬性)、混合型三大类为主,平衡舒适度、耐用性、透氧性。典型日戴镜夜间摘除清洁,延长戴用与一次性抛弃型拓展便利性。
历史
首副隐形眼镜由德国生理学家阿道夫·菲克1887年制造。菲克镜为玻璃,属巩膜镜因覆盖眼白。1912年,蔡司光学师卡尔·蔡司推出角膜接触玻璃镜。1938年,奥布里希与米勒率先用有机玻璃制巩膜镜,较玻璃轻便舒适。1948年,凯文·图希制首副角膜塑料镜,初始直径10.5毫米;1954年缩至9.5毫米改善佩戴。同期,博士伦开发角膜曲率计,免除眼球取模。
软性隐形眼镜现于1950年代初,捷克布拉格技术大学化学家发现亲水水凝胶(pHEMA)适合眼植入。奥托·维彻特尔为关键人物,在家中改良材料,1961年生产5500副试验镜。突破引博士伦关注,1971年推出Softlens(博士伦,1971)。当年售出10万副,确立软性镜主流地位。
原材料
隐形眼镜由聚合物塑料制造。硬性镜典型用聚甲基丙烯酸甲酯(PMMA)。软性镜用亲水聚合物如聚羟乙基甲基丙烯酸酯(pHEMA)吸水保透明。厂商持续改良材料,具体配方因品牌而异。
制造工艺
镜片生产始于将塑料坯料加工成所需曲率。先成型两主曲线:中央前曲面(CAC)决定屈光度,中央后曲面(CPC)贴合眼球。完成两曲线为半成品;加工周边与中间曲线并定义边缘后为成品。
模塑法
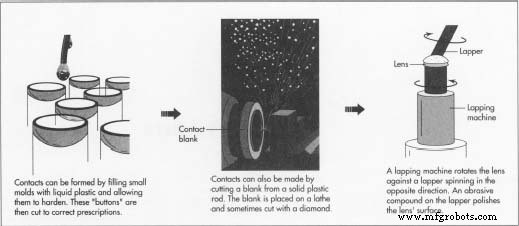
- 早期布拉格镜用离心铸造:流体聚合物注入旋转模具,离心力成型内曲面。奠定现代量产基础。
- 注塑成型现主导:熔融聚合物高压注入模具冷却。镜片可全程经计算机数控加工完成,免车床切削。
- 离心铸造与注塑成型镜片示意:
车床工艺
- 替代方案:塑料坯料先从棒材或板材切取。坯料蜡粘钢钮装车床旋转。金刚石或激光刀具精加工CPC至设定深度。
- 随后研磨:坯料贴合匹配CPC的旋转磨料盘摩擦抛光,八字运动保证均匀。
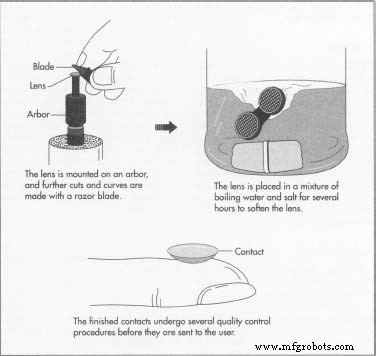
- 研磨后坯料装配芯轴,芯轴尖端磨合CPC。车床切削凸面成CAC,双面终抛光。镜片成半成品。
精加工
- 额外浅切削形成周边前/后曲面与中间曲线定义镜片边缘。砂纸或刀片磨削。此阶段亦可修整镜片直径。
质量控制
- 生产各阶段严格检验。放大镜下检查缺陷,影像投影仪系统将放大轮廓投射标定屏幕测量。形状异常显现为阴影畸变,实现自动修正。
包装
- 检验合格后镜片生理盐水煮沸灭菌软化材质。封入装生理盐水玻璃瓶,水化亲水镜至舒适泪液状稠度。瓶口橡胶或金属塞保无菌。
未来展望
新聚合物研究持续推进舒适度、耐用性、透氧性边界。硅氧烷——硅氧化合物——显示透氧量可达常规软性镜25倍。脂质沉积与润湿性差等挑战通过氟化及浸盐水后变亲水的表面活性剂解决。这些进展可望实现数周安全舒适的延长戴用镜。
创新亦瞄准巩膜镜:镜片搁巩膜跨越角膜,为受损角膜储存人工泪液。新材料旨在提高透氧性减少沉积,潜在为重度角膜病患者提供非手术缓解。
甚至太空实验——如NASA奋进号航天飞机实验——探索微重力对聚合物成型影响,有望得排斥沉积、增强透氧材料。虽仍实验阶段,但暗示未来隐形眼镜可在轨制造,利用地面实验室无法复现的条件。
制造工艺
- 可靠性卓越:驾驭人为因素实现变革成功
- 发光二极管:从诞生到百年寿命
- 选对 PCB 厂商的 8 大核心指标:从资质到服务的全景扫描
- 卡盘车床:汽车OEM量产中的稀缺高性能利器
- 维护计划员角色解析:优化运营、保障可靠性
- 委托制造/契约制造深度解析:六大核心价值打破"中间商加价"迷思
- Micro Med Machining:超越瑞士车床标准的微精密医疗加工
- 加拿大磨工/设备维护师:核心职责、技能要求与职业价值深度解析
- 索具工/绑扎工核心职责与胜任技能:重型设备搬运安全的关键角色
- 轴颈/转臂详解:机械稳定性与强度的关键支点
- 色彩3S法则:涂料、染料与草本提取物的色相、稳定性与安全性
- 色彩如何塑造各行业:从纺织到食品