


烧结厂先进自动化与控制系统
烧结过程(图1)是在烧结机上进行的冶金过程,属热力团聚工艺。烧结是高能耗过程,需考虑数百个参数。过程复杂,涉及传热、传质、动量传递与化学反应耦合,多现象同时发生大幅增加复杂性。烧结过程复杂性导致其控制系统复杂。
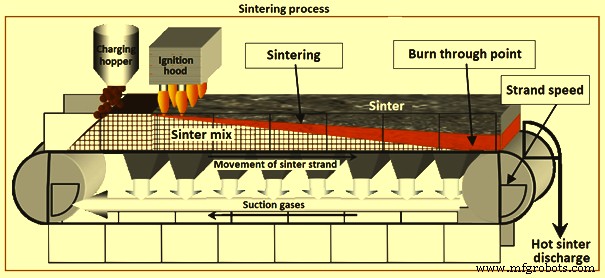
图1 烧结过程
烧结过程基本是炼铁预处理步骤,将粒度<10 mm的铁矿粉、回收矿粉、熔剂、焦粉团聚,使产出筛分粒度5-30 mm烧结矿能承受高炉压力和温度条件。烧结团聚通过燃烧实现:空气经烧结带抽吸穿过烧结混合料床层。燃料颗粒表层先在点火炉点燃,随烧结带前进,燃烧前沿逐渐向下穿过床层至末端。
烧结过程是高炉配料制备必经步骤,团聚物料(烧结矿)需具备适当性质以实现高炉优化铁水生产。同时控制烧结厂煤气排放至关重要,其产生量大、含高毒性污染物。
烧结过程涉及500+参数,每个参数或大或小影响过程,需在可能范围内控制以优化生产率、过程稳定性、标准化烧结矿成分质量。为满足法定环保要求,需污染控制系统监测烧结厂排放颗粒物和气体。烧结过程具连续性、非线性、时变性、不确定性、大滞后等特征。逐年各烧结厂因操作员经验积累和烧结技术进步持续改进工艺。
自动化控制系统必要性
长期烧结过程主要靠操作员经验控制,导致过程控制波动。因滞后、数据采集和偏差检测波动、操作员知识决策差异、责任分配、生理心理环境因素,控制中不可避免产生不良波动。随烧结机产能放大这些因素影响加大,创造了开发烧结过程自动化控制系统的必要性。
烧结厂自动化控制系统满足上述要求:确保子系统有效控制、及时供应过程信息、最小化总成本,同时满足产量质量要求。还需建立数据分析数据库并纳入分析工具。
可靠经验证的基础自动化控制系统是现代烧结厂运行骨干。烧结厂过程控制系统主要目标:(i)最小化燃料消耗——燃料率是生产成本关键因素;(ii)避免剧烈控制动作——仅需微小控制动作时烧结机性能显著稳定;(iii)避免临界工艺情况——系统越早反应不均匀混合、表面点火不良、烧结混合料烧透不完全等临界情况,整体烧结过程越平稳,产品质量越均匀;(iv)全班次协调操作决策——全班次恒定操作条件增加设备寿命、降低生产成本;(v)减少排放——过程控制系统闭环运行模式下可在环保排放限值内优化生产参数,特别是SO₂排放。
自动化控制系统效益与功能
烧结厂自动化控制系统是现代用户友好工具,助力提升烧结厂生产率和稳定性。通过响应厂需求改善性能。稳定烧结生产,帮助达成预期结果,极具实用价值。效益含:(i)高生产率——烧结厂峰值性能运行同时最小化电能燃料消耗;(ii)产品质量——烧结矿化学物理力学性质维持目标水平;(iii)降低燃料消耗——精确配料混合和理想控制回收矿量考虑烧结带烧结矿热工况所致;(iv)稳定跨班次独立运行——确保高效生产;(v)易于集成全面冶金模型;(vi)快速响应高炉需求;(vii)快速摊销,标准周期预期<1年。
烧结过程化学物理参数如碱度、产品尺寸须在定义标准偏差内满足预设目标值以符合高炉质量要求。烧结质量始于配料场和配料厂原料选择混合,两者集成于烧结过程通用控制模型。化学性质通过原料混合自动适应均质化。需纳入考虑烧结混合料物理化学性质的增强"烧透点"(BTP)控制系统。系统须通过闭环控制对抗波动引起变化。
烧结工艺优化需创新过程控制系统将厂自动化提升全新水平。基于经充分测试验证的基础系统,确保高可用性,高效结合数据采集、处理、可视化。广泛原始数据源(前端信号、装料量、实验室数据、事件、模型结果、成本数据)贯穿工厂全寿命存储。提供专用工具关联过程信息与分析数据和原料配方。
烧结厂自动化控制系统开发目标:提高劳动生产率、提高烧结厂产率、获得最优烧结质量(物理、力学、化学、冶金)、降低能耗。是协助操作员监控烧结生产每阶段的关键系统。
因烧结原料化学成分、粒度等特性有内在波动因素,需用统计方法评估过程数据。要求开发多个模型。因烧结过程复杂模型开发复杂,但需开发可在线实用模型。烧结厂运行需灵活性满足成本最小化(节能等)要求,同时适应原料波动、满足高炉炼铁持续改进工艺要求。
烧结厂自动化控制系统确保烧结过程全程最优稳定运行。协助提高生产率降低运营成本。为确保最优稳定烧结过程,需理解床层内现象并引导过程向最优运行。烧结主要控制技术:料层密度控制实现烧结带宽度方向均匀烧结;托盘速度控制维持最优生产率和烧结质量。
自动化效率强依赖适当仪表。正确仪器须在适当位置无缝安装以实现高效自动化控制。成熟高效技术如服务器虚拟化增加系统灵活性可用性、节省硬件维护成本。最新工业以太网技术和验证硬件架构允许最大性能同时保持高IT安全级别。
自动化系统层级架构
以稳定烧结过程、提高生产率、降低生产成本为最终目的,烧结厂需自动化控制系统保证全过程最优稳定运行。为此多方努力理解床层现象引导过程最优运行。烧结主要控制技术:料层密度控制实现横向均匀烧结、托盘速度控制维持最优生产率和质量。烧结厂自动化设计通常分六大基本设备层。图2展示烧结厂自动化系统层级。
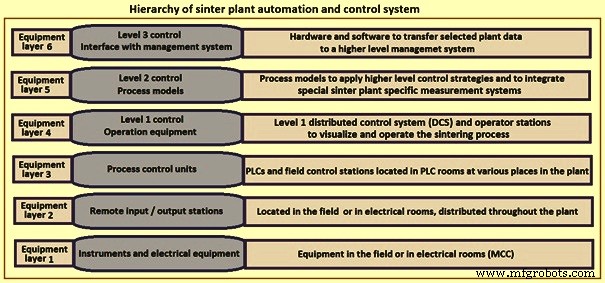
图2 烧结厂自动化控制系统层级
烧结过程自动化控制技术随烧结技术发展,满足高炉不断提升性能需求的烧结质量要求。计算机1960年代初在美欧(主要法比)烧结厂首用于烧结过程检测、报警、记录、打印。后逐步用于开环闭环控制。1970年代日本成为烧结过程自动化控制开发中心。川崎制铁(KSC)、住友金属(SMI)、神户制钢、新日铁(NSC)、日本钢管京滨(NKK)等日企在自动化控制领域实施重要项目。1980年代起人工智能研究用于烧结过程,控制可靠性精度提升。
KSC开发烧结能量控制系统(SECOS)。SECOS能在允许范围内快速检测控制热能水平。考虑两参数:(i)托盘上燃烧烧结混合料碳量(通过检测废气量成分碳平衡计算),(ii)出料端烧结饼横截面热区比例(摄像头测量)。评估热能水平后调整焦炭配料比。实施该系统改善烧结质量和生产率。
KSC开发操作指导系统(OGS)旨在实现稳定烧结床渗透率获最优烧结质量。输入烧结生产数据后主系统评估渗透率、烧结质量、生产率。含两子系统:一评估渗透率,一自动调整评估标准值。
其他大量工作系统:"副溜槽操作控制"(神户制钢、NKK、KSC)、"基于烧结带速度新BTP控制"(NKK)、"人工灵巧系统"(ADONIS,NSC)、"川崎烧结自动控制"(K-SAC,KSC)、"无人操作系统"(NKK)。
烧结厂自动化控制系统按经典层级结构:零级(现场级)至三级(管理级)。三级层级系统使用分布式控制系统(DCS)、集中过程计算机系统(PCS)、钢厂中央计算机系统(CCS)。DCS执行测量烧结带风速分布和煤气温度分布、"直接数字控制"(DDC)等功能。PCS执行优化烧结厂运行过程控制、操作员信息服务等功能。应用高层控制策略的过程模型与特殊烧结厂测量系统集成。CCS执行基于通用数据库的生产运行规划、管理、数据分析功能。三级控制系统应用提高灵活性、便于扩展、提高过程可靠性。
三级控制系统包含:(i)数字控制系统(DCS)——集成监控控制系统,含数字控制计算机、传感器、传输装置,给予局部回路控制和按过程计算机设定值标准的过程高级控制;(ii)过程计算机系统——收集处理DCS发送数据,按中央计算机系统(CCS)指令实现设定值控制和过程综合操作指导;(iii)CCS——控制系统顶层,有炼铁系统数据库,通过收集存储下级计算机信息获得,用于物料采购生产规划、生产报表、生产数据技术分析。从而节省人力、降低运营成本、改善运营管理。智能系统使烧结过程减少对操作员经验依赖。图3展示烧结厂自动化控制系统。
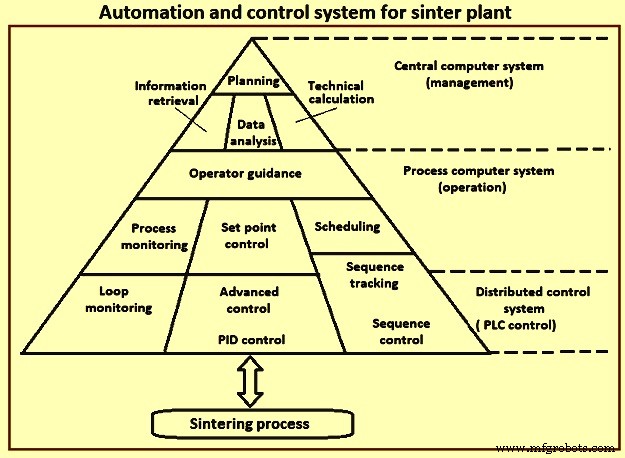
图3 烧结厂自动化控制系统
因烧结过程复杂,全过程数学模型过程控制应用受限。故烧结厂模型开发按区域推进,形成模块化自动化控制系统方法。
烧结厂自动化控制系统通常具有模块化系统结构。除数据采集和设定值执行等基本功能外,工艺控制(主控制回路)在基础自动化系统实现。含原料配比控制、原料给料控制、水分控制、激增料斗液位控制、鼓式给料机控制、点火罩控制、废气冷却器控制、烧结冷却机控制。这些基础控制功能重点保证平稳可靠烧结过程、持续过程优化。
灵活接口、模块化、现代软件架构提供手段,易于在原料、操作理念、第三方系统连接不断变化环境中适应维护系统。连同坚实基础系统,众多交互过程模型支持操作员和冶金工程师日常决策。厂特定需求纳入这些冶金过程模型。通过最新数据可视化和冶金过程模型的端到端实时透明化,带来更好协作、改进工作流、减少错误,同时支持决策。
烧结厂自动化控制开发具体案例
KSC烧结床热型指数监测传感器
KSC开发监测烧结床热型指数传感器。这些传感器允许更精细操作控制:不仅通过评估渗透率、质量、产率等常规时序数据过渡估算操作条件,还能更直接估算床层条件变化并控制风量分布和床层焦炭分布。图4展示烧结厂测量系统实现热型示例。
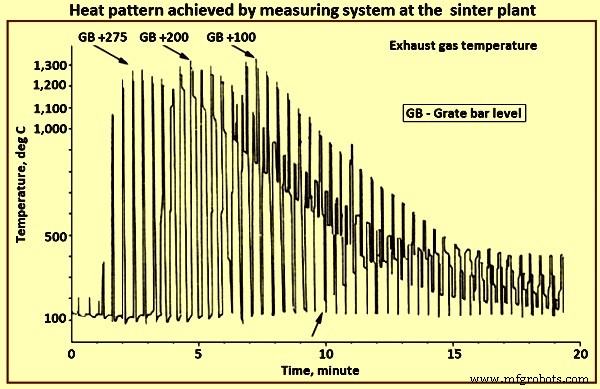
图4 烧结厂测量系统实现热型示例
安赛乐米塔尔专家系统
安赛乐米塔尔与比利时冶金研究中心(CRM)1992年合作开发基于Nexpert Object软件和VAX VMS硬件专家系统,每15秒控制200操作参数。实现效益:降低FeO含量标准差、改善RDI(还原降解指数)、改善BTP控制(定义为废气温度达最高值点,即火焰前沿到达烧结床底)、风箱温度分布控制。
安赛乐米塔尔烧结带控制系统
1994年安赛乐米塔尔安装基于风箱废气CO、CO₂、O₂含量分析结合IRSID(冶金研究所)分级热平衡模型烧结带控制系统。使用经验显示:生产率、BTP、最大火焰前沿温度、最大温度下床层形成熔融分数随系列参数变化函数变化。理论生产率主要取决于回收矿平衡和原料混合流量。实际与测量生产率差异评估显示回收矿平衡效应追踪良好。
计算BTP取决于原料混合流量和化学成分(矿物混合碳含量、燃料水分含量)及废气CO₂。计算BTP与篦下温度测量BTP差异评估显示围绕1-2 m平均偏差双向变化。该值增加构成预警。计算最大火焰前沿温度和熔融分数取决于原料混合化学成分相关热输入需求。
英国钢铁公司(BSC)计算机系统
1994年BSC安装VAX 4000/500中央计算机记录4500信号数据,两台MicroVAX 3100 Model 80作辅助机驱动终端打印机。计算机使用改善烧结床变更后最优原料混合水分确定。通过持续监测运行数据,可基于点火炉煤气空气流量连续计算渗透率。图5展示混合水分含量与渗透率关系。可见最优水分易观察,也可见水分对渗透率强影响。
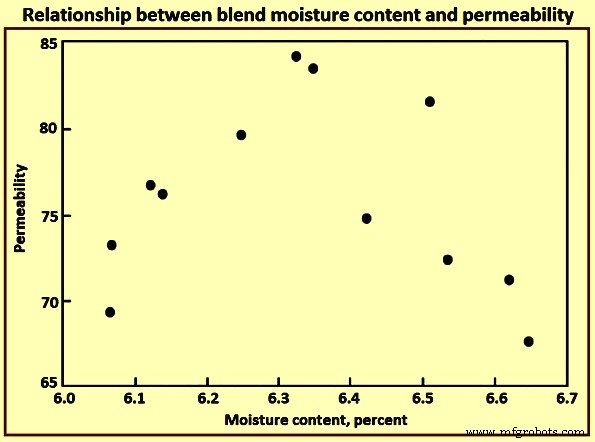
图5 混合水分含量与渗透率关系
产品输送带周围安装皮带线圈系统测量烧结矿FeO含量。改善FeO控制实现每吨烧结矿节省1 kg焦炭。通过测量控制BTP(最大温度发生点)也改善过程控制、实现更高烧结带利用效率。厂计算机安装BTP模型通过测量最后八风箱篦下温度计算检测烧结带BTP。模型计算拟议烧结带速度使实际BTP符合用户指定设定,通知控制烧结带操作员。用此模型控制烧结带速度时,烧结带利用率提升约1%。
武汉钢铁(WISCO)烧结优化模型
中国武钢与奥地利Voest-Alpine Industrieanlagenbau(VAI)合作安装模型,两级自动化计算700数值和过程优化模块集。尽管过程参数极复杂,主要目标:(i)产量提升5%,(ii)焦炭消耗降低>2%,(iii)确保系统可用性>99.5%。
模型一级包含不同来源主要数据,如原料烧结矿分析。以高效方式通常图形形式呈现操作员。操作员图形格式分析数据。二级模型提供闭环过程控制(无人工交互)。模型任意时刻同时计算多个设定点并验证适用性。设定点含原料混合流量、物料比、加水、烧结带速度控制BTP。系统可一级切二级,二级控制不可行时重回一级接管。
无法理想调节烧结带速度时预期速度变化导致不稳定运行。为控制过程需确保烧结混合料到达烧结带末端前完全烧结,且BTP点尽可能接近烧结带末端以达最大产出。图6展示烧结厂生产率控制概览。
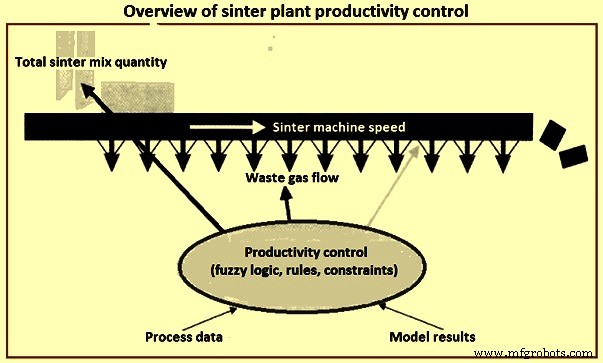
图6 烧结厂生产率控制概览
浦项制铁(POSCO)可视化监测引导系统
浦项制铁浦项厂安装烧结厂集成可视化监测引导系统,含50热电偶、5床上流量计、热成像装置、副溜槽开度控制系统。图7展示可视化监测系统布局。热电偶置于风箱15-25下方,5流量计在床箱6上。使用该系统操作员可维持工艺最优稳定条件。烧结带状态可视化给操作员托盘速度、装料密度、燃料含量信息。结果烧结托盘下废气温度波动大幅减少。自动控制副溜槽开度后,产生回收矿量减少、产品得率提高。
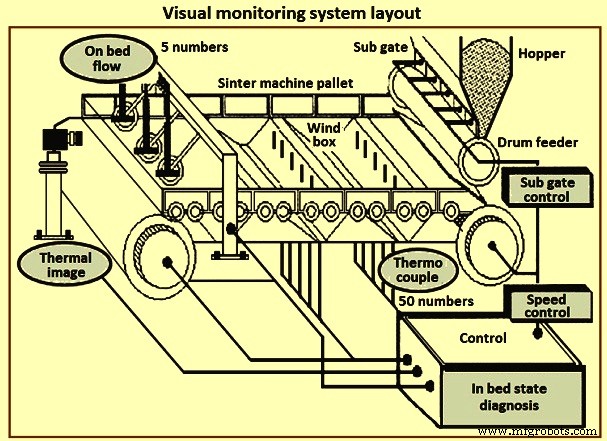
图7 可视化监测系统布局
浦项制铁光杨厂在线水分测量系统
浦项制铁光杨厂安装在线测量系统检查送入鼓式混合机料斗铁矿石和焦炭水分含量。系统基于快中子源。快中子与矿物水氢原子碰撞按氢原子数比例损失能量,用检测碰撞产生慢中子传感器确定水分含量(图8)。系统校准考虑全年环境温湿度变化。
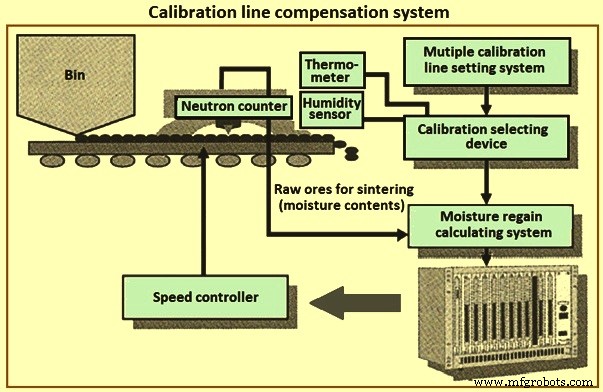
图8 校准线补偿系统
烧结过程模型开发
烧结过程中因热前沿变化、局部煤气成分修改、原料混合初始熔化温度修改,发生多化学反应和相变。局部温度和固体成分达标时,相变主要由热供给和扩散驱动,在颗粒床内发生,液相形成机制起主要作用。局部温度达熔点物料部分熔化,随移动接触冷煤气促进再凝固,颗粒团聚形成连续多孔烧结饼。最终烧结饼性质强依赖热循环、原料初始化学成分、烧结中发展热物理性质。烧结过程数学模型模拟烧结机内现象。
烧结过程建模方法基于气、固、液相多相多组分动量、质量、能量输运方程,考虑多孔烧结形成局部现象(图9)。模型考虑相同时相互作用,各相化学组分基于化学组分守恒方程计算。动量、能量、化学反应速率交换准确描述对模型完全准确性至关重要。
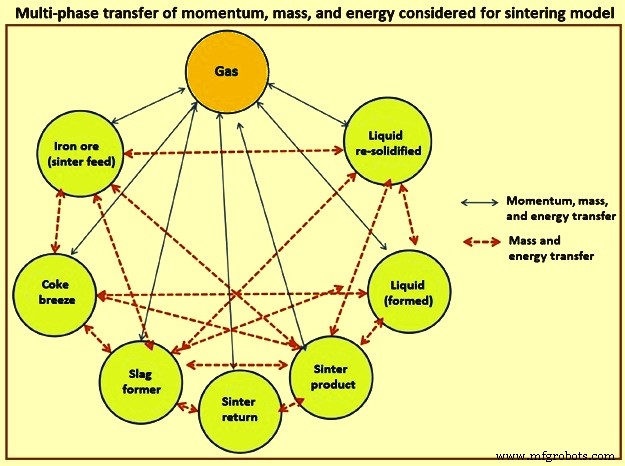
图9 烧结模型考虑多相动量质量能量传递
气相和固相各化学组分单独考虑,求解各化学组分输运方程。固相核算铁矿烧结原料、细烧结矿(回收细烧结矿)、焦粉(或其他固体燃料)、氧化铁皮(钢厂细料)、熔剂混合物。液相由熔化形成液相组分组成。再凝固相含液相再凝固和再凝固过程形成相,强依赖局部液相成分和热交换。最终烧结饼由这些材料混合形成,质量取决于各材料最终成分体积分数及其在镶嵌烧结结构内分布。
烧结过程模型假设液相因粘度与剩余固相同步移动,考虑液相形成于未熔颗粒表面,故固体动量传递和焓方程核算粘性液体和固体材料混合物。模型假设温度-成分依赖热物理性质遵循混合规则,按相体积分数考虑个别相性质。
2012年Hauck等开发风箱温度分布和烧透点位置温度预测模型,集成进过程稳定控制系统。实现质量参数稳定、生产率提升、燃料投料减少。
2012年开发烧结过程计算仿真,能预测烧结床内最重要现象。模型基于多相多组分概念,用各组分守恒方程耦合动量、化学反应、传热描述。模型验证通过比较模型预测与工业平均数据和烧结带内局部温度测量进行。模型预测与工业烧结过程测量平均值吻合良好。
2013年Saiz和Posada开发烧结数学模型控制烧结厂BTP(位置和温度)。稳定BTP导致稳定烧结过程、改善质量和生产率。该数学模型应用于安赛乐米塔尔阿斯图里亚斯烧结厂(烧结带速度和焦炭消耗作控制变量,BTP位置温度用于控制算法)。应用模型实现生产率提升4%-5%、焦炭消耗降低5.2%-5.5%、回收矿减少37%-45%。
模糊允许客观知识(如数学模型)与主观知识(如无法用传统数学量化语言信息,如操作员信息)协调。故近期模糊逻辑被使用。2014年研究基于模糊推理控制烧结厂装料溜槽新方法。建立两策略:一在工艺操作条件下侵入性更强,用于低生产率烧结厂(如停机重启时)最大化生产率;二较保守,也旨在最大化生产率但机器对溜槽变化高度敏感。
2016年开发基于烧结质量特性烧结成本优化软件。此外Tumbler和RDI指数用Sugeno型模糊推理系统估算。用6年历史数据多元统计研究,开发出满足质量要求最低成本烧结配料混合软件。实现经济节约和烧结质量改善。
建模仿真知识使评估不同变量在过程(具体烧结过程)效果成为可能,无需直接使用真实烧结厂。利用仿真技术研究焦炭燃烧率对铁矿烧结温度分布影响、烧结饼空隙裂纹生长。2015年模拟优化烧结冷却余热回收。
制造工艺