


RH 真空脱气技术:提升钢材质量与效率
RH 真空脱气技术概述
现今,冶金二次处理单元是初级炼钢工艺与液态钢连铸工艺间多功能连接环节。真空脱气是重要二次炼钢工艺。该工艺最初用于液态钢脱氢,现也用于二次精炼,日益成为二次炼钢关键工艺。降低氢氮含量、超低碳、超低硫、降低总氧含量及提高钢材洁净度,是钢铁厂安装真空处理设施的理由。
新建钢厂将真空脱气设施纳入生产线规划。现有厂也有安装真空处理设施趋势,以拓宽产品组合、灵活应对市场。
自20世纪50年代起开发多种真空技术用于脱气:DH(多特蒙德-霍尔德)脱气、RH(鲁尔钢铁-赫莱乌斯)脱气、真空罐脱气(VTD)、真空电弧脱气(VAD)、真空感应熔炼(VIM)。当前,RH 脱气和 VTD 普遍用于大规模生产降低液态钢气体和碳含量。选择 RH 或 VTD 严格取决于钢厂生产钢种。大多数情况下,RH 脱气装置安装更占主导,特别是大包重,因其优异搅拌性能、脱碳脱气周期短,单日处理包数多。因周期短,RH 脱气可日处理大量包次。且优异搅拌行为使短处理时间与包重无关。
RH 脱气技术发展历程
RH 脱气技术20世纪50年代末德国首创,首座 RH 脱气装置在德国开发安装。以鲁尔钢铁和赫莱乌斯命名,因两公司初期联合开发。此后 RH 脱气装置进行大量工艺改进:加装氧枪、扩大吸嘴和容器直径、应用喷粉脱硫。Kuwabara 建立考虑真空压力、提升气流量、容器及吸嘴直径的 RH 脱碳综合模型。报道称 RH 脱气装置可在15分钟内将碳含量降至20 ppm 以下。
加装顶枪的 RH 脱气称 RH-TOP 脱气。RH 和 RH-TOP 脱气装置(图1)采用真空循环原理,特别适用于在经济有利条件下生产极低碳钢种。RH 脱气装置主要功能:脱氢、自然/强制脱碳、液态钢化学加热、精确调整液态钢化学成分和温度。均在真空条件下进行。低氢含量是生产高强钢种和油气行业用钢前提。RH 技术可在短真空时间内达极低氢含量。
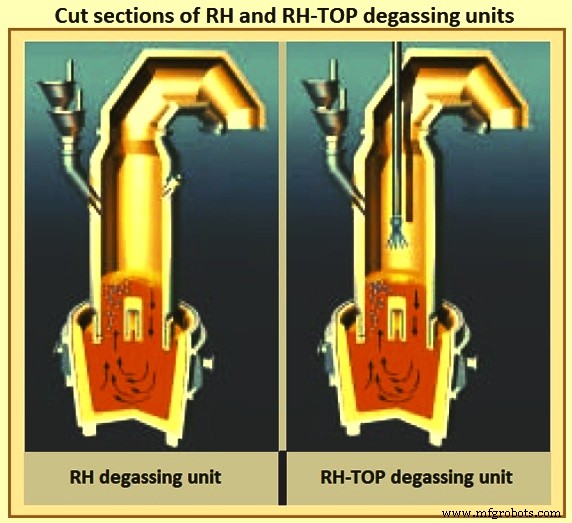
作为液态钢二次精炼工具,RH 脱气工艺应用广泛,因其多重冶金功能:真空脱气、脱碳、夹杂物去除、脱氮、夹杂物去除。广泛用于超低碳钢、轴承钢、管线钢、弹簧钢、硅钢等生产。
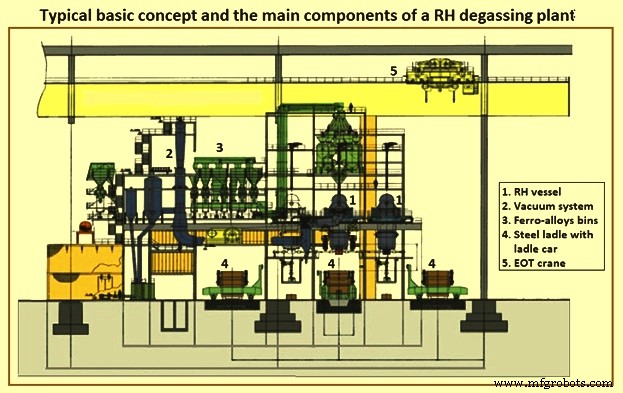
RH 脱气装置典型组成:耐火砌筑整体式或分体式容器,底部两根耐火衬里吸嘴(上升腿和下降腿)连接真空泵。其他组件:液压/机械容器或包升降系统,RH-TOP 含多功能顶吹枪,测量取样系统。真空下加料由真空料斗系统执行。耐火修补和容器、吸嘴、顶部预热可在独立工位进行。设计特点:单容器安装(容器升降)、快速换包(包升降)或双容器安装提高可用性。图3展示典型基本概念和 RH 脱气装置主要组件。
工艺发展
RH 工艺初期主要目标降低液态钢氢含量。首次结果不如预期因容器真空不足。20世纪60年代初蒸汽喷射真空泵应用实现足够低压力,氢含量降至1 ppm 以下。此后 RH 脱气工艺持续发展:真空条件、反应容器设计几何(尺寸形状)、吸嘴截面、RH 脱气装置能力。
RH 脱气用于脱碳始于20世纪70年代末。今日可获极低终点碳<20 ppm,满足汽车板生产需求。脱气中加合金元素优势:铁合金得率高、无空气接触避免金属渣反应提高成分精度。
进一步发展:RHO、RH-OB、RH-KTB、RH-MESID、MFB 等工艺使用气态氧。MFB 工艺中 RH 装置配多功能燃烧器(MFB),单枪吹燃料和氧进入真空室。MFB 允许真空处理和待机期间热量保持在真空室内,减少室内金属粘结,氧吹生产超低碳钢。这些工艺目的:加速脱碳反应、铝热反应再热液态钢、熔化 skull、脱碳期将生成 CO 转化为 CO₂ 维持容器高温、处理间间隙加热耐火衬里容器。近期部分配粉吹功能的 RH-TOP 枪用于吹粉降低硫碳至极低水平。今日除 RH-OB 外均称 RH-TOP 脱气工艺。
重要 RH 和 RH-TOP 工艺发展:(1) 改进真空泵、吸嘴设计、容器设计、脱碳条件,加快脱碳脱气;(2) 加快铁合金加入速度;(3) 设专用工位分离合金加入/喂线等作业与 RH 处理;(4) 优化厂房布局减少包运输时间和吸嘴浸入时间对周期影响。
RH 脱气装置工厂概念
RH 脱气工艺独特特征:可合理建设广泛工厂概念,适应炼钢车间特定布局、所需周期、可用性要求。表1列出 RH 脱气装置可考虑设计标准。
| 容器概念 | 单容器 |
| 双容器 | |
| 双工位型 | |
| 包运输 | 1辆包车或2辆包车(处理中换包车) |
| 吸嘴浸入 | 容器下降(绞车、摇臂、液压系统) |
| 包升降(液压缸或绞车系统) | |
| 吸嘴维护 | 处理位置 |
| 待机位置(仅双容器型) |
RH 脱气装置周期时间、冶金能力、常规高质量生产取决于:(1) RH 装置概念;(2) 融入炼钢车间工艺流程;(3) RH 容器设计;(4) 真空系统及其他组件性能;(5) 耐火材料定期维护;(6) 渣调节和渣冶金;(7) 整体稳定生产条件;(8) 自动化系统。
RH 脱气装置通常配备二级自动化系统。二级自动化含硬件、系统软件、应用软件,基于冶金模型实现。二级应用软件和模型软件设计为独立可执行程序。应用软件向模型供多源数据并接收计算模型数据。应用软件与模型软件通信通过数据库表实现,提供模型输入接收输出。二级收集所有处理数据传输生成热报告。二级自动化主要由单一对话框操作,通常设计为伴随工艺观察和向一级自动化提供执行设定点。二级自动化仅需操作员少量输入。
RH 脱气工艺特性
工艺主要由耐火衬里圆柱反应容器组成,底部连接两根钢管。反应容器上部衬粘土/高铝砖,下部衬氧化铝/镁砖。两钢管为进出口吸嘴。内部全衬氧化铝耐火材料,仅下部外表面耐火涂层。进口吸嘴下部设多根气体喷吹管,一或两层等周向分布。反应容器设计使液态钢经进口吸嘴上升,脱气后经出口吸嘴回包。反应容器顶部设排气、铁合金加料口、观察控制窗。
RH 脱气装置通常用于长序列低碳钢种真空处理和脱碳。冶金操作特性:(1) 快速脱碳至<20 ppm;(2) 脱氢脱氮;(3) 使用廉价高碳铁合金;(4) 杀死和未杀死钢化学加热;(5) 改善非金属夹杂物洁净度;(6) 良好成分控制。
顶吹枪系统安装于 RH 脱气容器上方,集成多功能。氧吹速率2000-4000 Nm³/h,燃烧器装机功率2-4 MW为典型设计。工艺监督用枪可配 TV 摄像头。顶吹枪可配粉吹功能深度脱硫。RH-TOP 功能:(1) 吹氧强制脱碳和化学加热;(2) 燃气/氧燃烧加热 RH 容器耐火材料;(3) 吹粉脱硫;(4) 氧射流快速除 skull;(5) 外部点火装置先进点火。
RH 脱气工艺可最经济或独特生产广谱大批量钢种。极低碳氢在短处理时间达成。温损极小。无需特殊渣措施、包游离板或透气砖。化学成分可精准调整。扩展产品组合、高质产品、提高生产率、最小化包维护为进一步收益。
RH 真空脱气通常不达平衡,氢碳氮去除量受动力学控制。脱碳机制复杂,反应动力学取决于循环率和脱碳率。浴搅拌也影响脱碳。
RH 基于包与 RH 容器间液态钢交换,钢循环率决定冶金反应速度和工艺时长(给定冶金目标)。液态钢循环取决于设备几何:吸嘴直径、设备半径、提升气喷嘴位置数量。设计假设1600℃液态钢密度6.94 t/m³。深真空下大气压作用包面使吸嘴钢柱升至约1.45m 巴洛计高度。图3展示 RH 工艺液态钢真空处理机理。
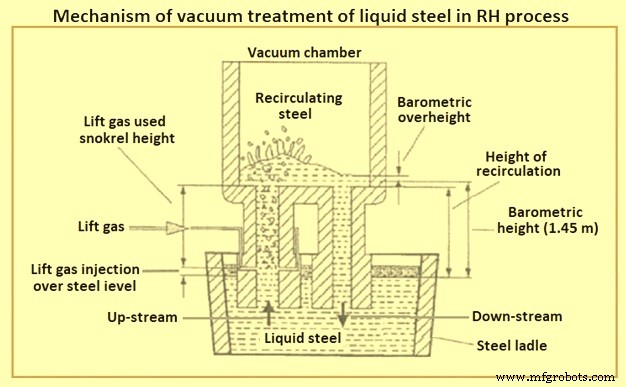
汽车及其他外露板材、电工板(如变压器用)为 RH/RH-TOP 处理液态钢典型终端产品。
操作步骤
RH 脱气操作各步骤如下。反应容器预热至所需温度,通常900-1500℃视厂要求而定。
RH 脱气开始:装液态钢包车至处理位,降容器或升包至所需液位使吸嘴浸入钢中。吸嘴充分浸入后启动脱气。浸入前在进口吸嘴气体管启动惰性气体(通常氩气)喷吹。氩气作提升气增加进口吸嘴入口液态钢流速。
达所需浸入深度后,真空泵系统经排气管(排气口)抽真空容器。产生负压将液态钢吸入两吸嘴。注入氩气增加上升腿压力,形成吸嘴间液态钢循环。现可进行冶金处理步骤:脱气、吹氧、调整化学成分温度。视液态钢过热度,脱气末期可加合金。
反应容器内液态钢脱气经出口吸嘴回包。脱气钢比包内液态钢略冷。密度差产生浮力(较冷脱气钢密度大于包内热钢)搅拌浴。反应容器液态钢循环率控制脱气。循环率取决于提升氩气量和真空度。周期通常20-30分钟。视规模,RH 装置循环能力85-135 t/min。
液态钢成分经测定合格后,脱气器吸嘴退出液态钢,关氩气,上升腿通氮防喷吹管冻结。脱气作业完成,钢包转至后处理或接管位置。
生产中操作员由工艺自动化系统引导。系统用多数学模型预测冶金参数创建设定点:如基于不同接收参数和处理时间周期计算钢温、通过接收钢样和工艺加料确定化学成分。还为脱气功能状态创建预测设定点:氢氮去除取决于初始含量、脱气时间、真空压力曲线、提升气速率等;脱碳状态通过周期性测定钢碳氧含量;各功能设定点如吹氧、真空和提升气模式等。
此外,二级系统连接生产计划、前后道工序自动化及实验室,向操作员提供所有相关数据。数据跟踪从一级系统和工艺模型收集所有相关数据创建不同热和生产报告。所有数据存数据库为未来数据应用就绪。
RH 脱气装置可用性
除短周期外,RH 脱气装置可用性从炼钢车间生产规划角度须考虑。最关键是吸嘴维护时间。处理6包序列后需中间维护(除 skull、耐火喷补)。视具体渣处理条件和工具,维护需20-60分钟。更频繁维护延长吸嘴寿命。60-300包后(视处理条件、耐火质量、吸嘴设计),吸嘴需更换。进一步耐火维护主要在底区,每2-3个吸嘴周期需一次。现代 RH 装置为减少停机时间,换吸嘴和容器维护采用换容器方式。
制造工艺