


优化高炉顶部装料系统提升效率与安全
高炉顶部装料系统发展史
高炉发展中重大技术改进之一是装料设备安装。早期原料通过敞口炉喉由料斗倾倒。操作人员意识到敞口炉顶两大缺陷:一、炉顶逸出的可燃气体无法回收燃烧锅炉;二、原料装料分布不均导致炉况恶化。1832年德国首次捕集煤气尝试,在装料孔安装铰链盖,仅装料时开启。炉上部侧壁设开口连接下料管,将煤气引至地面辅助设备燃烧。
装料分布不均导致高燃料比的原因:细粒料从炉喉中心倾倒停留堆心,粗颗粒滚至炉壁,导致炉壁透气性高,大部分气体和热量沿壁上升。这使炉中心物料进入腹部时未充分准备好熔化,同时壁部过量气流加剧衬里磨损。
首个解决方案是“杯锥”装料装置:倒置铸铁锥形漏斗固定炉顶进料孔,直径约为炉喉50%。锥内悬挂铸铁杯,杠杆梁端连接配重,手动绞车提升杯。此装置虽捕集煤气,但大量粗料仍滚向炉壁。改进为在炉内悬挂截头铸铁锥,使料堆峰值靠近炉壁,粗颗粒亦能滚向中心,改善中心透气性和气流分布。
钟式装料系统演进
下一进化步骤彻底取消杯锥,改悬挂向下开口的倒锥体,即首个钟式炉顶。此钟推动料堆峰值靠壁,减少周边气流、增加中心气流,但每次落钟都有煤气逸出。解决方案:增设大钟和装料孔盖。装料时盖开大钟闭锁煤气;盖闭后大钟落料,煤气不逸出且获得合理布料。改进结果:炉内理化反应效率提高,降低燃料消耗、提高生产率、减少耐火衬里磨损。
单钟斗系统每次开钟泄漏大量煤气。很快意识到增设第二钟斗可在两钟间形成煤气密封空间,防止开小钟时工艺煤气逸出。上钟斗可小于下钟,因可多次卸料于下钟,上钟闭合后再开下钟入炉。双钟系统提供更稳定高炉煤气流供热风炉,大幅减少煤气逸散大气。
双钟系统垄断全球高炉装料至1972年,卢森堡保罗·乌尔特公司开发无钟炉顶(BLT)装料系统并首次工业应用。BLT凭借多项优势迅速取代双钟系统。2003年西门子VAI(现普锐特冶金技术)引入 Gimbal 装料概念,成功用于 Corex 和 Finex 熔融还原装料。2009年塔塔钢铁贾姆谢德布尔C高炉首次将 Gimbal 用于高炉装料。
双钟装料系统
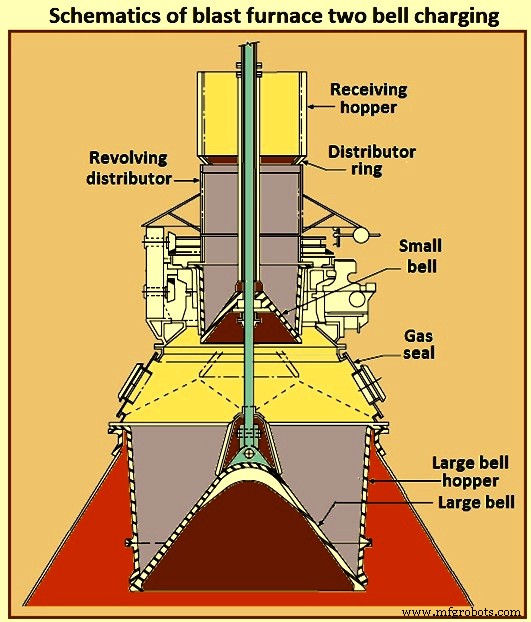
双钟顶装料系统由布料器、小钟、大钟组成(图1)。大钟直径通常比料面直径小1.5-1.8m。大钟上表面下边缘与大钟斗下边缘密封。钟通过连杆由气缸垂直驱动。
料车或皮带输送机将物料送至炉顶,卸入上斗或小钟接收斗。大钟闭合时降小钟,物料落在大钟上,重复数次后闭小钟、降大钟,物料入炉且工艺煤气零逸散。此法使大钟、小钟及斗承受重冲击和严重磨损,需炉衬大修期间更换2-3次。
多数双钟顶配旋转布料器。小钟斗、小钟杆、耐磨板属布料器部件。每车料卸于小钟后,小钟斗旋转至选定位置卸料,使大料更均匀分布于大钟周边。钟最严重磨损区表面硬化,密封面也硬化。钟杆连接配重杠杆限制仅垂直运动。小钟杆中空,大钟杆穿过其中,杆间填料防煤气逸散。图1示意双钟装料系统。
炉装料四步骤见图2。步骤1:料车或皮带送料至接收斗,大小钟均闭合,料卸入小钟上方斗,煤气经炉顶锥体集气管排出。步骤2:大钟闭合,降小钟卸料于大钟,重复数次。步骤3:闭小钟防煤气逸散大气,降大钟卸料入高炉。步骤4:双钟闭合,系统就绪循环装料。
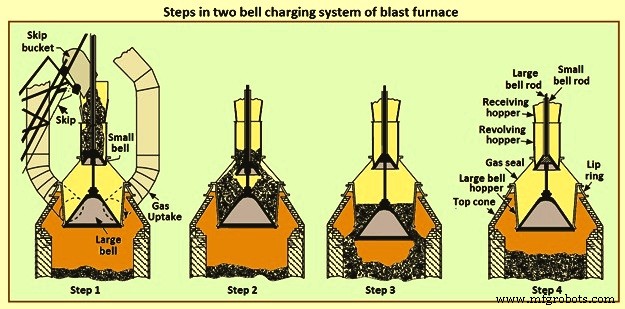
每车料卸料前小钟斗旋转至选定位置,改善大钟上物料分布。钟及密封面表面硬化。大钟杆穿过中空小钟杆,实现钟独立操作。此系统中小钟、大钟、斗承受重冲击,需炉衬大修期间更换2-3次。顶压超100kPa极难维持常规钟斗气密密封。双钟系统在高炉布料方面有局限,布料对高产至关重要。
高顶压特别是超100kPa下,常规钟斗难维持气密密封。生产率提升需顶部设备处理更大物料量。操作员和设计师认识到布料灵活性对炉况优化的重要性,推动不同顶部装料设备开发。
双钟系统高度需求低、结构相对简单。缺点:大钟密封和大钟斗气密封在高顶压下难维持。大钟周边和小钟密封区处于物料流中,难保持良好密封。部件大型重、制造维护困难缓慢昂贵,需大量停炉时间更换。
解决方案:开发大幅减少或克服钟斗老化密封问题的顶部装料设备。基本开发两类用于现代高顶压高炉:一、带密封阀和小钟上方旋转溜槽的双钟系统;二、带旋转溜槽的无钟系统。
带密封阀和旋转溜槽的双钟顶
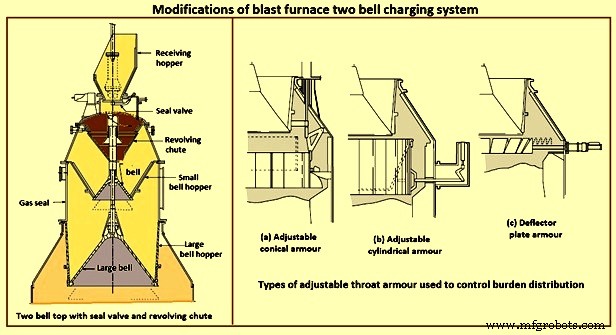
系统由大钟、小钟、密封室及小钟上方旋转溜槽组成(图3)。物料通过两个开口经密封阀进入小钟。密封阀比小钟小,密封面脱离物料流,实现有效密封。旋转溜槽有一或两个开口,将物料均匀导向小钟。小钟斗固定,小钟仅垂直运动。大钟斗同常规双钟型。
优势:克服常规双钟缺陷。密封阀置于上钟上方,确保大钟始终同压。大钟仅作布料装置无气密要求。承压部件为密封阀和小钟,均显著更小,计划停炉期间易维护。
可调节喉部装甲钟式系统
钟式装料缺乏布料能力,即调节料面半径焦矿层厚度能力。随高炉尺寸增大,钟式设备布料愈难。钟式炉顶从大钟唇口卸料,无法控制布料。操作员尝试变钟速改变分布,效果微乎其微。
开发可调喉部装甲系统配合钟式顶装料设备(图3),控制变化布料以实现炉身最佳透气性。可调喉部装甲改变炉顶直径,部分情况改变装甲坡度。从钟落下的物料撞击装甲,在料面按装甲设定位置定位。调整全圆周向,但调整幅度有限。
多种可动装甲设计。一种由铸钢板排列成圆筒,操作员装料时可增减直径(图3a)。铸钢板分离悬挂重叠,冲击下允许运动将部分冲击能转化为动能减少磨损。每板钩连三角杠杆,杠杆枢轴于炉顶壳支架,连杆连接拉环。
另一种也采用悬挂板(图3b)。板悬挂固定圆环,驱动连杆接板底,允许从垂直圆筒到锥形溜槽范围设定。第三种偏向器型装甲,液压缸驱动(图3c)。比锥形溜槽装甲需钟与料面间垂直空间小得多。
可调装甲系统将持续使用,尤其在大型高炉,只要钟式装料系统仍在用。超大高炉经验表明:钟直径超7m时合理布料愈发困难,此时无钟式装料设备是极佳替代。
无钟炉顶(BLT)装料系统
顶部装料设备量子跃迁式发展是无钟炉顶,彻底变革高炉顶部装料。卢森堡保罗·乌尔特工程师1969年发明高炉“无钟炉顶”(BLT)装料系统,1972年首次工业应用成功。设计自首次应用后迅速普及。
BLT装料系统诸多优势:(1) 近乎连续装料,旋转溜槽分配一锁斗料时另一锁斗可充填;(2) 解决高压操作气密封问题;(3) 布料灵活:单环、多环、螺旋、扇区、定点充填,手动/自动模式;(4) 充料调节阀实现精准恒定布料;(5) 提高炉况稳定性和效率,改善铁水化学成分控制;(6) 提高生产率;(7) 降低焦比、提高喷吹煤粉率;(8) 降低炉壁热负荷延长大修周期;(9) 大幅减少顶部设备维护时间和频率,溜槽短时间可更换;(10) 顶部设备轻量紧凑;(11) 运营成本(OPEX)更低;(12) 精准布料带来更好炉况表现。
BLT系统应对现代高炉运营挑战至关重要:(1) 炉况更平稳,铁水硅含量波动减小;(2) 优化装料控制壁热损失延长冷却元件/耐火衬寿命,进而延长大修周期;(3) 技术设备可靠成熟;(4) 可与跳汰提升机或皮带装料系统集成。但BLT顶部设备高度高于双钟系统。
使用BLT可灵活实现目标布料,意味着可达成目标气体分布。四基本充料方式:定点、多环、单环、扇区充填。定点指溜槽不动;扇区指溜槽小角度旋转。溜槽倾角足够大单环充填时,布料似钟式“V”型;倾角很小单环时,布料似钟顶“M”型。意味着无钟系统可完全模拟钟式功能,多环充填可实现平坦布料。
BLT主要部件:(1) 可动接收斗;(2) 一或两个物料锁斗,配上下密封阀和物料流控阀;(3) 中心垂直给料竖井;(4) 可旋转可调角分配溜槽;(5) 旋转倾斜驱动机构;(6) 液压、润滑、冷却系统;(7) 监控控制系统。
两种无钟系统:并联式锁斗和中心式锁斗。并联锁斗(首创型)缺陷:两料仓位置不在高炉中心线,导致喉部横截面布料不均匀。中心式锁斗解决布料不均,但因结构限制仅适用正常/低冶炼强度,不适用高强度。
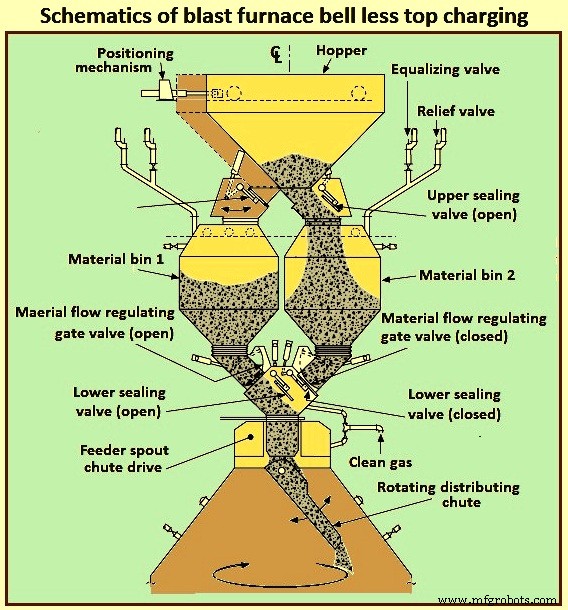
操作中:跳汰或皮带充填锁斗,锁斗密封加压至炉顶工作压力。每锁斗配上下密封阀和流控阀。锁斗交替使用:一充填一排料。设计使密封阀始终脱离物料流防磨损,降低密封故障概率。流控阀按原料类型预设开度控制排料率。锁斗衬可更换耐磨板。下密封阀和流控阀与物料溜槽共用气密外壳,经中心排料竖井(位于主齿轮箱)导料。
BLT高炉操作中:跳汰或皮带送料至接收斗。锁斗空时,开顶密封阀和顶节流阀泄压至大气压后进料。充填完毕关顶节流阀和顶密封阀,锁斗加压至炉顶工作压力。锁斗交替使用,一充填一排料。
料面下降至设定高度(机械料棒或雷达感应),下密封阀和下节流阀开启。物料经分配器至旋转溜槽入炉,在料面形成新层。分配溜槽绕炉垂直轴旋转并变更相对水平面预设角度。系统具灵活性:可成独立环、螺旋缩径环、定点/局部充填;每排料区物料量可精确控制。
溜槽排料完毕关下节流阀和下密封阀。料棒(或雷达)关下节流阀后跟踪料面。料面达设定点重复下一车料装料程序。
设计上密封阀始终脱离物料流防磨损,降低密封故障率。流控阀按原料预设开度控制排料率。锁斗衬可更换耐磨板。下密封阀、流控阀与物料溜槽共用气密外壳,经主齿轮箱中心排料竖井导料。图4示意高炉无钟炉顶装料。
BLT设计改进聚焦两方面:(1) 消除/减少锁斗内细粒料偏析;(2) 开发小型装置用于现有众多中小高炉。针对细粒偏析,采用大接收斗置于单大锁斗上方并集成旋转溜槽设计,将细料均匀分散于料层。针对小高炉安装,开发紧凑型顶部:分配溜槽可通过检修门更换,主齿轮单元允许检修通道;改进流控阀和双作用密封阀设计降低锁斗整体高度。
Gimbal 装料系统
Gimbal 装料系统旨在通过 Gimbal 型摆动溜槽、储料斗和可变物料阀开度,实现高炉物料受控分配,使上部加压装料系统独立于下部分布系统运行。采用锥形分配溜槽,经环状 Gimbal 支撑,产生溜槽轴独立和组合倾斜。
Gimbal 系统在 Corex 熔融还原器艰苦高温高压环境下验证成功,现延伸至高炉技术。创新 Gimbal 设计允许无限充料可能性,改善高炉布料。驱动装置坚固简洁,以最小投资成本提供优雅解决方案。Gimbal 分配器作为高炉顶部装料系统组成部分,提供全集成装料解决方案,显著改善高炉运行维护成本。设计适用新建高炉,也可最小影响现有设备改造现有高炉。
除运营效率收益外,新设计目标较传统无钟顶设备还提供:(1) 作为升级/改造与现有无钟顶设备互换性;(2) 简化设计,消除传统设计复杂行星和脆弱倾斜齿轮箱;(3) 液压驱动提供全生命周期重复性和精度;(4) 延长溜槽更换周期;(5) 降低资本支出(CAPEX)和集成支出,减少非计划停炉和设备全生命周期成本降低 OPEX。
为实现上述目标,普锐特冶金技术和 Woodings Industrial Corporation 拥有适用全球大中小高炉的液压物料分配系统组合。Gimbal 系统采用锥形分配溜槽,经环状 Gimbal 支撑,产生溜槽轴独立和组合倾斜。
产品组合包含 Woodings 液压装料单元和 Gimbal 顶部,含完整炉顶分配设备:分配摇臂、上密封阀、料斗、下密封阀、物料流控阀和护目镜阀组件,均经液压驱动分配溜槽排料。
Gimbal 顶部分布系统目的:通过 Gimbal 型摆动溜槽、储料斗和可变物料阀开度,实现高炉物料受控分配,使上部加压装料系统独立于下部分布系统运行。
倾斜溜槽由两个相互垂直90°液压缸驱动。此悬挂驱动布置不产生溜槽旋转,而是两倾斜运动叠加形成圆周路径。液压缸独立或组合操作允许溜槽轴指向任意角度甚至任意路径。运动通过两液压缸,各经轴、连杆、万向节驱动 Gimbal 环。液压缸运动使分配溜槽实现精准物料分配,潜在无限充料模式和变速:环形、螺旋、中心、定点、段/扇区充填,完全控制入炉物料充填。
整个分配器组件封闭在气密外壳内,直接安装于高炉顶锥体顶法兰。外壳含固定进料溜槽和 Gimbal 环支撑的倾斜分配溜槽,允许溜槽轴独立和组合倾斜。组件由不锈钢和碳钢组合制造,固定进料溜槽和倾斜溜槽本体衬陶瓷材料提供卓越耐磨保护。闭式水冷系统经主轴、Gimbal 轴承、万向节轴承供冷却水冷却 Gimbal 分配系统运动部件。
Gimbal 设计关键特征:(1) 简洁坚固设计,杠杆经液压缸驱动;(2) 驱动缸安装于压力包络外,不受高温粉尘工况影响;(3) Gimbal 环布置给出两平面简洁倾斜运动,叠加实现360°分配;(4) 倾斜溜槽磨损圆周均匀化,延长运行寿命。
高炉 Gimbal 顶是自动化计算机控制加压装料系统,设计用于:(1) 在储料斗独立于下部分布系统接收矿、焦、杂料;(2) 按需向储料斗下方动态分配溜槽释放排料;(3) 按预设充料矩阵按规定模式向炉料面分配物料。Gimbal 分配溜槽控制全集成于整体炉装料软件。系统为 Gimbal 运动及分配溜槽定位提供高精度控制。图5展示 Gimbal 物料分配器和装料系统。
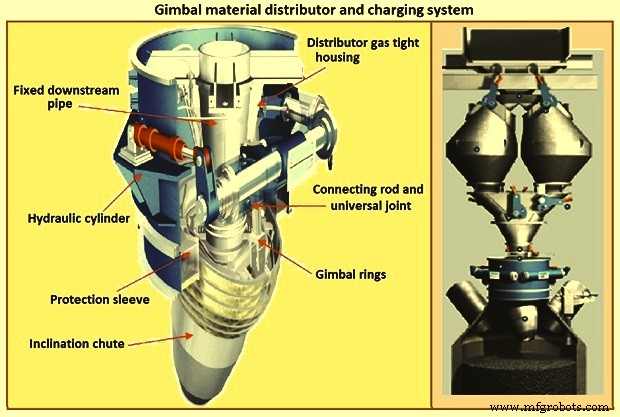
Gimbal 系统是专为高温高压操作设计的优雅、简洁、坚固装料系统。系统通过 Gimbal 型摆动溜槽、储料斗和可变物料阀开度,实现高炉物料受控分配,使上部加压装料系统独立于下部分布系统运行。Gimbal 采用锥形分配溜槽,经环状 Gimbal 支撑产生溜槽轴独立和组合倾斜。
高炉 Gimbal 顶兼具运营和工程优势。溜槽和锁斗系统物料分配运营优势在全球高炉验证。Gimbal 顶在苛刻 Corex 应用验证,允许遵循类似装料理念,开拓更多充料改进可能。溜槽和锁斗系统改进物料分配的主要运营优势:(1) 高炉可按燃料率优化;(2) 焦比较无喷吹装甲双钟降低;(3) 燃料喷吹率可提高,潜在用廉价煤粉或天然气替代昂贵焦炭;(4) 燃料喷吹改进允许提高风温、富氧,从而提高生产率;(5) 避免换钟长时间停炉,维护更廉价。
溜槽分配物料改进:(1) 物料分配控制;(2) 煤气利用率;(3) 控制炉壁温度降低热负荷延长炉寿;(4) 炉壁可充细粉。锥形分配溜槽和 Gimbal 具体优势:(1) 锥形防止物料溢出侧面(开口溜槽可能),精准定位物料至料面;(2) 利用溜槽多路径可修正因炉顶料斗几何导致的充料不平衡;(3) 溜槽衬板全内表面均匀磨损,实现长期稳定物料流特性和落料曲线;(4) Gimbal 分配器不需其他替代方案要求的极高炉顶环精度。
Gimbal 简洁性带来工程优势:(1) 简洁杠杆机构允许驱动缸安装压力包络外,免受高温粉尘工况;(2) 倾斜溜槽衬板全内表面均匀磨损,因溜槽全周旋转物料流经全圆周,延长部件耐磨寿命(预测倾斜溜槽寿命5年);(3) 锥形溜槽保持陶瓷衬板就位;(4) 避免昂贵高精度齿轮(某些替代方案需);(5) Gimbal 轴承闭式水冷系统冷却,降低漏入炉内或水污染风险;(6) Gimbal 组件轴承终身密封。
制造工艺