


钢铁镀锌冶金原理与防护策略全解析
未经表面防护钢材在雨雪风极端温度等环境侵蚀下严重受损。恶劣环境将铁转化为氧化铁腐蚀钢材,导致体积膨胀强度下降。为阻隔环境侵蚀,采用多种表面防护涂层。镀锌是最流行可靠的表面涂层之一。
镀锌防腐双重机制
热浸镀锌涂层提升钢材抗腐蚀性能,确保最长寿命最少维护。在钢材上生成锌及锌合金涂层是商业上最重要的保护钢材抵御腐蚀环境加工技术之一。技术层面,镀锌原理自200多年前应用以来基本未变。
热浸镀锌常用于表面暴露磨损产品:车辆门槛、运输车厢、踏步、扶手、格栅等。
镀锌在基体钢与锌涂层间形成冶金结合,创造属于钢材一部分的屏障。镀锌涂层附着力至少比其他涂层强10倍。镀锌过程中熔融锌与钢铁反应形成一系列Zn-Fe合金层(图2)。图示典型镀锌钢涂层横截面微观结构:三合金层+纯金属锌层。
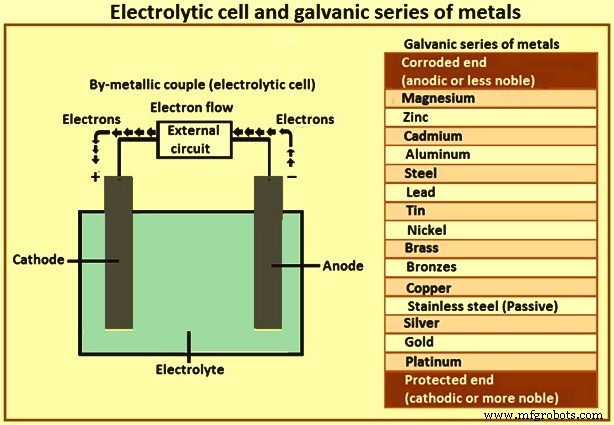
图1 电解电池与金属电化学序列
锌涂层主要通过两法改善钢材水介质腐蚀:(i) 屏障保护;(ii) 电化学保护。屏障保护:锌涂层隔离钢材与腐蚀环境,锌先腐蚀延缓腐蚀介质到达钢材。电化学保护:常温下锌比铁电位负(阳极),形成电解电池牺牲腐蚀保护基体钢,即使涂层划伤切口暴露部分钢材。图1展示电解电池与金属电化学序列。
镀锌涂层阴极保护机制
金属锌对钢为阳极。电解质存在时,镀锌钢阳极锌涂层优先腐蚀保护阴极钢基体,防止涂层意外损伤暴露小面积钢材腐蚀(图1)。阴极保护持续至锌涂层耗尽。机制如下:
锌钢电解质中接触产生电位差形成电解电池。锌电化学活性高于钢,成为全钢阳极,防止钢表面形成微小阴极阳极区。电池电位差驱动负电子从锌阳极流向钢阴极,阳极原子转化为正锌离子。阴极表面负电子吸引电解质正氢离子反应析氢。钢阴极与电解质无化学反应。此现象称阴极保护,防止钢阴极腐蚀。阳极表面正锌离子与电解质负羟基离子反应,锌缓慢消耗为钢提供牺牲保护。锌涂层断裂损伤暴露基体钢时,锌提供的阴极保护确保暴露钢不腐蚀。
ASTM曝露试验显示:面板重量损失(腐蚀速率指标)在宽暴露范围内锌远低于钢。镀锌涂层消耗速率为钢1/17-1/80,即使侵蚀环境热浸镀锌仍提供长寿命。
镀锌工艺流程
生产锌涂层典型工艺:热浸镀锌、热喷涂、电沉积。热浸镀锌为钢材镀锌常用普及技术。将钢件浸入液态锌或锌合金浴,分批次或连续处理。连续工艺适合卷材(板、丝、管),批次工艺适合大宗件。
一般浸锌前先清洗钢件消除表面氧化物(可在锌浴反应)。物件表面须极洁净无氧化物方可入液态锌浴。热浸后钢与浴反应形成涂层,取出冷却,有时后续热处理。图2展示镀锌工艺与涂层截面。
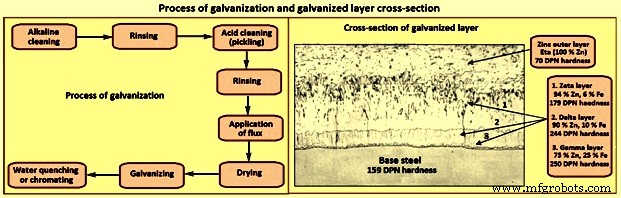
图2 镀锌工艺与镀锌层截面
冷轧板镀锌典型:板材在线退火(>650℃)后冷却至~470-490℃入浴。锌熔点419℃,浴温通常465℃。钢板高温强度足支撑穿越退火炉锌浴不撕裂变形。浸浴时间极短(部分产线~2秒),钢与熔融锌发生冶金反应。
反应中固态钢表面原子与熔态锌浴锌原子相互作用,称"扩散"。锌原子向钢迁移,钢铁原子向熔融锌迁移,在钢熔融锌间形成固态"混合"层,含特定比例锌铁原子,称"金属间化合物"。不同金属原子混合称合金化,镀锌中形成扩散区为金属间合金。此合金区若正常形成,提供钢锌涂层优异结合力。
图2显示γ、δ、ζ三层锌涂层硬度(DPN金刚石压痕数)高于基体钢。高硬度层提供优异抗磨损涂层损伤保护。η层硬度低延性好提供冲击阻力。ζ、δ、γ锌铁合金层硬度高于基体钢,赋予镀锌钢优异耐磨耐机械损伤。粗糙重载工况可磨去较软η层纯锌,极硬ζ合金层暴露继续抵抗磨损重载。
表面张力使钢离浴时附着熔融锌层。刮除多余锌后冷却<419℃固化。最终产品(镀锌钢)由钢芯、金属间合金层、外层锌层组成(双面)。无铝锌浴截面类似图2。
镀锌钢件组成:(i) 覆盖/涂层合金;(ii) 涂层与基体钢界面层,含系列金属间化合物;(iii) 基体钢。各区域受浴时间温度、浴与基体化学成分影响。图2金属间合金层为锌铁原子混合,提供钢锌外层高结合力。遗憾的是合金延性极差(硬脆)。镀锌板成型时合金层易产生剪切裂纹导致锌层剥落,严重限制成型复杂形状(深冲杯、屋面板、紧密咬口、高拉伸汽车翼子板)。
合金层对钢锌良好结合至关重要,且须连续覆盖全表面使涂层无气孔。不干扰合金结合区形成前提下改变合金性质,使镀锌板可成型复杂形状。
硬度、延性、附着力结合赋予镀锌涂层粗暴搬运优异防损保护。涂层结构及锌铁合金层相对厚度对涂层防护寿命影响极小。防护寿命取决于总涂层质量。
涂层厚度与涂层质量成正比。热浸镀锌厚度由钢与锌反应形成的锌铁合金层厚度决定。更厚涂层提供更好耐腐蚀性增强耐久性,但可能降低钢材成形性。锌涂层抗拉强度随厚度增加而增。镀锌涂层边角略厚于平面,这是相对于临界区变薄的大多数有机涂层的重要优势。
影响镀锌涂层厚度、合金结构、表面光洁度因素:(i) 钢表面状况;(ii) 钢成分。延长镀锌浸浴时间不增加涂层厚度(硅钢除外)。二次浸镀或重复镀锌不增加厚度反而不利外观。
钢表面状况
镀锌前喷砂粗糙表面增加表面积,提高对熔融锌反应活性。镀锌时锌铁合金生长更多产生更厚涂层,代价是表面粗糙外观差。此法受实用经济限制。
钢成分影响
硅磷含量对镀锌涂层结构外观性能有重大影响。极端情况涂层过厚脆性易损。
特定硅含量导致过厚镀锌层。源于钢与熔融锌反应性增强,锌铁合金层快速生长。Si 0.04-0.14%钢涂层厚度过度增长。0.15-0.22% Si增长率降,>0.22%随Si升高增长率增。
P超阈值~0.05%显著增强钢与熔融锌反应性、涂层快速生长。Si P共存时P有放大效应产生过厚涂层。
判断含Si P钢镀锌适用性准则:(i) %Si < 0.04%;(ii) %Si + (2.5 × %P) < 0.09%。硅钢镀锌层通常暗灰/斑驳灰、表面粗糙、可脆性。涂层寿命随厚度增加成比例,外观不影响前提涂层完好连续。总体上硅磷钢镀锌层厚度附着外观超出镀锌人员控制。
镀锌钢力学性能
镀锌工艺不影响正常镀锌结构钢力学性能。
强度与延性
多年大量实验测定热浸镀锌对低碳非合金低合金钢力学性能影响。结果摘要适用于正常(460℃)高温(560℃)镀锌:
- 热浸镀锌钢极限抗拉强度、屈服强度、断后伸长率、断面收缩率在焊接/非焊接态下基本不变。
- 冷加工或热处理钢强度在热浸镀锌中可降低,降幅取决于加工程度或热处理性质。
- 热浸镀锌钢缺口韧性较人工时效样品略降,但不影响钢材使用。
- 钢延性不受热浸镀锌影响。过度弯曲可导致锌涂层开裂。多钢材1t弯曲经镀锌脆化,但2t和3t弯曲所有钢材可完全拉直无裂纹。
研究19种世界主要工业区结构钢镀锌前后力学性能:镀锌工艺对所有钢抗拉、弯曲、冲击性能无影响。甚至最高强度版本经典型抑制剂HCl或H₂SO₄预处理后亦无氢脆。
仅当钢镀锌前冷加工时检测到归因镀锌的力学性能变化,但仅特定性能受影响。冷轧钢抗拉强度、屈服强度、伸长率不受影响,仅40%冷轧钢伸长率镀锌后趋增。
脆性与开裂
冷加工降低钢缺口韧性升脆性断裂转变温度。后续高温时效强化此效应。即使钢本身时效硬化,冷加工效应足致钢韧性不足达不到适用要求。时效过程在镀锌浴高温下某些情况下加速。但这些钢无论是否热浸镀锌最终均变脆。
热浸镀锌中须知部件是否冷加工。铝镇静钢和硅镇静钢均可能受冷变形时效镀锌负面影响。不可避免易感钢冷加工则镀锌前600-650℃应力消除30min或正火。但易感钢相对不常见。
普通非合金低合金结构钢热浸镀锌不产生氢脆。酸洗吸收氢多在浸锌时热力排出。但吸氢可致某些硬化高强钢脆化。喷砂代替酸洗可避免问题。
晶间开裂在热浸镀锌中特定情况因锌渗入钢晶界发生。前提:焊接或硬化诱导大应力。普通结构钢热浸镀锌锌渗入致晶间开裂/断裂风险可忽略。但硬化材料敏感。钢在>460℃(锌浴温度以上)退火可最小化开裂风险。
脆化
镀锌后钢处脆化状态极罕见。脆化发生取决于多因素组合。特定条件下部分钢失去延性脆化。多种脆化类型中仅应变时效脆化被镀锌工艺加剧。关键应用指导信息如下。
应变时效脆化敏感性
应变时效脆化源于特定钢(主要低碳)冷加工后<600℃时效,或<600℃温加工。所有结构钢均一定程度脆化。脆化程度取决于应变量、时效温度时间、钢成分(特别是氮含量)。已知以氮化物形式固定氮元素可限制时效脆化:Al、V、Ti、Nb、B。
氢脆
酸洗吸氢但镀锌温度快速析出,无内应力部件无问题。冷加工/酸洗时受应力钢可受氢脆影响致镀锌前开裂。镀锌浸~450℃熔融锌浴,热处理效应可加速易感冷加工钢应变时效脆化发作。镀锌工艺无其他显著方面。
焊接应力
焊接结构中焊接应力部分被热浸镀锌释放。焊接热影响区硬化应力也释放。意味着热浸镀锌焊接结构比未处理状态有更高静强度。
疲劳强度
热浸镀锌对疲劳强度影响随钢类型不同。铝镇静钢相对小降低,硅镇静钢降低稍高。原因:铁锌层成分差异。疲劳条件下铁锌层开裂可作为钢表面开裂源。
实验室疲劳实验对比热浸镀锌材料与"新"未处理钢。但未处理结构户外暴露即被腐蚀攻击。腐蚀坑深度为一般腐蚀5-7倍,疲劳强度急剧下降。反之热浸镀锌钢疲劳强度暴露期内无显著变化(前提锌涂层保留)。正常条件锌涂层不产生点蚀。热浸镀锌致疲劳强度降低远小于腐蚀点蚀攻击未镀锌钢及焊接影响。
实践经验表明正常镀锌钢疲劳强度无显著镀锌影响。特定钢(特别是硅镇静钢)疲劳强度可降低,但任何降低与未镀锌钢点蚀腐蚀攻击及焊接影响相比均微小。
实际设计寿命基于焊缝疲劳强度时,镀锌影响可忽略。无论涉及加热循环工艺(如镀锌),缺口焊缝降低疲劳强度。热加工快冷诱导微裂纹(尤焊区)产生缺口效应降疲劳强度。
关键应用中焊接钢制品镀锌规范要求风冷而非水淬以避免微裂纹疲劳强度降低。
冷加工
镀锌前冲孔、剪切、弯曲等冷加工可致易感钢脆化。厚度<3mm钢不太可能显著受影响。
镀锌钢与火灾
热浸镀锌钢不燃烧,但强度随温升降低。钢结构稳定至临界温度(500-750℃视载荷情况)。
镀锌钢高温暴露行为
研究镀锌涂层高温暴露反应:涂层耐~275℃(暴露时间相对短)。>几周暴露此温度过高。结果显示高温镀锌涂层(560℃浸镀)高温表现比低温镀锌差。原因:高温致涂层固相转变。最外层纯锌转化为金属间铁锌相。全涂层成铁锌相后变脆易开裂(循环过程)。高温镀锌涂层起始即以金属间相为主特别敏感。避免高温机械应力(如振动)组合。低温涂层含大量纯锌最有可能耐长期高温。
耐磨性
纯锌软金属但比多数有机涂层硬。热浸镀锌形成的金属间铁锌相极硬,甚至硬于普通建筑钢。因此铁锌相耐磨性优于纯锌。研究显示金属间层耐磨性为纯锌层4-5倍。
大气腐蚀耐受性
热浸镀锌涂层寿命大致与涂层厚度成正比。任何给定环境可预测涂层维修前寿命。镀锌涂层寿命基于钢表面出现5%红锈判定。
热浸镀锌钢大气耐腐蚀性取决气候因素:湿度、降雨、临海距离、污染物存在。污染物对涂层性能有特别不利影响,视污染物种类。沿海(通常高水位1km内)镀锌钢腐蚀率高。工业气体SO₂、NOx攻击锌层,氨气亦然。农村地区镀锌涂层可超80年。过量杀虫剂化肥施用配合水分会攻击涂层。有趣的是:海洋气候镀锌层风化变浅色,农村工业环境变深色。
某些情况下镀锌涂层呈红褐色,常被误判为生锈。此变色因锌铁合金与大气反应形成独特锌铁合金基保护膜。特定环境锌铁合金甚至比纯锌提供更好基体钢腐蚀控制。
铝在镀锌中的作用
75年前发现微量铝加入镀锌浴完美解决不干扰合金结合区形成前提下改变合金性质使复杂成型成为可能。初期原理未明,但观察到铝使合金层比无铝浴薄得多。铝为抑制剂显著降低锌铁反应速率。更薄更具延性合金层允许涂层钢板成型复杂形状无涂层附着力损失,因不易产生大内部剪切裂纹。
~0.15%铝成连续镀锌线镀锌浆标准添加量,至今沿用。现对锌中铝冶金理解更深,铝浓度控制更严。部分生产商用0.2-0.3%铝,多数维持0.15-0.19%。生产锌铁合金涂层(镀锌退火)时铝降至0.11-0.135%。
微量铝虽显著改善镀锌板成型性,但对整体腐蚀行为影响不大。然铝集中合金层一定程度表面锌,可能不利点焊、焊锡、白锈发生。这些缺点与铝赋予镀锌板成型无附着力损失的巨大益处相比微不足道。
锌涂层花纹-表面外观
锌涂层钢表面凝固时树枝晶围绕凝固锌核生长,某些情况形成花状明亮锌晶"花纹"(图3)。涂层厚度远小于花纹直径。特定钢成分致锌铁合金层生长穿透涂层表面产生哑光灰色光洁度。
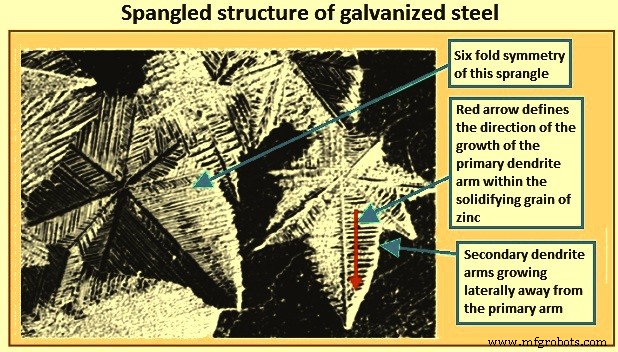
图3 镀锌钢花纹结构
部分应用花纹模式被视为理想赋予产品吸引力外观,但汽车钢材花纹关联表面粗糙度晶向差异损害涂漆外观,故不希望此类钢有花纹。需极细花纹模式。
熔融锌附着钢冷却至<锌熔点(~419℃)时花纹发育。此温度液态锌随机排列原子开始有序排列。此转变在熔融锌涂层内多随机位置发生。此固化结晶过程。熔融锌内微小固化区称"晶粒"。熔融锌单个原子依附固化晶粒(致晶粒生长)时有序排列形成独特阵列/晶体。锌晶体呈六方对称。固态锌晶粒生长大时单个锌原子排列成常可见六方对称最终花纹。涂层完全固化时单个花纹定义单个锌晶粒。
"成核"定义熔融锌随机原子向种子晶体小有序原子阵列转变初期过程。高成核率致最终固化结构形成大量小晶粒,低成核率有利大晶粒生长。
固化过程另一导致雪花花纹层面:树枝晶生长。树枝晶生长致单个固化晶粒向熔融锌涂层生长具明显圆形前沿缘。主树枝晶臂与侧向生长次级树枝晶臂如图3。枝晶在镀锌层可见因看二维铸态树枝固化晶粒结构。
熔融锌涂层固化中树枝晶臂生长速率与熔融锌内新晶粒成核速率竞争,决定最终完全固化结构尺寸。图3清晰大花纹模式显示树枝晶生长主导固化致少量大花纹。此类花纹特征:中心最厚边缘(晶界)最薄,难以回火轧平。反之小花纹锌涂层晶界凹陷小可回火轧平。熔融锌固化树枝晶生长性质速率深受熔融锌其他金属元素影响。
花纹尺寸取决于锌化学成分、冷却速率、钢基体光洁度等。图4对比不同花纹尺寸。花纹定性分三类:
- 正常花纹:锌涂层钢可见多面体锌晶体结构。非受控冷却产生可变晶粒尺寸。
- 最小花纹:肉眼可见锌涂层钢晶粒模式。比正常花纹小、不明显。特殊生产工艺或浴化学成分冷却组合抑制锌晶体结构生长。
- 无花纹:均匀光洁度,肉眼不可见花纹形成表面不规则。浴化学成分、冷却或两者结合产生。
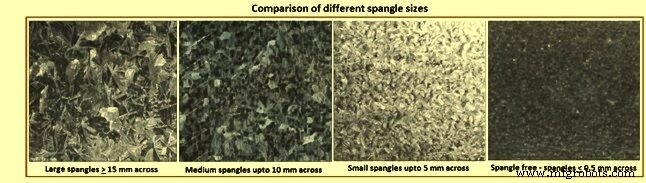
图4 不同花纹尺寸对比
含铅锌产生清晰树枝生长模式最常见原因。熔融锌含铅降低固化涂层固液界面能,增树枝晶生长速度致大花纹。铅在涂层表面析出,铅颗粒表面分布变化定义光学外观(亮/暗花纹)。
早期锌涂层含铅高达1%。过去40年铅含量下降。典型浓度<0.15%,常0.03-0.05%。即使此低铅量仍足产生固化树枝生长行为。现保持熔融锌浴铅0.05-0.10%获发育良好花纹模式。因铅环保担忧,开发无铅锌实践,熔融锌浴加少量锑(0.03-0.10%)获发育良好花纹。
含铅锌为获平滑涂层,可用快速冷却抑制花纹生长。熄花纹装置在锌浴上方导向蒸汽或锌粉快速冻结熔融锌保持花纹小。无铅锌(铅含量通常<0.01%常<0.005%)无需此技术。无铅涂层给出无花纹表面,提供汽车家电业所需高质量光洁度。
无铅涂层晶粒模式肉眼几乎不可见。典型花纹直径0.5mm。此类涂层晶粒非树枝晶生长模式而细胞生长模式。晶粒在钢表面成核向自由表面向外生长。无大花纹使钢表面光亮无晶界凹陷。无花纹涂层配合回火轧制使钢极平滑可涂漆得极平滑光洁度。
无铅/锑难生产无花纹涂层,因其影响熔融锌粘度。无铅锑时熔融锌粘度高难避免涂层下垂波纹。涂层越厚下垂波纹倾向越大。但汽车家电业需薄涂层、高速产线允许生产商用无铅镀锌浴避免花纹仍获无波纹涂层。
制造工艺