


优化轧制孔型设计实现精准钢材成型
长材通常经多道次轧制,道次数由初始输入材料(方坯、圆坯或方坯)与成品截面积比决定。每道次截面积递减,被轧钢材形状尺寸逐渐接近目标截面。
轧制在槽辊间进行。两相对槽形成一道次,对应该道次后工件预期截面形状。每道次后截面减小、形状更接近成品。后续道次形状开发及其在辊上合理布置称为轧制孔型设计。
孔型设计是长材轧制核心环节,因长材在长材轧机槽辊间轧制。孔型设计泛指辊身开槽,使待轧钢材顺序通过以获得所需轮廓和尺寸。
孔型设计首要目标:确保产品轮廓正确、公差内、无缺陷、表面质量好、力学性能达标。同时实现经济条件:如最高产出最低成本、能源最优利用、轧制工况轻松、辊耗最小。
孔型设计是确定轧机道次尺寸、形状、数量、布置类型的一套方法。也包括轧制力计算及其在道次上分布。每截面需多道次;方/圆坯在各道次获特定形状。道次设计避免被轧钢材过大应力,防止裂纹等缺陷。
孔型设计基于:初始输入特性(坯重、钢种、轧前及轧制中温度)、成品特性(截面尺寸、公差、力学性能规范、表面质量)、轧机特性(机架数、辊径、辊强度、轧制速度、主电机功率、可用设备)。其他重要考量:轧制载荷、压下量、应变、传热速率,影响钢材塑性流动条件。特定道次截面形状须保证钢材在辊缝/槽中自由流动。选择合适锥度/槽角避免钢材卡钳。
传统上孔型设计被视为艺术而非科学。1969 年 Wusatowsky 发表系统化孔型设计原则著作。此后长材轧制工艺复杂度增加。现代长材轧机建为连续或半连轧机。新钢种层出,需新轧制策略,如控轧控冷(热机械处理)。此类处理成常规做法,通过变形和温度驱动再结晶、晶粒生长优化微观组织提升产品质量。因此优化最终组织时孔型设计更复杂,设计师需应用复杂材料和工艺模型。庆幸近十年计算机辅助仿真可行,逐步减少昂贵试错法优化长材轧制。
轧制槽型
轧制截面用不同槽型。常见:矩形箱型槽、对角槽(方槽、菱形槽/钻石槽)、圆/假圆槽、椭圆槽。槽可对称、非对称、开槽。槽重要参数:高(深)、槽角、退让半径、底弧半径、领口/顶部/中底宽度、中底偏移。孔型设计通常组合多种槽型。典型对称、非对称、开槽道次槽型图见图1。
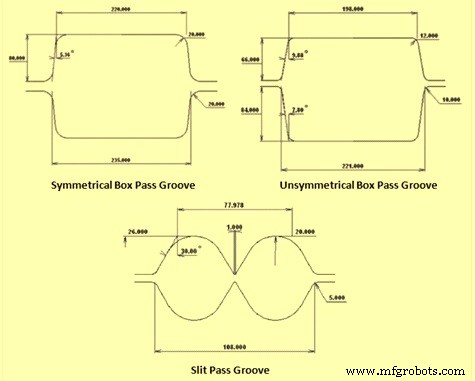
图1 典型道次槽型图
经验法则
孔型设计中槽角、退让半径、底弧半径、配合等经验法则见表1。
| 表1 部分经验法则 | ||||
|---|---|---|---|---|
| 槽角 | 底角 | 退让半径 | 底弧半径 | |
| 箱型道次 | 8-10° | 10 mm | ||
| 菱形道次 | >90° | 18 mm | ||
| 方形道次 | 45° | 约90° | 5 mm | |
| 椭圆道次 | 60° | 5 mm | ||
| 中间圆道次 | 60° | 30° | ||
| 圆材 | 0.2×底弧半径 | 0.5×直径 | ||
| 精轧圆材 | 1.5 | |||
(1) 椭圆到圆配合须 0.3~0.7。
(2) 椭圆宽高比须小于 3.0。
正确孔型设计基本要求
- 某机架道次数量和布置须确保各道次尽可能均匀利用。道次过多降低机架产出,过少导致辊耗过大。非最优道次数易致轧制缺陷或辊子断裂风险。
- 最后道次压下量须均匀,早期成型道次(截面大、钢温高)压下量可不同。
- 压下量分配须尽可能保证道次均匀磨损,避免驱动和辊子过载。
优良孔型设计特征
- 确保轮廓光滑、尺寸正确、在相关标准公差内。
- 确保单位能耗、功耗、辊耗最小。
- 使轧件变形方式和阶段使成品内应力最小。
- 创造简便工位操作文化,将人工操作降至最低,便于工艺自动化。
- 优化轧制道次数减少总轧制周期,最小化换辊调整时间。
孔型设计计算流程
- 成品尺寸确定。尺寸按几何、材质、温度、张力计算,用展宽公式(通常 Wusatowski 展宽公式应用于 Lendl 方法)。
- 钢材收缩系数计算。冷尺寸 = 热尺寸 / 膨胀系数(基于实际温度和流动应力)。
- 热轧为压缩过程。轧制力(被轧金属施加于辊的力)是重要设计问题。轧制分离力和扭矩影响整个孔型设计过程。轧制力计算确保轧机不超载、有足够功率完成压下。
- 平均伸长系数和道次数计算。
- 轧制功率需求和机械设备载荷计算。基于 Sims 公式,从坯料至成品尺寸,按几何、钢种、温度、张力计算载荷、扭矩、功率。温度计算基于功率、尺寸、传热系数。
- 道次递进系谱确定。
- 详细道次形状绘制。
为控制机架间张力,连轧机中须准确设定机架/电机间速度和转速控制关系。速度转速计算按恒定质量流原理,从成品出口速度上游至坯料。速度计算函数:成品速度、棒材面积、辊径、张力、前滑。
孔型设计不仅旨在改善轧品尺寸、形状、力学性能,也寻求优化孔型过程本身。虽截面轧制孔型设计通常基于人类专家经验知识,但多数经验公式仅在有限应用范围内有效。截面轧制一直是优化最复杂的轧制过程。
仍难为给定孔型设计问题判定最优解。部分原因:无预设具体规则,问题发生时难知确切原因。层级竞争目标存在时问题更复杂。
古老孔型设计艺术正转化为基于科学进步的现代技术。热轧辊设计现要求使用现代设计工具和方法。随计算机软硬件飞速发展,开发出以下方法论:
- 有限元法(FEM)用于截面轧制孔型设计。
- 层级形状配置成功用于分类突显孔型设计问题。证明层级分类系统可通过级联菜单系统实现。
- 基于矩阵的热轧孔型设计方法。孔型设计由各参数计算主导。轧制力、扭矩、展宽、伸长、压下等参数涉及复杂计算。所有公式和方法集成在基于矩阵的孔型设计系统中。
长材热轧复杂设计过程已集成在基于矩阵的辊型设计系统中。因经验、实验、理论、有限元等可用设计方法和信息均可在矩阵中找到,该方法有潜力比现有临时方法产出更高质量轧品。因此基于矩阵的孔型设计系统日益普及。
制造工艺