


连铸机及设备:行业标准钢铁生产技术
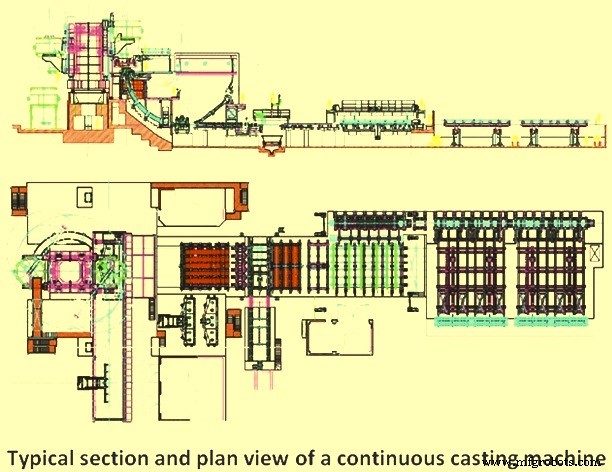
连铸(CC)是一种通过连续凝固液态钢,在连铸机中生产无限长实心铸坯的方法。它是现代钢铁厂的主要工艺路线,连接炼钢与热轧工序。图1展示了连铸机的典型剖面图和平面图。
连铸机类型
连铸机已从严格的垂直型发展为弧型机,以降低安装高度同时保持高铸速。近年来,采用更复杂机械设计的连铸机正在建设中,这些机器应用多种技术实现更高铸速和产量,并采用液态核心渐进式矫直或渐进式弯曲。目前运行的主要连铸机类型如下:
- 简单垂直连铸机:直铜管、垂直切割
- 垂直连铸机:直铜管配单点弯曲矫直
- 垂直连铸机:直铜管配渐进式弯曲矫直
- 弧型机:弧形铜管配矫直
- 弧型机:弧形铜管配渐进式矫直
所有情况下,弯曲和矫直通常分一步或多步进行。多步弯曲矫直可降低机械应力,减少铸坯开裂风险。最早建造的连铸机是简单垂直连铸机,随后发展出多种弯曲矫直方式的连铸机。这些发展的主要目标是建造更低、更简单、占地更少、投资成本更低、生产和维护灵活性更高的连铸机。垂直连铸机的主要问题在于结晶器与切割点之间的距离受限,导致铸速低、产率低。其优势是铸坯无需弯曲矫直。但对于大断面铸坯,液态钢铁静压力导致的凝固壳鼓胀可能引发严重偏析和裂纹缺陷,因此必须充分支撑铸坯防止鼓胀。机器越高,鼓胀风险越大,这也是开发低矮弯曲或弧型连铸机的原因之一。
连铸的一个重要特性是从液态钢中去除非金属夹杂物。因密度较低,夹杂物能上浮。在直链连铸机中,夹杂物更易上浮至液面(结晶器壁附近的液面);而在弧型机中,部分夹杂物上浮时会吸附在铸坯壳内弧面上,导致铸坯中夹杂物含量较高且分布不均。因此,垂直或垂直弯曲型连铸机在夹杂物上浮方面优于弧型机。目前最常用的是带弧形铜管的弧型连铸机,铸坯从弧形铜管离开后无需弯曲,仅在下部矫直。对于大断面特别是板坯,垂直弯曲连铸机因对洁净度要求提高而越来越普及。但需注意,除连铸机设计外,许多其他因素也影响洁净度和钢质量。
连铸机通常按铸坯断面尺寸命名,如方坯、矩形坯、板坯连铸机等,也有浇铸圆坯和异形坯(如梁坯)的机型。薄板坯连铸、带材直接连铸、近净形连铸(狗骨型)是连铸机领域的最新发展。水平连铸机具有高度低、建设成本低的优势,已用于铜及铜合金连铸,但因技术复杂,钢铁水平连铸尚未广泛应用。
连铸机类型选择取决于生产率、产品质量、设备复杂度和成本的综合优化。随着新设计推出,弧形铜管弧型连铸机在板坯连铸中应用日益增加,在方坯和矩形坯中也有所采用。弧型连铸机通常比带弯曲机的垂直机结构更简单(成本更低)、维护更易,因省去了弯曲机。但过去某些钢种(如板材钢种)在弧型机上质量和铸速受限。近年随着洁净钢冶炼和电磁搅拌技术发展,这些限制已被克服。总体而言,不同产品类型(方坯、矩形坯、板坯等)的铸造工艺和设备复杂度差异很大,取决于铸坯断面热力学特性和铸坯用途。
方坯在二冷区自支撑,板坯通常不自支撑。方坯连铸机设计倾向简单,采用明流浇注、有限自动控制、二冷区无辊支撑;板坯连铸机则复杂,使用全流程保护浇注、计算机控制、全程辊式包围。矩形坯连铸机介于两者之间。
连铸机主要设备
连铸机主要设备包括:
- 中包回转台(含称重系统、中包盖操作机)
- 结晶器及振动装置(含液面控制、电磁搅拌器)
- 二次冷却(铸坯冷却、包围导向)
- 拉矫机
- 引锭杆、引锭杆停放装置、引锭杆分离辊装置
- 夹送辊、割炬切割装置
- 产品标识系统
- 辊道及产品排出系统
以下详述关键设备:
中包回转台
中包回转台安装在钢筋混凝土基座上,承载重达300吨的钢包。通过回转台将钢包交替摆至浇注和待命位置,保证连铸不间断运行。轴承虽承受高力和倾覆力矩,寿命仍超10年。回转台液压系统配旋转臂,可水平升降钢包;应变片称重传感器实时监测钢包重量;变频交流电机驱动传动机构;配备应急响应机制、检修人孔及中包盖操作机。
中间包
中间包作为钢包与结晶器间的液态钢储槽,多流连铸时分配液钢至各结晶器。换包期间储槽功能尤为重要。现代中间包更多作为冶金反应器,改善钢洁净度、温度和成分控制。中间包形状多样:多流方坯/矩形坯常用中部偏置浇注箱的槽形;板坯用短箱或桶形。浇注流经耐磨浇注垫,位置尽可能远离中包水口以减少湍流。挡渣堰、挡板等流控装置增加停留时间,减少湍流对液面、注入流及死区的不利影响。
钢包-中间包、中间包-结晶器间采用保护水口防止二次氧化,高档钢几乎全采用。塞棒水口和滑动水口控制流量。中间包液面覆盖渣层防止氧化散热。流出速度由水口孔径和铁静压(液面高度)决定,按断面和铸速选孔径。铝杀钢浇铸板坯及大断面用塞棒水口,通过塞头位置调节流量。早期用大孔水口补偿氧化铝堵塞,近年脱氧工艺改进配合氩气吹入塞头水口,大幅缓解堵塞。滑动水口系统类似钢包滑板,可换水口及调整孔径。
中包车采用半悬挂式,安装主操作平台,液压驱动,承载输送中包,配备称重机构实时监测液钢重量。
结晶器
结晶器是连铸机核心,许多缺陷源于结晶器内现象,其控制至关重要。主要功能:形成足够强度的凝固壳以容纳液态核心进入二冷区。关键产品要素:形状、壳厚、壳温均匀分布、内外表面质量无缺陷、气孔少、非金属夹杂少。
结晶器为开口箱体,内衬铜合金作为液钢接触界面并赋予断面形状。内衬刚性连接外部钢支撑结构。按形状分管式和板式结晶器;按机型分直、弧形。大断面(板坯)常用板式。材质以铜及铜合金为主,表面镀铬或其他硬质材料防磨损。水冷却称一次冷却,水流速需≥10m/s防沸腾气泡,水温≤50℃,水质洁净无沉积。钢凝固收缩,结晶器通常设计单锥或多锥度补偿收缩、保证壳铜接触良好传热。防止壳铜摩擦,结晶器振动并用保护渣(或油)润滑。保护渣极大降低摩擦、提高表面质量,人工或自动加渣,保持液面渣池稳定确保液渣顺畅进入壳铜界面。
结晶器类型
- 管式结晶器:整体铜内衬,壁薄,限用于小方坯/矩形坯。
- 板式结晶器:四块铜板组成内衬,安装钢板上。对向板可调整位置适应不同断面,如调窄面板改变板坯宽度、换窄面板厚度改变厚度。板式比固定管式更适应性强,允许改变锥度(适应不同钢级收缩),制造修复更易。
结晶器变形与传热控制
浇铸中铜内衬因磨损、热应力机械应变发生变形(内部尺寸改变)。强制对流水冷系统控制传热,设计承受高传热率。冷却水自底部进入,经内衬与外护套间平行水道垂直上升,顶部排出。控制参数:水量、温度、压力、质量;水在周向均匀流速。
结晶器振动
振动减少壳铜摩擦粘连,避免壳撕裂、钢漏事故。用油或熔剂粉润滑。液压或电机驱动凸轮/杠杆实现往复振动。以电机驱动凸轮为主。振动周期频率、振幅、波形多样,可随断面钢级切换。通用特征:施加负拔离于凝固壳。下行程结晶器速度快于拉速,壳产生压应力封合表面裂纹气孔,增强壳强度。上行程结晶器快速复位,循环周期非对称。
电磁搅拌(EMS)
EMS产生电磁力作用于液钢各体积单元,引起搅拌运动。系统含:电源组(变压器、高低压配电)、变频器、搅拌器、监控器、冷却水系统。EMS促进等轴晶区形成,细化凝固组织,减少夹杂,改善表面、亚表面及内部质量。
二次冷却
二冷系统由多个分区组成,每区负责铸坯在机内特定段的受控冷却。喷淋介质为水或水气混合雾。三种基本传热形式:
- 辐射:二冷室上部主导传热方式。
- 传导:铸坯经辊子时,热量经壳传导及辊子厚度传导(傅里叶定律),包围辊也发生传导。
- 对流:高速喷雾水滴/雾穿透钢表面蒸汽层并蒸发。
二冷传热功能:
- 增强控制凝固速率,部分铸机在该区实现完全凝固
- 通过调节喷水强度控制铸坯温度
- 设备包围辊冷却
铸坯包围
铸坯需辊子支撑导向从垂直转水平。包围区是二冷区组成部分。一系列挡辊横跨铸坯两相对面包围铸坯,边部辊可加强包围。重点:提供导向包围直到凝固壳自支撑。为不损害质量,辊子布局(间距、直径)精心选择以最小化辊间鼓胀和液固界面应变。辊子用多列滚动轴承支撑限制挠度,承受高载荷、低速度、溅水、高温。常用调心滚子轴承、圆柱滚子轴承(开式、密封、整体、分体),上部区段用针辊轴承。
铸坯支撑须保持形状,铸坯为含液芯的凝固壳,受机高铁静压鼓胀力。最关键区域在机上部:鼓胀力虽小但壳最薄最弱。为补弱避免破裂漏钢,上部辊径小、间距紧。刚出结晶器四面全支撑,下部仅宽面支撑。
弯曲与矫直
解弯矫直力同等重要。解弯时壳外弧受拉、内弧受压。应变取决于弧半径和钢级力学性能。外弧应变过大产生裂纹严重影响质量。通常采用多点解弯,弧半径逐渐增大,逐步矫直至水平。矫直机安装在弯曲段后,完成垂直到水平过渡,矫直时反转宽面拉压应力。
引锭杆
按设计分:刚性引锭杆、带刚性活动部件和可膨胀(气动)段引锭杆、带活动部件(链式)引锭杆。刚性引锭杆操作简单可靠;链式适用各类连铸机。刚性段配液压移动压辊机构;膨胀段用弹簧压辊。多流径向连铸机常用刚性引锭杆加快准备。刚性引锭杆为同断面弯曲梁,弯曲半径匹配工艺轴线。向上通过辊导送入结晶器,制造使用简便。引锭杆头部设计基于送入方式、结晶器定位、密封冷却安装、与铸坯连接分离方式。专用装置完成送入、分离、拔出、非工作位存放。送入方式:向下、向上两种。
矫直后设施
矫直后铸坯经辊道至切割机定尺切割。切割机两类:氧燃料割炬、机械剪切。大断面(板坯、矩形坯)用割炬;方坯用割炬或剪切。切割后经产品标识系统打印或喷印标识。按形状钢级,半成品入库、送加热炉热轧或直接销售。小断面送冷却床(以翻转步进式为主)保证直线度。
制造工艺