


优化传热控制保障连铸钢材质量
钢连铸过程传热
钢连铸(CC)过程中,精心控制铸坯冷却和沿连铸机壳生长至关重要。这些因素在铸钢产品裂纹等缺陷形成中起重要作用。为确保无缺陷铸钢产品,铸坯须按依赖钢级、产品尺寸、铸速、连铸机设计的模式冷却。另一方面,液池长度控制是优化铸速兼顾生产率关键要素。因此传热在连铸机运行中起极重要作用,特别是铸造裂纹敏感钢级时。事实上,多种多样现象同时控制连铸工艺传热复杂事件序列。
中包液钢温度通常比液相线温度高30-50℃。连铸开始时,液钢在水冷结晶器冷却形成能支撑结晶器出口液池的凝固壳。结晶器末端典型温度1100℃,铸坯中心1550℃。钢非固定温度凝固,而是温度区间。存在浆料区钢既非完全固态非完全液态。连铸钢级完全固态温度1350-1500℃,凝固开始温度1450-1525℃,强烈依赖钢合金元素含量。
凝固过程传热复杂性
连铸凝固钢产品传热复杂,因待提取热量源自钢铸坯焓变:温度降低(显热)和相变(潜热)。且相变不只涉及固相间转变,还涉及合金凝固产生条件。例如,液相线和固相线间存在浆料区,取决于钢碳含量。此外,热阻随钢壳从液面至结晶器底部增厚而增加。此区域传热靠传导。
连铸工艺钢凝固始于结晶器,续于二冷区,终于空冷条件。铸造技术要求从铸坯表面到水冷系统极有效传热。
一冷(液钢至结晶器)、二冷(喷水区)、三冷(自由辐射)阶段传热发生是连铸液钢相关主要现象。预测热行为或确定此类传热系统重要,因直接影响凝固,特别是结晶器内初始凝固壳形成初期。
冷却凝固主要发生在结晶器和二冷区段。结晶器冷却必须充分,将液钢冷却至表面形成足厚固态层,机械支撑钢壳内液钢池离开结晶器。二冷过程则须充分完成结晶器发起凝固过程。冷却速率因其他原因也关键:过大冷却率易在铸坯弯曲区产生裂纹,过慢导致液池过长。
影响连铸传热过程
影响连铸液钢传热过程:液态钢区传导对流、凝固壳传导、凝固壳外层与结晶器壁表面传热、结晶器热传导、结晶器通道壁与冷却水传热、二冷区对流辐射传热、凝固铸坯与辊子传导传热。此外,伴随凝固相变热效应显著影响传热。
结晶器和二冷区传热控制在液钢凝固中起本质作用。热交换限制铸速,本质影响凝固壳形成。
连铸结晶器传热
结晶器传热关键且受多复杂现象支配。数学计算机建模典型用于深化理解结晶器热工况、辅助合理设计操作实践。主要横向传热可视为热能从结晶器液态钢芯高温源流向结晶器冷却系统冷却水热汇的热阻串联流动。传热热阻:
- 凝固壳内传热;
- 钢壳表面(壳皮)至内铜板表面传热;
- 铜结晶器内传热;
- 外铜板表面至结晶器冷却水传热。
结晶器区传热受以下控制(图1):
- 液钢过热对流至壳表面;
- 凝固(浆料区潜热析出);
- 固态壳内传导;
- 壳与结晶器界面尺寸特性;
- 铜结晶器传导;
- 对流至结晶器冷却水。
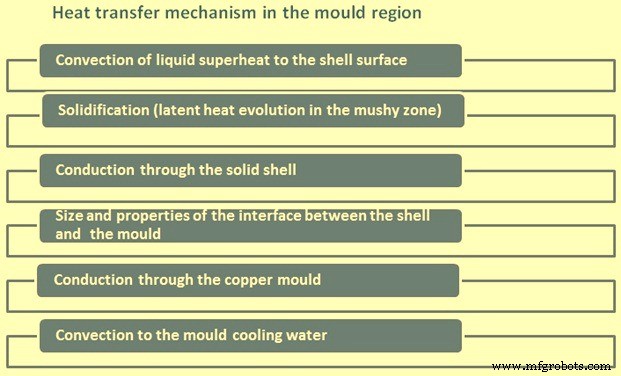
图1 结晶器区传热机制
钢壳-铜板界面传热:最复杂控制步骤
钢壳表面至内铜板表面传热最复杂且为结晶器控制步骤。主要涉及两机制:(i) 传导,(ii) 辐射。显著特征:凝固钢收缩(钢级和连铸机操作条件函数),导致钢壳与结晶器表面倾向形成气隙。
气隙形成复杂,横向纵向均可变化。故对传热机制和热流强度有可变影响。例:气隙形成时传热从传导主导转辐射主导,热流降低。总体此传热步骤四步骤中热阻最大,特别是相对铜板传导和铜板至冷却水传热。
结晶器整个传热模式依赖气隙形成动力学。一般气隙宽度随距液面距离增加而增大(钢壳凝固收缩离开结晶器表面)。随壳厚随液面距离增加,倾向抵抗铁静压鼓胀效应减小气隙。
钢壳近结晶器表面冷却至固相线温度以下后气隙发育开始。因三因素实际气隙尺寸难确定:(i) 结晶器振荡运动,(ii) 铸速相关铸坯结晶器内运动,(iii) 垂直铸造方向平面内铸坯随机运动。保护渣随气体存在气隙使传热更复杂。结果气隙热阻难准确确定。离开结晶器后,板坯表面水喷雾和空气冷却。随后从冷却铸坯表面带走热流与铸坯表面温度和冷却介质温度温差成正比。结晶器传热面可分三区:(i) 液钢与结晶器壁直接接触区,(ii) 出现凝固钢层中间区,(iii) 气隙发育区。气隙发育导致凝固铸坯壳与结晶器壁极高温度梯度。气隙参数变化显著影响结晶过程进程,构成铸造过程稳定潜在扰动源。因此评价系统稳定性关键在于了解气隙几何对结晶器热操作影响。
铜内表面传热复杂因素
铜内表面传热因结晶器润滑效应更复杂。另一影响因素:结晶器锥度,因对抗气隙形成倾向增加传热。
一般局部热流沿结晶器长度在液面或略下方达最大值,随结晶器长度递减。整个结晶器平均热流随铸速增加而增加。
铜板传导与冷却水对流
铜板传热靠传导。取决于铜热导率和厚度;厚度越大铜板热面温度越高。外铜板表面至结晶器冷却水传热靠强制对流。虽冷却水本体温度典型约40℃,通常低于给定水压饱和温度,但若外表面局部温度足够高使水蒸气泡在表面成核、进入较冷本体水冷凝,仍可能局部沸腾。此效应增强传热。核沸腾可导致温度场通过铜板循环(冷热面均有),导致铸钢产品质量恶化。提高冷却系统水流速或提高水压可抑制沸腾。起沸更易发生于薄壁钢锭结晶器(冷面温度高于板坯结晶器)。典型冷面温度:钢锭结晶器150℃,板坯结晶器100℃。
结晶器传热控制
结晶器传热控制靠强制对流冷却水系统,通常设计容纳凝固过程产生高传热率。一般冷却水从结晶器底部进入,垂直通过外结晶器壁和钢容套间一系列平行水道,从结晶器顶部排出。主要控制参数:
- 所需水温、压力、水质下水量;
- 水绕结晶器衬板周向均匀流速。
典型采用加压循环闭路系统。水流速须足以吸收铸坯热量而不过度升高本体水温。水温大幅升高降低传热有效性、升高结晶器温度。同理结晶器进水温度也不宜过高。需适当结晶器水压。高水压抑制沸腾但过高压力可能导致结晶器机械变形。
水质是结晶器衬板结垢重要因素。结垢严重问题,因在结晶器-冷却水界面增加额外热阻,升高结晶器壁温,导致汽相生成、铜衬强度降低等不利效应。垢类型量主要取决于冷却水温速度、结晶器冷面温度、水处理类型。
为达适当流速,冷却系统设计确保流速足够产生有效结晶器-冷却水界面传热系数。过低流速产生较高热阻,可能导致沸腾及不利效应。一般冷却水流速越高结晶器温度越低。冷却系统还须设计维持结晶器周向所需流速分布均匀、最大化直接水冷面积。合理水道几何设计配合集流箱和挡板实现均匀流速分布。
监测结晶器冷却系统运行参数提供铸造过程评估。例:恒定冷却水流速下,结晧器某面带走热量直接关联进出水温差(ΔT)。过大ΔT指示该面一个或多个面流速异常低;过小ΔT指示一个或多个面异常严重结垢。对向面ΔT不均源于浇注流不对称、结晶器变形或铸坯错位。
连铸机二冷段传热
结晶器下方,钢壳与冷却介质(水、水气混合物)直接接触传热。此段冷却常称二冷。二冷区高压空气雾化水喷雾、辐射、备用导向辊接触提取热量。此区传热以综合传热系数表征。此处三种传热模式(传导、对流、辐射)均发生。内冷却支撑辊也从铸坯散热大量热量。
二冷区铸坯表面带走热流可表示为:
q = K (Ts − Tw) + qR
q总热流,K传热系数,Ts表面温度,Tw冷却水温度,qR辐射热流。
表面温度与莱顿弗罗斯特温度
影响二冷主要变量为表面温度。理论术语“莱顿弗罗斯特温度”对连铸机操作设计有极大实际影响。喷雾冷却效率强烈依赖表面温度。冷却表面可形成稳定汽膜层。稳定汽膜保护表面免直接接触冷却剂,冷却强度低。汽膜稳定性耦合表面温度。温度下降汽膜崩溃时冷却瞬间增强。
实际表面温度与相关铸造二冷条件莱顿弗罗斯特温度可显著改变冷却强度。莱顿弗罗斯特温度为理论术语,对连铸有极大实际影响。无现有理论方法预测,只能实测获得。
低温区冷却强度可比高温区高十倍。两温区边界即莱顿弗罗斯特温度。
喷水系统主要传热功能
- 在连铸操作约束(钢级、铸速等)下提供适量水完成凝固;
- 调节结晶器下至切断作业铸坯热工况:表面温度、铸坯热梯度;
- 辅助功能:冷却容辊。
须控制铸坯温度水平和热梯度避免表面内部缺陷(形状不良、裂纹)。高温下钢壳强度性能对承受连铸操作施加外部内部力关键。主要力为液芯铁静压和引拔牵引力。特别是临近固相线温度钢延性低,壳易裂。须控制温度梯度,因热应变可超钢强度致裂。过冷或欠冷导致热提取率变化产生过大热应变。后者因喷水冷却不当终止、铸坯内部热传递再加热温度升高后再辐射冷却衰减导致。延伸和变化喷水冷却操作提供与辐射冷却区平滑过渡可减弱此效应。
因此二冷系统设计须建立满足产品完整性质量的铸坯沿程热工况。例:规定铸坯沿程表面温度,通常700-1200℃。基于此,从传热方程确定沿程冷却速率。计算重要参数含喷雾对流传热系数、水通量(单位接触面积水量)。选喷嘴类型、喷嘴相对铸坯表面位置、喷嘴数、水压提供所需水通量分布。各层面通常用多喷嘴重叠模式。
一般沿铸坯建立一系列冷却区,各区同喷嘴配置和传热特性。因所需冷却率沿铸坯长度递减,后续区水通量递减。
运行中调整水通量补偿铸速、铸坯表面温度、冷却水温度、钢级等铸造条件变化。
二冷区三基本传热形式
辐射、传导、对流三基本传热形式在二冷区发生。
辐射为二冷室上部区域主导传热形式,方程:
Q = KEA (Ts⁴ - Ta⁴)
K为斯特藩-玻尔兹曼常数,E发射率常数(典型0.8),A表面积,Ts、Ta钢表面环境温度。
产品通过辊子时,热量通过壳体传导、辊子厚度传导传递。傅里叶定律描述:
Q = kA (Ti - To) / ΔX
钢壳传导热传导k为壳热导率,A、ΔX为热量通过截面积和壳厚。Ti、To为壳内外表面温度。此传热也发生于容辊。
对流为喷嘴快速移动喷雾水滴/雾气穿透钢表面蒸汽层并蒸发的传热机制。牛顿冷却定律数学描述:
q = hA (Ts - Tw)
传热系数'h'(常数)经选定水通量、喷嘴类型、喷水压力(气雾时气压)、钢表面温度实验确定。A表面积。Ts、Tw钢表面喷水温度。
二冷传热具体功能
- 增强控制凝固速率,部分铸机此区实现完全凝固;
- 通过喷水强度调节铸坯温度;
- 连铸机容辊冷却。
二冷系统角色:控制铸坯从结晶器出口至完全凝固热状态。为确保无缺陷连铸钢产品,铸坯须按依赖钢级、铸坯尺寸、铸速、连铸机设计模式冷却。典型避免大温度波动、过高冷却或再加热速率。表面再加热导致凝固前沿附近热应力,视再加热量和钢级可能导致中面裂纹或热裂。确保弯曲矫直区铸坯表面温度在钢低延性范围外也重要。否则有表面裂纹风险。
二冷段后传热
二冷段末至切断段铸坯主要空气中对流辐射冷却。
制造工艺