


铁矿石烧结工艺:提升高炉效能的关键预处理
铁矿石粉矿烧结工艺
烧结厂通常与联合钢厂高炉炼铁生产相关联。烧结工艺本质上是炼铁预处理工序,将铁矿粉及冶金废料(收尘灰、污泥、氧化铁皮等)制成高炉负担材料——烧结矿。
烧结技术最初为利用高炉铁矿粉及钢厂冶金废料中铁而开发。但目前焦点已转变:现代烧结工艺旨在生产高质量高炉负担。如今烧结矿是大型高炉主要金属负担。
烧结原理
烧结是热过程(1300-1400°C),将铁矿石(配矿)、回矿、钢厂回收产品(氧化铁皮、高炉粉尘等)、造渣元素、熔剂、焦粉在烧结机上团聚,制造适宜化学成分、质量(物理)、粒度进入高炉的烧结产品,保障高炉均匀稳定运行。烧结前有重要工序——混合造球。混合造球是在旋转筒中用7%-8%水均质铁矿混合料,获得预团聚产品,铺铺在连续移动料带或烧结带上获得烧结产品。此工序基础作用:保证烧结床透气性,从而保证烧结机好生产率。
烧结工艺灵活性允许将多种材料转化为熟料状团块:铁矿粉、捕集粉尘、矿石精矿、小粒度含铁材料(如氧化铁皮)。
烧结过程涉及预团聚产品加热生成半熔融团块,凝固成具备进入高炉所需粒度强度特征的多孔烧结块。
产品——烧结矿
烧结产品称烧结矿。优质烧结矿质量特征:(i)化学成分,(ii)粒度分布,(iii)还原性,(iv)烧结矿强度。表1列出典型烧结矿性能。
表1 烧结矿典型性能 | |||
|---|---|---|---|
| 序号 | 项目 | 单位 | 数值 |
| 1 | 化学成分 | ||
| Fe | % | 56.5-57.5 | |
| FeO | % | 6.0-8.0 | |
| SiO₂ | % | 4.0-5.0 | |
| Al₂O₃ | % | 1.0-2.5 | |
| CaO | % | 7.5-8.5 | |
| MgO | % | 1.6-2.0 | |
| 2 | 碱度(CaO/SiO₂) | 1.7-2.9 | |
| 3 | ISO强度(+6.3mm) | % | >75 |
| 4 | 还原降解指数(RDI) | (-3mm)% | 27-31 |
| 5 | 还原性指数(RI) | (R60)% | 55-75 |
| 6 | 鼓指数 | (-6.3mm)% | 65-75 |
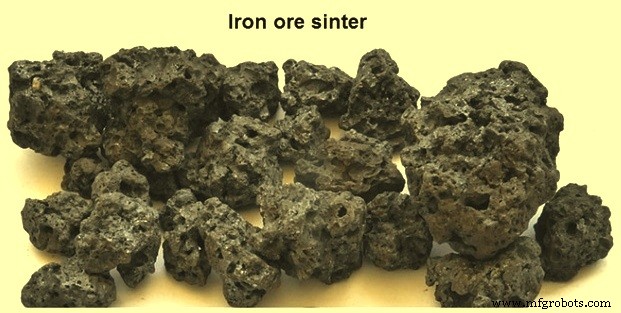
图1 铁矿石烧结矿
烧结矿分类
烧结矿分酸性烧结矿、自熔剂烧结矿、超熔剂烧结矿。自熔剂烧结矿含足够CaO(石灰)熔融其酸性成分(SiO₂、Al₂O₃)。超熔剂烧结矿额外含CaO熔融高炉通过其他负担材料引入酸性成分。自熔剂和超熔剂烧结矿中,石灰降低烧结混合料熔点,在相对低温(1100-1300°C)下FeO存在时形成强结合。加熔剂优势:
- 与铁矿石杂质固体燃料生成渣,产生适宜颗粒凝聚基质
- 改善烧结矿物理冶金性能
- 降低烧结混合料熔点
- 减少/消除高炉石灰石添加,节省石灰石煅烧反应(CaCO₃=CaO+CO₂)所需燃料,从而降低高炉焦比
烧结工艺流程
烧结始于原料准备:铁矿粉、熔剂、厂内冶金废料、燃料、烧结回矿。这些材料在旋转造球筒中混合加水达适宜团聚,形成微球团。微球团助于烧结过程获得最优透气性。微球团输送至烧结机形成混合料上层。
烧结为连续过程,基于烧结混合料(矿粉、回矿、熔剂等)料层在表面燃烧器作用下处理。由此上至下加热。料层搭在台车带上,抽风系统使全厚度达适宜温度部分熔融、随后团聚。
Dwight-Lloyd烧结机中,烧结格栅为长宽大连续链,由系列台车连接成烧结带(图2)。每台车通过料斗装料:先铺粗粒度(10-20mm)厚30-60mm底料层,主要由回收烧结矿组成。底料层保护钢格栅烧结时免过热。
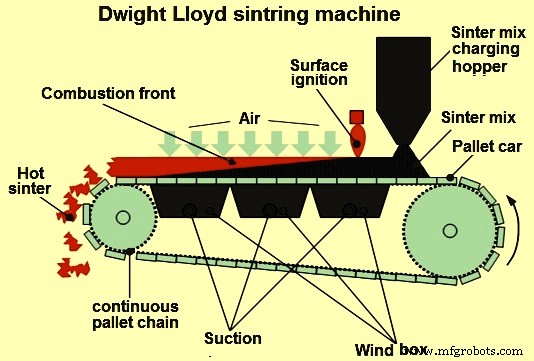
图2 Dwight-Lloyd烧结机
底料层上铺第二层微球团并整平。台车通过点火炉,混合料表面着火燃烧。同时混合料经向下吸风。向下吸风将空气吸入移动料床使燃料燃烧。
台车继续推进,燃烧按气流方向推进。烧结过程由此进行。燃烧非同时发生全料层厚度,而是作为水平层垂直向下移动穿过料床。此层厚度为料床小部分分数。料床透气性是混合料质量要求,故混合料造球颗粒是烧结重要工序(造球改善料床透气性)。
燃烧区上方高温烧结产品加热通过层空气,预热空气到达燃烧区。前序加热空气/气体热量在冷段吸收,致使负担预热与混合料水分蒸发。此背景下达到引起部分熔融高温,烧结发生。
高热效率源于称为烧结区或火焰前沿的部分料层热量积累。火焰前沿以10-30 mm/min速度向烧结格栅推进。约500mm料床高度,过程通常约25分钟。到达带末端,烧结物料排出经冷却、破碎、筛分。
烧结过程受"烧透点"(BTP)控制,定义为废气温度达最高值点。即火焰前沿到达烧结料床底部基点。控制烧结机速度与煤气流量确保烧透点在烧结矿排出前刚好发生。烧透点确定对稳定工艺、提升质量产量至关重要。
机尾烧结物料以烧结饼形式排入热烧结破碎机。热烧结饼破碎至预定最大粒度。经烧结冷却机冷却,可为直线或环形冷却机。冷却后进入筛分段,通常分三个粒级分数。第一分数0-5mm称回矿,回送配料斗。5-15mm粒度烧结矿用作烧结带底料层。不用于底料层的5-15mm部分与第三粒级15-50mm混合送高炉。
烧结过程中不可避免产生回矿,循环回烧结工艺。回矿通常占含铁材料30%-40%。烧结筛分回矿比高炉筛分回矿更易同化,因高钙铁素体含量较低。
烧结料床高度识别四个区域:
- 冷湿区:<100°C区域。由待烧结混合料形成,上限水/水蒸气饱和
- 干燥区:100-500°C区域。烧结混合料水分蒸发、氢氧化物脱水
- 反应区:500°C(焦炭起始燃烧)-900°C(冷却开始)区域。最高温达1300-1400°C。主要过程:(i)焦炭燃烧(放热),(ii)碳酸盐分解(吸热),(iii)固相反应,(iv)铁氧化物还原再氧化,(v)烧结团块形成反应
- 冷却区:紧邻反应区后。烧结产品冷却再结晶。表层区烧结层比其他部分脆
研究烧结工艺波动原因以降低碳消耗、减少CO₂排放。厂数据频率分析(某风箱废气温度、混合料装料高度、混合料水分)显示:混合料水分变化与特定风箱废气温度波动相关。将混合料水分控制在窄范围值带可改进过程控制,降低碳消耗、减少CO₂排放。
废气回路须完全无泄漏,防止大气空气被系统吸入,节省废气回路动力。废气经旋风分离器、静电除尘器、湿式洗涤器或布袋除尘器除尘处理。烧结厂流程图见图3。
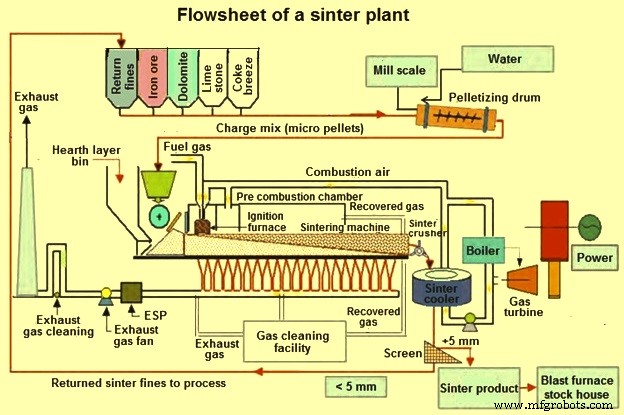
图3 烧结厂流程图
烧结机类型
烧结机两类:(i)环形机,(ii)直线机(又称Dwight-Lloyd机)。Dwight与Lloyd1906年建首座连续烧结厂。
环形烧结机通常适用有效容积≤650m³高炉。表2列出部分环形机主要参数。
表2 环形烧结机主要参数 | |||||
|---|---|---|---|---|---|
| 项目 | 单位 | 12m²机 | 17m²机 | 25m²机 | 33m²机 |
| 年产量 | 万吨 | 172 | 253 | 404.5 | 556 |
| 总功率需求 | kW | 700 | 1500 | 1750 | 2400 |
| 厂区用地 | m² | 8000 | 9000 | 10000 | 12000 |
| 建筑用地 | m² | 800 | 3400 | 3500 | 3600 |
环形机特点:
- 相比直线机投资低、建设周期短
- 风箱与格栅同步移动采用水封,密封性好、漏风少
- 卸料系统使冷烧结矿粒度无需额外破碎机
- 操作灵活性高
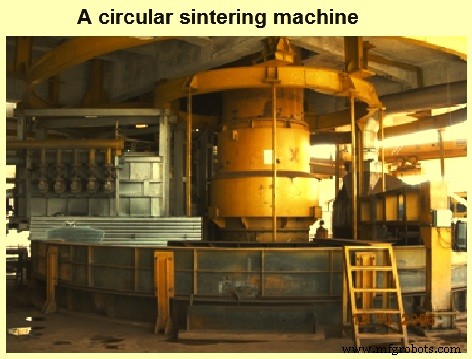
图4 环形烧结机
直线机用于大型烧结厂。烧结面积通常≥50m²。现代直线机宽度2-5m,有效烧结面积200-600m²。生产率通常30-46 t/m²·天。产能19万吨/年至650万吨/年。图5为直线烧结机。
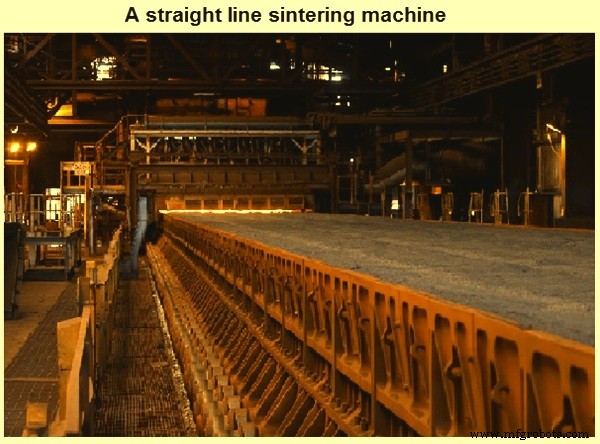
图5 直线烧结机
烧结与烧结厂重要议题
- 使用烧结矿降低高炉焦比、提高生产率
- 烧结工艺利用采矿产生铁矿粉(0-10mm)
- 烧结工艺回收钢厂所有含铁、燃料、熔剂废料
- 烧结工艺利用钢厂副产品煤气
- 烧结矿不可长期储存,长储存产生过量细粉
- 烧结厂多次搬运产生过量细粉/粉尘
制造工艺