


烧结工艺提质增效关键技术全解析
烧结工艺将粒径<10mm的铁矿粉、回收矿粉、熔剂、焦粉混合烧结,产出5-30mm合格烧结矿,承受高炉温压条件。工艺初衷是将采矿产生的细粉转化为具备适宜粒度、物理质量、化学成分、力学性能的高炉负荷。烧结机上进行,基础固体燃料为焦粉,可辅以无烟煤等替代燃料。混合料经旋转球团机加7-8%水混合造粒成预团块,铺设于连续移动烧结带/烧结带上。
烧结工艺特性与核心指标
烧结是炼铁预处理工序,通过燃烧实现团聚。空气透过烧结料层吸引,表层燃料在点火炉点燃,燃烧前沿随烧结带推进逐渐向下推进至底部。焦粉供热使料层升温实现部分熔融扩散结合。通风量与火焰前沿速度主导烧结机性能,主要取决于烧结料层透气性。火焰前沿速度是关键操作参数。烧结产量高度依赖料层透气性:反应越快,气体通过料层流速越高,流速由透气性控制。图1为烧结工艺流程图。
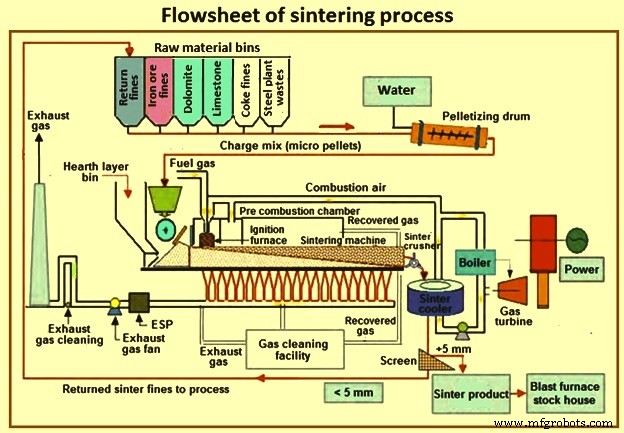
图1 烧结工艺流程图
总体目标:低成本实现高产出、均一烧结矿质量。作为高炉负荷主体,生产高强度、低RDI(还原降解指数)、高RI(还原性指数)、低细粉含量、粒度均匀、化学成分波动小的优质烧结矿,对高炉高产、稳定、低燃料比运行至关重要。通过适当烧结控制质量,对低燃料比稳态运行高炉极其重要。近几十年开发多项技术,大幅改进工艺并提升烧结矿质量,主要技术如下。
关键改进技术详解
熟石灰替代石灰石
烧结混合料加石灰石、白云石作碱性熔剂。熔剂氧化物调节高炉渣化学成分达标。熔剂作粘结剂改善细粉团聚,提升烧结机产率、降低单位固体燃料消耗。熔剂粒度分布影响产率。CaO与铁氧化物生成低熔点化合物促进初熔体形成,生产高强度烧结矿需最低限度初熔体。相关化合物:Fe₂O₃·CaO(1205℃)、FeO·CaO(1120℃)。
熟石灰(CaO)为活性粘结剂,水化生成Ca(OH)₂,促进烧结混合料准颗粒特性,助增微细矿粉投入比。改善造粒提升产率。除粘结外,熟石灰因减少烧结中石灰石分解而降低焦粉比,且减少硬质石灰石破碎筛分负荷节约能源。
最优造粒水分值
日本研究测定六种同粒度分布矿石的最优造粒水分,各矿种确定最大填充层透气性对应的最优水分。基于水分不影响混合料最优水分的假设,按各矿种及辅料配比加权平均确定混合料最优水分。应用最优水分法可降低加水量,透气性提升,产量增11 t/h。
强化混合造粒系统
烧结原料(铁矿粉、熔剂、废料)来源多、特性异,需混合均匀。产量与透气性直接相关,透气性与颗粒粒度分布、平均粒径相关,而粒径取决于加水量。透气率随水分升至最大值。
强化混合造粒系统由高速搅拌混合机和造粒滚筒组成,实现烧结混合料最优制备,免去混料场。系统提高造粒速率、改善透气性、均匀烧透带、优化烧透点控制。制备更均匀混合料,焦粉消耗降5%,产量增2%,便于提高超细粉配比。
部分烧结厂采用两级造粒:高速搅拌机+滚筒混合机预造粒,可处理细矿粉,同时提升火焰前沿速度、透气性、产率。
选择性造粒
针对高铝矿难烧结问题(铝质材料低反应性、初熔体高粘度)。工艺:筛分矿石,大粒径低铝组分走常规造粒回路,小粒径高铝组分(含粘土矿、需高熔温)造粒成2-5mm颗粒掺入常规回路。
实验室研究(Al₂O₃ 0.2%-3.2%矿石)表明:选择性造粒获得比常规造粒更高铝含量的颗粒核,细粉附着于低铝核上与石灰石反应促进低温初熔体形成。图2展示典型流程。
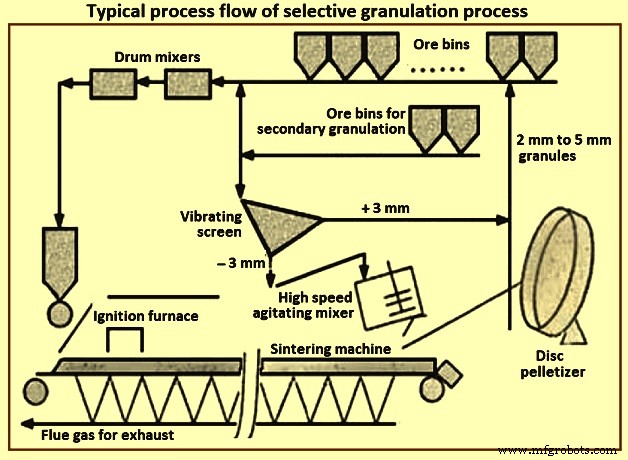
图2 选择性造粒典型工艺流程
包芯造粒
改进常规造粒,尤其针对针铁矿/褐铁矿(Al₂O₃通常高于赤铁矿、导致烧结性能劣化)。研究表明:常规滚筒造粒后接二级阶段改善烧结。一级放入铁矿粉+回收矿;二级加入焦粉+石灰石+白云石,形成以铁矿为核、焦熔剂为壳的颗粒。
包芯造粒因CaO从石灰石向铁矿Fe分离,改善熔剂形成反应,降低烧结温度、提升透气性产率、减少次生赤铁矿形成改善RDI。TI(鼓指数)和还原性因微孔增多改善,微孔阻止裂纹扩展恶化RDI。二级滚筒混合时间至关重要,50秒为最优。时间短核不被充分包覆;时间长准颗粒因焦熔剂内含而破坏,退化为单级常规造粒准颗粒。
回收矿-镶嵌烧结工艺(RF-MEBIOS)
为提高烧结料层透气性增产,开发RF-MEBIOS工艺:回收矿干粉状绕过造粒直接加入造粒后原料入烧结机。产率提升源于:(i) 造粒时更高水分增加准颗粒粒径;(ii) 干湿颗粒复合料层摩擦大降低堆积密度。提高旁路回收矿比例和粒径可提高烧结速度和产率。
图3展示典型物料流向:回收矿经分流挡板分两路,一路进现有回收矿仓,一路进新旁路仓。现有仓回收矿与其他原料混合造粒加水;旁路仓回收矿在混合机后添加。右侧剖面图示挡板与皮带输送机位置关系,挡板位置调节控制旁路比例,上层(旁路)粗颗粒、下层(造粒)细颗粒分离。
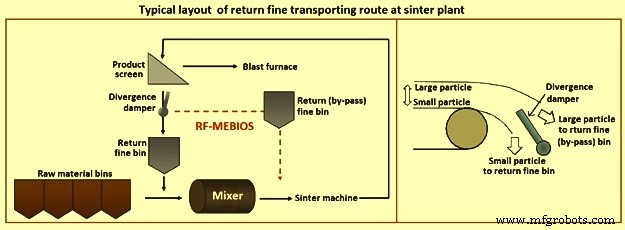
图3 烧结厂回收矿输送路线典型布局
透气性提升两因素:(i) 低细准颗粒比(-0.25mm);(ii) 低堆积密度。前者因干回收矿造粒后加入、入炉水分恒定时造粒水分较高所致。
双层布料
均匀布料导致高温熔融限制下吸气流。双层布料:上层布小粒径高焦粉浓度料,下层布大粒径低焦粉浓度料(矿石+回收矿),保证下层热量传递、高透气性、高效利用燃料。
烧结混合料布料设备改进
离析布料形成大颗粒在托盘底部、小颗粒在顶部,有利透气性提升机台产率。多种离析布料系统设计:(i) 斜槽加装筛分;(ii) 强化筛分给料机;(iii) 离析缝隙布料;(iv) 磁力破碎给料机。图4展示无/有离析布料系统对比。
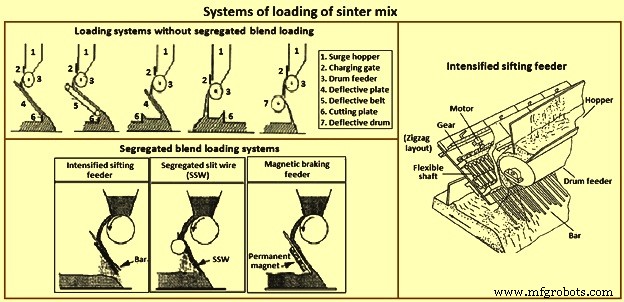
图4 烧结混合料布料系统
点火炉多缝燃烧器
点火炉点燃烧结料表层需燃烧器火焰稳定。多缝燃烧器产生单一宽大稳定火焰,消除无火区,最小热输入点火,节约点火罩能耗。日本厂报告多缝燃烧器总热输入较常规燃烧器降约30%。图5展示多缝燃烧器轮廓。
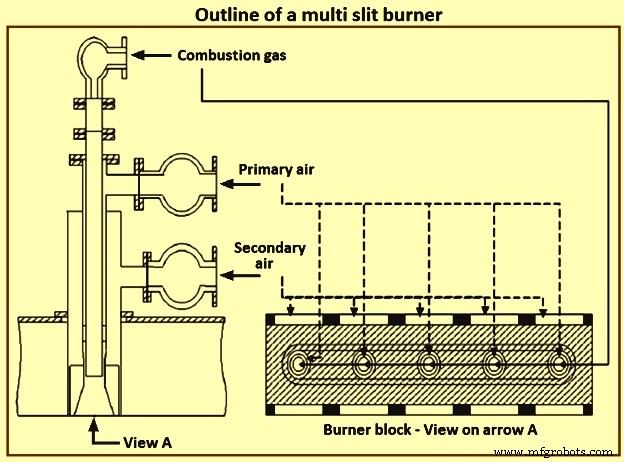
图5 多缝燃烧器轮廓
支架支撑烧结
日本开发"支架支撑烧结":烧结托盘装钢制支架(条/板)支撑烧结块。改善收缩率、孔隙率、还原率,显著提升产率、运行更稳。烧结过程中上部烧结块荷载由钢支架承担。烧结块荷载致燃烧熔融带下方料层收缩(料层压实),严重恶化透气性。支架在料层周围熔融固化后开始承担上部荷载,下部料层在减载下烧结,渗透网络发育良好改善透气性。
余热回收
烧结厂余热回收提升烧结效率。热烧结矿需冷却,烧结冷却机回收热量预热点火炉燃烧空气或产高压蒸汽发电。高压蒸汽方案配置:罩、集尘器、余热锅炉、循环风机、除氧器。
烧结厂两主段:(i) 烧结段;(ii) 热烧结冷却段。两段废气均可回收热量。图6展示气体温度分布。两段平均气温100-150℃太低难有效回收。仅限烧结段末端和冷却段始端≥300℃高温区回收。虽区域有限但气量大,商业可行。因腐蚀性,回收后气温须维持在酸露点以上。
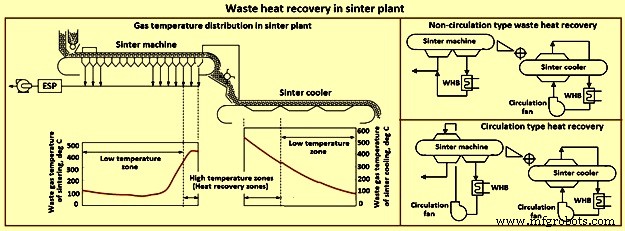
图6 烧结厂余热回收
烧结机废气热回收分循环型和非循环型(图6)。循环型:回收后气体作冷却气替代循环回烧结机;非循环型:直接入气体处理。循环型提升回收效率。除回收热能外,系统还降低SOx、NOx、颗粒物排放,提升产率、得率、烧结矿冷强度。能量回收率达30%。
排放优化烧结系统(EOS)
烧结厂大风量低浓度治理难题。EOS核心目标:在烧结格子上方设罩,引入洁净空气与风箱循环空气混合,减少待治理气体体积(潜在降50%)。图7展示EOS系统烧结带。
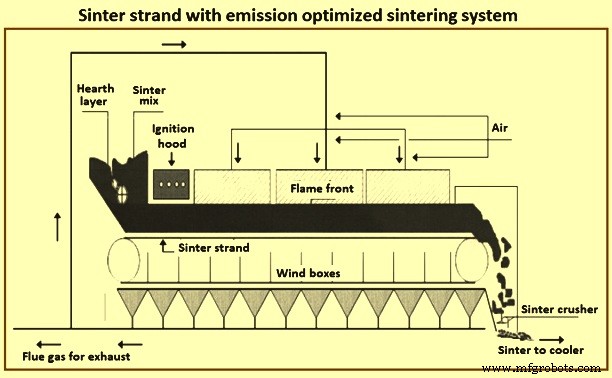
图7 排放优化烧结系统烧结带
粉尘排放控制
烧结机增产致粉尘增加、颗粒物排放升高,含多种有机/重金属有害空气污染物(HAPs)。废气经负电荷管道进入ESP,颗粒荷负电,经正极板吸附收集,得洁净废气并增蒸汽回收。粗粉尘干式集尘器除尘回收。ESP降低烟气粉尘浓度。
EFA工艺
EFA(夹带流吸收器)由Paul Wurth开发,装烧结末端。含夹带流吸收器+袋式除尘器。从烟气捕集粉尘、SOx、HCl、HF、二恶英/呋喃。吸收剂:消石灰(氢氧化钙)+褐煤焦(吸附二恶英/呋喃)。高压喷水入反应器、控温80-110℃达最佳反应条件。喷入水蒸发,烟气粉尘袋滤收集。硫含量<50mg/Nm³(STP),粉尘<5mg/Nm³,二恶英/呋喃<0.1ng/Nm³。
MEROS工艺
MEROS(烧结最大排放减少)由Primetals Technologies开发,创新减排技术。特定添加剂使气流污染成分结合分离于连接布袋除尘器。"半干法"、100%无废液排放。
三步骤:(i) 碳基吸附剂+脱硫剂逆流喷入烧结烟气结合重金属有机物;(ii) 气流经调节反应器,细雾喷射湿润降温至~100℃,加速SO₂等酸性气体结合去除反应;(iii) 离开调节反应器烟气经袋式除尘器除去捕获污染物的粉尘。
高效去除粉尘、酸性气体、有害金属、有机物。2007年林茨(奥地利)首装运行,处理量100万Nm³/h。MEROS粉尘排放<5mg/Nm³,Hg、Pb、有机物(二恶英/呋喃PCDD/F)、HCl、HF、总可冷凝VOCs<0.1ng/Nm³。突出特点:满足现行法规且适应未来预见性限制。图8展示MEROS基础流程图。
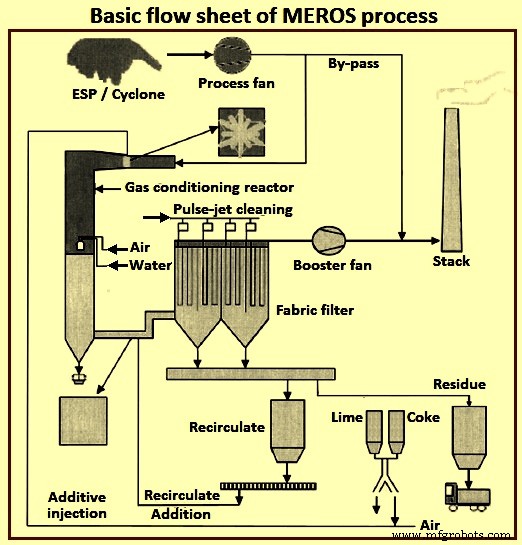
图8 MEROS工艺基础流程图
选择性废气循环系统
烧结吸风量通常高于燃料完全燃烧需求以维持高火焰前沿速度。废气典型含12-15%残氧,温度远高于临界露点,加少量补风即可回收利用。
选择性废气循环:选取烧结机特定区段烟气与冷却机排风混合后回烧结带。初衷:增产同时保持废气量恒定、降低单位排放,控制气体净化设施投运成本。图9示意图:烧结机一、三段热废气与冷却机排风、环境空气混合回二段;部分废气回覆盖部分烧结带的罩。
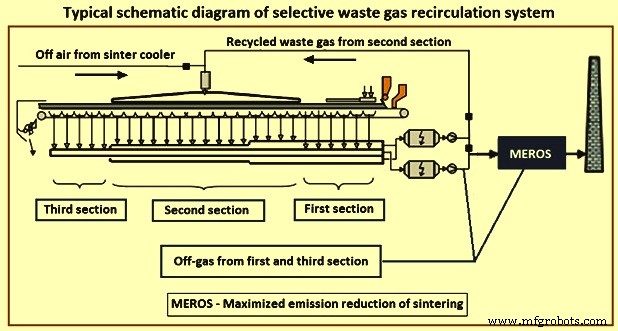
图9 选择性废气循环系统典型示意图
优势:(i) 单位烧结矿废气量降~50%;(ii) 单位固体燃料耗降10-15%(废气余热利用+CO后燃烧);(iii) 废气净化厂投运成本降;(iv) 产率质量维持;(v) CO₂排放降;(vi) SOx、NOx、PCDD/PCDF、重金属单位排放降。
烧结过程数学建模
烧结中多化学反应相变同步发生,受热前沿变化、局部气体成分变化、原料混合物初熔温度修正驱动。局部温度成分达标时,相变主要由热供给扩散驱动,液相形成机制主导。物料局部熔融随温度达熔点,移动中接触冷气促再固化,颗粒团聚成连续多孔烧结块。最终烧结块性能强依赖热循环、原料初始化学成分、烧结中形成的热物理性质。数学模型模拟工业烧结带机内现象。
建模基于气/固/液三相多组分动量、质量、能量输运方程,考虑多孔烧结形成局部现象(图10)。模型考虑相间同时相互作用,各相化学组分基于组分守恒方程计算。动量、能量、化学反应速率交换准确描述是模型精度关键。
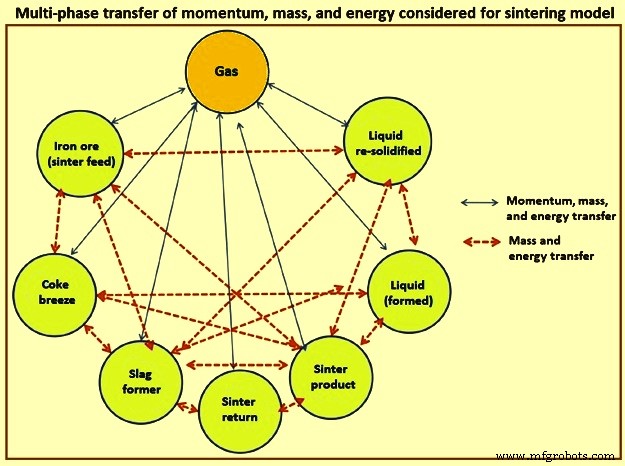
图10 烧结模型考虑的多相动量、质量、能量传递
气/固相各化学组分单独考量,求解各组分输运方程。固相含烧结矿粉、细烧结矿(回收矿)、焦粉(或其他固体燃料)、氧化铁皮、熔剂。液相为熔融形成组分。再固化相为再固化液相及再固化中形成相,强依赖局部液相成分热交换。最终烧结块由这些物质混合形成,质量取决于各组分最终成分体积分数及马赛克烧结结构内分布。
模型假设液相因粘度与固相同步移动,液相形成于未熔颗粒表面,固相动量传递焓方程核算此粘性液固混合物。温度-成分依赖热物理性质按混合法则处理,按相体积分数加权考量个别相性质。
自动化控制系统
为稳定烧结、增产、降本,烧结厂需自动化控制系统保障全过程最优稳定运行。为理解料层现象、引导最优运行作诸多努力。主控技术:料层密度控制(横向均匀烧结)、小车速度控制(最优产率质量)。
烧结厂自控为三级层级系统:现场总线控制系统(DCS)、集中过程计算机系统(PCS)、钢厂中央计算机系统(CCS)。DCS测量烧结带风速分布、煤气温度分布,执行直接数字控制(DDC)。PCS优化烧结厂运行控制、提供操作员信息服务。CCS基于通用数据库进行生产运行规划、管理、数据分析。图11展示自控系统架构。
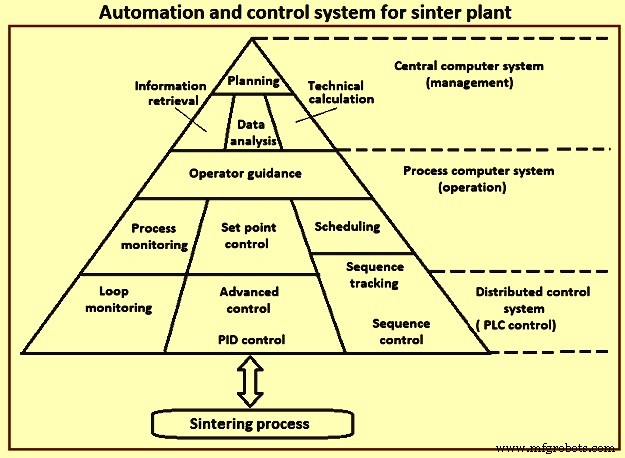
图11 烧结厂自动化控制系统
闭环烧结专家系统设计目标:操作员"尽可能少动作、必要时多干预",实现最少人工干预的优化运行。基于规则决策系统,对抗原料成分质量变化、人为因素、工况波动。响应异常/变工况越早,运行越平稳。控制时机精准与扰动预判对避免临界工况、维持高产低耗至关重要。
自控系统实现工艺参数完美对齐达最优控制。烧结厂集成二级自动化系统可使质量参数标准差降5-10%,焦粉耗降~3%,产率增3-5%。
制造工艺