


钢铁珐琅涂层:历史演变、工艺技术与现代应用
钢铁珐琅涂层概述
将玻璃(现称瓷釉或简称珐琅)熔融至金属表面的艺术与科学,可追溯至古埃及和波斯文明。最早用于珠宝,珐琅熔融于黄金。至中世纪,可玻璃涂层金属范围从贵金属扩展至贱金属:金、银、青铜、铜,19世纪初至铸铁。1850年后不久奥地利和德国首次将珐琅涂于薄铁板和钢。1900年代珐琅工业快速发展,涌现家电、热水器、建筑面板等新应用。
现代珐琅工艺经20世纪发展,镜像钢铁生产进步,亦跟进日益严格环保规范。今日珐琅钢已成高科技工艺,采用高度复杂材料和最先进技术。珐琅钢满足现代对寿命、美学、卫生和环保要求。这门古老艺术亦在工业电子找到新应用。
珐琅钢具多种优异性能,成众多应用一流材料。特性源于两组分钢和珐琅性能结合。钢提供力学强度和成形性,珐琅提供耐久性和美观光泽外观。
珐琅是通过热熔合结合在钢基体上的实质玻璃质或玻璃状无机涂层。此涂层用于保护钢产品免受周围环境侵蚀。涂层不仅提供美观外观,还提供卓越工程性能:珐琅表面机械强度、色彩多样性与稳定性、耐腐蚀、耐磨损、耐化学和耐热、耐热冲击和防火、卫生易清洁等。
珐琅成分
珐琅本质为软化温度510-530℃的玻璃。1000-1300℃高温熔融得玻璃。珐琅通常含酸性耐火材料:石英、长石、粘土、云母。为赋予珐琅件耐久性能,二氧化硅(SiO2)玻璃须改性,原状不可用。其熔点太高、热膨胀系数太低(与钢相比)、对钢附着力为零。故需添加各种添加剂得珐琅。视珐琅最终功能,可用添加剂:颜料、遮光剂、粘土或其它材料作分散剂和浮选剂,帮助珐琅颗粒悬浮于水溶液中。
珐琅成分分类
珐琅不同成分按赋予珐琅性能分五大类:(i) 耐火剂,(ii) 助熔剂,(iii) 附着剂,(iv) 遮光剂,(v) 着色剂。
耐火剂赋予珐琅非晶结构,从而提供机械强度。如氧化铝(Al2O3),降低膨胀系数,增加耐温、耐化学、耐磨,助遮光剂作用。
助熔剂降低熔点和烧成温度,增加膨胀系数。耐火剂与助熔剂反应成玻璃。助熔剂主要含硼砂(无水四硼酸钠Na2B4O7或水合Na2B4O7·10H2O)及碱性氧化物:钠(Na2O)、钾(K2O)、锂(Li2O)、钙(CaO)、镁(MgO)、锶(SrO)氧化物。这些成分生成钠/钾/锂/钙/镁/锶硼硅酸盐,熔点低于SiO2(~1400℃而非1720℃)。加氟(F2)或三氧化二硼(B2O3)也可降熔点。碱性氧化物等助熔剂填充二氧化硅结构"空隙"增加膨胀系数。
附着剂为参与化学氧化还原反应促进钢表面与珐琅涂层附着的金属氧化物。反应亦涉及钢中铁(Fe)和碳(C)及大气氧(O2)。附着剂主要存在于底釉,形式为钼氧化物(MoO)、钴氧化物(CoO)、氧化亚铜(CuO)、二氧化锰(MnO2)、三氧化二铬(Cr2O3)。氧化镍(NiO)绝对最高效附着剂。但因食品接触安全和REACH合规,珐琅生产商禁用。
遮光剂和着色剂赋予珐琅件视觉触觉品质。遮光剂增加珐琅不透明度,存在于面釉。常见遮光剂:二氧化钛(TiO2)、五氧化二锑(Sb2O5)、二氧化锆(ZrO2)、氧化锡(SnO)。
着色剂由矿物氧化物组合得。珐琅颜色取决于着色剂类型、浓度、珐琅化学成分、珐琅炉烧成条件。最常用程序:研磨阶段将着色剂以细颗粒形式机械混入珐琅,再涂覆钢基体。
珐琅类型
珐琅类型繁多。珐琅成分随涂覆基体类型和珐琅工艺而异。珐琅成分变化为匹配珐琅烧成温度与基体。烧成温度越高,珐琅件质量越好。就钢而言,烧成温度受基体限制。如须考虑钢相变。珐琅膨胀系数须与基体兼容。钢用珐琅类型:(i) 底釉,(ii) 自洁釉,(iii) 面釉。
底釉含金属氧化物(Co、Cu氧化物),通过与钢中Fe形成合金促进珐琅-钢附着。金属氧化物颜色深,故无白底釉。有更活性底釉含更高比例金属氧化物,免酸洗钢前珐琅。例用于两涂一烧珐琅工艺。底釉亦防珐琅件腐蚀。视珐琅件类型,需添加其他成分得:(i) 耐酸性(烤箱腔、滴盘)加TiO2;(ii) 耐碱性(卫生洁具、洗衣机)加ZrO2;(iii) 热水器应用改善耐腐蚀加ZrO2和Al2O3。
自洁釉用于家用烤箱帮助消除烹饪产生脂肪。两类:(i) 催化,(ii) 热解。催化清洁在烤箱工作时(通常~200℃)进行。珐琅含氧化物催化脂肪分解生成水和CO2。此釉耐火性高故多孔,增加珐琅-脂肪接触面积,促进反应CxHyOz + 催化剂 = yH2O(g) + xCO2(g)消除。反应效率随时间因孔隙渐进堵塞下降。热解清洁在空烤箱~520℃进行。烹饪沉积脂肪残留此时燃烧,仅留碳沉积可擦拭。反应:CxHyOz + 热 = xC + yH2O(g)。此釉软化点高于热解温度。光亮、无孔、高耐酸碱。
面釉赋予珐琅件美学品质并助增加耐化学性。因绝不含附着剂,绝不能单独用于金属基体。
珐琅生产
珐琅生产含若干阶段。第一阶段检查、称量、混合最多15种珐琅成分。随熔融阶段。熔融目的使珐琅最终非晶结构均匀并降低烧成温度。需在1100-1300℃熔融"玻璃"(视珐琅期望成分)。最常用工艺用隧道炉(气/电),混合物一端入另一端出。重力移动穿炉,停留约1小时。
出炉后急冷:先经水冷轧机成玻璃片,再入冷却器。破碎完成冷却循环。此高温快速淬火固定玻璃结构防相分离。替代熔融工艺用回转炉,倾入成分混合加热。液态珐琅倾入坑水淬。冷却破碎后得珐琅弗里特。
珐琅弗里特不可直接用。须先混合其他成分再研磨。珐琅亦可液态施用。此时加某些成分(悬浮、耐火、着色、电解质、遮光剂)后,珐琅弗里特研磨混水成浆料。浆料用于浸涂或喷涂。长单色生产珐琅人员越来越不愿自制珐琅。1980年代引入"即用型"粉末简化浆料制备。粉末由珐琅生产商研磨前加特定产品制备。珐琅人员仅需加着色剂(可选)混粉末水得浆料。
珐琅亦可粉末形式施用,由研磨珐琅弗里特得。研磨时间实验确定。研磨粉末须筛除结块残留,经磁选机(永磁/电磁)除铁粉。铁粉倾向在珐琅中产生"孔"降低钢耐蚀保护。最后珐琅颗粒包硅,使施用烧成间颗粒附着钢基体。得珐琅粉末无需添加剂进一步处理可直接用粉末喷枪。建粉末单元投资大,须静电才具财务可行性。但长期更经济。
珐琅工艺流程
珐琅工艺涉及在合适钢基体单/双面施用烧成一或多层珐琅。成功珐琅特征:(i) 珐琅对钢良好附着,(ii) 珐琅烧成后良好表面外观。钢碳含量阻碍达成这两性能。钢C含量对确保珐琅附着重要。但C含量过高因烧成时释放气态CO2和CO(一氧化碳)恶化珐琅表面外观。此矛盾解释珐琅工艺多样性存在。
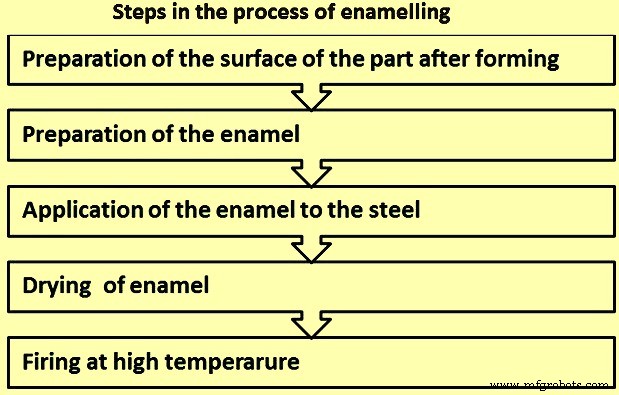
珐琅工艺通常含若干步骤(图1):(i) 成形后零件表面制备,(ii) 珐琅制备,(iii) 珐琅涂覆钢,(iv) 干燥,(v) 高温烧成。视零件类型和最终外观要求有若干珐琅工艺:(i) 热轧钢基体珐琅,(ii) 常规珐琅(两涂两烧),(iii) 底釉珐琅(一涂一烧),(iv) 直接白釉珐琅,(v) 两涂一烧珐琅。
珐琅前表面处理
表面处理目得兼容珐琅工艺表面。含若干步骤,步骤数随珐琅工艺而异。表面处理步骤:(i) 喷砂,(ii) 除油,(iii) 漂洗,(iv) 酸洗,(v) 酸漂洗,(vi) 镍沉积,(vii) 漂洗,(viii) 中和,(ix) 干燥。
喷砂热轧钢基体目的增加钢表面粗糙度。提供更好珐琅咬合,因珐琅烧成周期中珐琅-金属化学反应由较高接触面积促进,增强珐琅-钢附着。配合炼钢中产生化学氢(H2)陷阱,改善抗"鱼鳞"缺陷。喷砂在无油钢基体进行避免砂粒污染。砂若油污染效果差且污染钢表面。湿法涂覆工艺时此污染可致珐琅被拒。
除油目的除锈防油、拉伸油及早期步骤源各类粉尘等外源物。是表面制备极重要步骤。需检查参数:(i) 除油剂类型,(ii) 除油温度60-90℃(视工艺);(iii) 除油剂浓度典型45-50 g/L;(iv) 除油槽pH;(v) 处理时间:浸泡15分钟加喷淋数分钟;(vi) 可能机械动作(搅拌槽或喷淋压力)。
碱性除油最常用。碱性溶液三种理化作用:(i) 皂化作用:脂肪物质在苏打/钾碱水溶液中溶解成可溶皂;(ii) 乳化作用:磷酸盐/硅酸盐将脂肪分散成细微液滴;(iii) 降表面张力作用:有机剂包裹脂肪分子削弱其与钢基体结合。
两法:(i) 浸泡(浸渍),(ii) 喷淋。浸泡除油多槽串联。机械动作(搅拌/喷淋压力)增强除油效果。除油不足致表面瑕疵,显示监控工艺条件重要。另需防油在除油件光照下树脂化现象,使除油极难甚至不可能。最后,钢表面瑕疵(划痕、气孔等)可困油残留,珐琅烧成周期中形成气体。
漂洗跟随除油,单或多步:(i) 单热水漂洗(60-70℃)如后续有表面处理(酸洗等);(ii) 热漂、冷漂、终漂去离子水(DM)如无后续表面处理。
酸洗目的侵蚀钢表面增加微观粗糙度从而增反应性,促进珐琅附着。通常用浓硫酸(H2SO4),效应主集晶界。酸洗强度以铁(Fe)损失衡量。视珐琅工艺,酸洗可轻(Fe损失~5 g/m²/面)或重(~25 g/m²/面)。酸洗化学反应:Fe + H2SO4 = FeSO4 + H2。
酸洗标准条件:(i) 酸槽温度~75℃;(ii) H2SO4浓度~7%;(iii) 酸洗时间10-15分钟;(iv) 酸槽Fe浓度~2 g/L。微小偏离标准条件可致Fe损失显著变化,从而影响珐琅附着。
钢化学分析对检查铁损失极重要。磷、铜、钼等元素对其值有重大影响。故必须准确检查钢中不同化学元素浓度。直接白釉珐琅中,酸洗是得优质件关键步骤。酸洗后观察表面花纹随Fe损失测量值变化。
直接白釉珐琅中,酸洗后件上必沉积镍确保白釉对钢良好附着。给定温度下件上可沉积镍量、镍沉积时间、镍槽浓度随pH变化。最大量在pH 2.8达成。但发现酸洗后件表面pH<1。若酸洗后不漂洗,pH过低镍沉积不足。水漂洗结果相同。故酸漂洗目的提高件pH但不超最优值。
镍在直接白釉珐琅中促进珐琅附着重要。必要时常规工艺可少量用(镍闪镀)。沉积镍通用法为Fe离子置换沉积金属镍:2Fe + NiSO4 + H2SO4 = 2FeSO4 + Ni + H2。镍沉积标准条件:(i) NiSO4 12-15 g/L;(ii) pH 2.8;(iii) 温度70℃;(iv) 时间7分钟。镍沉积条件对沉积量显著影响。微小变化可致珐琅附着严重后果。
为确保直接白釉珐琅工艺产出附着好外观佳珐琅,Fe损失(25-50 g/m²范围)与镍沉积量(镍涂层1-2 g/m²/面范围)间须存在最优组合。
终漂目的消除件表面所有酸残留。通常两槽终漂。第一槽:pH 2.5-3.2,温度30-35℃,7分钟。第二槽:pH 3.5-4,温度~25℃,7分钟。
中和目的彻底消除酸残留。中和槽:pH 10.5-11.5,温度~70℃,7分钟。
表面制备完成,件须干燥防珐琅前生锈。
珐琅涂覆
珐琅可湿法或干法涂覆。湿法涂覆珐琅方法多,述下:
浸涂:待涂件浸入珐琅浆料(珐琅粉水混合物),密度粘度严密监控。件悬挂使多余珐琅滴落,确保均匀涂层厚度。常用于形状复杂件如烤箱腔。缺点:珐琅可能流挂。变法"浸涂甩动":件出浴时绕不同轴移动,最小化流挂和涂层过厚。
流涂:通过一个或多个圆喷嘴喷涂件整个表面珐琅。
气助喷涂:用压缩空气射流驱动喷枪(压力3-4.5 kg/cm²)喷涂珐琅。通常在喷涂室进行,件挂金属输送带。人工喷涂需高经验操作员避免流挂过厚。可自动化,倾向用于短生产批次。
静电喷涂:负电珐琅与正电待涂件间施加电荷差。珐琅喷枪含中心管通珐琅,环绕环形喷嘴通雾化空气速度快于珐琅流。速度差使珐琅浆雾化成细液滴。喷枪尖端液滴经电离大气电场带负电沉积待珐琅件。初始涂层后液滴吸引力减弱,产生排斥力,对抗吸引力至平衡,从而控制涂层厚度。所得珐琅涂层均匀损耗最小。
电泳涂覆即静电浸涂珐琅或ETE(Elektro-Tauch-Emaillierung)工艺,主要用于直接白釉珐琅。盐水中胶体悬浮珐琅颗粒在电场作用下输送。颗粒表面带负电被带至电解池阳极(待珐琅件)。工艺产生极均匀涂层厚度(自动限制沉积)和优异表面外观。平板件极高效技术。缺点:(i) 昂贵;(ii) 需待珐琅件形状阴极;(iii) 监控珐琅浆电性质复杂。
干法静电粉末喷涂:原理同湿法。喷枪电极与待珐琅件间形成电场。空气流推动珐琅颗粒出喷枪带负电迁移向待珐琅件(正电极)沉积。首层沉积后颗粒吸引力减弱,产生排斥力。排斥力等于吸引力时颗粒不再沉积。此法提供均匀珐琅涂层自动限制厚度。
珐琅颗粒须包覆(有机包层,通常硅)防水化,水化降低电阻阻碍珐琅正确沉积。有机包层质量、颗粒粒度、粉末流变学是得均匀沉积和烧成后优异表面外观关键因素。此法平板件高效,但空心件如烤箱腔因法拉第笼效应较难珐琅。工艺多优势:(i) 减少废料;(ii) 节省材料;(iii) 涂层厚度均匀。
珐琅干燥与烧成
湿法涂覆珐琅后干燥为关键步骤。水分占沉积质量40%-50%,烧成时可致珐琅局部收缩。得干涂层称"坯釉"。自然干燥不可取,因件可空气粉尘污染且珐琅残留水分助"鱼鳞"缺陷形成。须用干燥箱/炉70-120℃。红外或对流干燥是备烧最安全方式。
珐琅烧成通常780-850℃,远高于珐琅软化温度(500-600℃)。可箱炉或隧道连续炉。烧成时间温度视钢厚和珐琅类型。氧化气氛烧成。
箱炉用于短批次小件。隧道炉直线、U型、L型适合长批次。分预热、烧成、冷却三区,允许受控升降温。件排托架经传送带悬挂通过。炉口风封防热损失。炉主要电/气辐射管。加热元件布炉壁底。热能辐射对流传件。
珐琅-钢附着机制
珐琅对未涂层钢附着通过烧成冷却周期化学反应实现。过程可分四阶段。
第一阶段至550℃:空气中水分和O2渗透多孔珐琅氧化钢中Fe。在珐琅/钢界面形成氧化铁层。水分解原子H2扩散入钢,复合分子H2填充钢孔隙。H2在钢中溶解度随温度升高。
第二阶段550-830℃:珐琅软化熔融成半透层。减少与炉气氛气体交换。珐琅/钢界面氧化铁被珐琅溶解。
第三阶段~830℃:珐琅/钢界面氧化铁层、珐琅中金属氧化物、钢中C间发生化学氧化还原反应。Fe-Co合金在珐琅/钢界面析出。此为珐琅-钢附着核心。钢粗糙度促进附着。溶解O2与钢中C复合释放气态CO/CO2。释放强度须监控。钢中H2量达最大。
第四阶段冷却:珐琅固化停止气体交换。温度降H2在钢中溶解度降。钢过饱和H2在珐琅涂层下积聚。界面过量H2致"鱼鳞"缺陷。
珐琅涂层缺陷
导致珐琅涂层材料生产质量标准拒收的缺陷称珐琅缺陷。可为玻璃状涂层紧密度或结构局部限制性中断。珐琅涂层讨论中,修复/回收缺陷珐琅涂层很难。缺陷形成常归因于多不利参数组合,导致几乎无限个别故障,但常一因素主导典型缺陷类型。故按基材和涂覆工艺分类如下。
鱼鳞
钢相关缺陷,底釉或面釉半月形裂纹,烧成后立即或数小时/天出现。典型直径1-5mm单独出现。缺陷源于H2扩散穿过钢入珐琅层。仅双面珐琅件发生。烧成时钢表面按Fe + H2O = FeO + H2反应生成H2。H2原子形式溶解,冷却后在钢中以过饱和溶液残留。H2在钢/珐琅相界重组分子,建高达200 kg/cm²压力致鳞片。
附着不良
珐琅涂层附着用两基本机制解释:(i) 化学理论,(ii) 机械理论。化学理论指相界区需实现键类型连续转移:从基体金属键经氧化物附着层至珐琅层离子键。机械理论定义良好附着前提为界面粗糙化致珐琅紧密机械咬合钢表面。珐琅涂层附着可通过机械变形破坏确定。珐琅附着不良为严重质量问题,损外观可致钢/珐琅复合体快速破坏。附着不良来源多异:非适用钢级、差预处理、低钴/镍氧化物珐琅、欠/过烧。
气泡
烧成珐琅中空洞,直径至1mm,可完好存珐琅面,也可炸开留漏斗状凹陷。常见原因称再沸或C沸:烧成局部强气体产生,气体含H2和CO。酸洗残留经(气态)分解产物可致珐琅和钢剧烈沸腾。因H2扩散,杂质也可观察钢板对面。密封件中密封环或畸形把手顽固酸洗酸残留常见气泡。
杂质
底釉珐琅杂质范围:钢板污染至氧化皮沉积。常难耗时寻源,因杂质可珐琅工艺所有步骤引入。最常见:(i) 切割焊接细铁粒;(ii) 预处理剂残留;(iii) 磨削/磨球粗粒(白点);(iv) 粗(未磨)磨削添加剂;(v) 面釉粉尘;(vi) 烧成工具氧化皮沉积。
烧穿
珐琅涂层局部氧化铁喷发。主因:珐琅太薄或耐火磨削添加剂不足。前者情况,未溶解底釉中过量氧化铁从相界穿透至表面。
珐琅钢性能
珐琅钢具多实用性能,主要源珐琅玻璃质本质。珐琅化学成分随最终用途异以全满足要求特性。性能如下。
珐琅附着力
珐琅须附着钢基体确保珐琅钢具各最终用途所需性能。附着力经冲击测定:半球冲头落1.5kg重物于冲头从钢基体厚度适当高度变形珐琅板样品。按参考照片比较确定附着等级。赋值1(极好附着)至5(极差附着)。
耐腐蚀性
珐琅为钢提供卓越耐腐蚀性,甚至高温下。珐琅表面无孔故对所有液体不渗透。冷轧或铝镀钢基体珐琅件盐雾测试显示:珐琅件耐盐雾500+小时无红锈迹象。瓷釉协会测试显示:珐琅板30年无钢基体腐蚀迹象。
珐琅耐化学性
珐琅化学性能可定制用环境。珐琅对化学品(酸、碱、洗涤剂、有机溶液)有极好抵抗力。珐琅钢对大气侵蚀极强抵抗。故雨水、大气污染(二氧化硫、一氧化氮)、盐雾沿海大气、紫外(UV)辐射、骤变温度不导致珐琅表面外观、颜色、光泽变化。
表面机械强度
像玻璃,珐琅钢表面极硬,意极耐划伤、磨损、冲击、磨损。珐琅钢硬度莫氏5-7级。表面硬度优势:极耐磨。磨损阻力经摩擦测试测定。
高低温稳定性
因玻璃质本质,珐琅表面具卓越温度稳定性。部分配要求~450-500℃操作温度。珐琅钢可受-60℃无珐琅不利影响。
耐热冲击性
珐琅涂层耐>100℃宽温差无损伤。故可用此类变化应用。
防火性
火焰或任何热源不损伤珐琅表面。长时间暴露热珐琅涂层不产生有毒烟雾。珐琅板防火等级A1。
卫生易清洁
珐琅钢光滑硬玻璃质表面无孔隙裂纹。防细菌生长和粉尘积累。故可用敏感区域。珐琅钢为食品级材料不散发气味。珐琅表面极易清洁。珐琅光滑密封表面及纯矿物成分意味商用溶剂可清洁用,使清洁更容易廉价。
色彩稳定性
珐琅钢近无限色彩、图案、纹理,光/半哑/哑光饰面。可极高精度丝网印刷复现任何图像:标识、海报、艺术品、照片。高温工艺下图像寿命等同珐琅板寿命。因颜料为矿物颜料,随时间显示显著稳定性。特点:不敏感UV辐射。
珐琅钢用途
珐琅钢可室内外应用。珐琅钢民用:(i) 卫生洁具,(ii) 电热水器,(iii) 家电炊具。
珐琅钢实为唯一能承受家电众多应力材料,特别是烹饪应用。故因其多实用性能成特定应用不可或缺无可匹敌。部分实用性能:(i) 更耐划伤磨损;(ii) 珐琅钢不吸留气味故不传递;(iii) 耐厨房常用产品,酸碱均耐;(iv) 优异耐腐蚀;(v) 防火耐高温;(vi) 食品接触安全防细菌生长;(vii) 耐蒸汽极强,宜蒸汽烹饪法;(viii) 卓越美学品质。
珐琅钢建筑多应用。可作建筑/隧道饰面、公共场所内部(火车/地铁站、机场、其他建筑)墙面、吊顶、隔断、电梯。珐琅钢也是洁净室装修卓越材料。
珐琅钢是室外应用理想方案,因耐候耐UV辐射,装饰范围近无限。珐琅板特别适合隔墙或包覆传统砖石建筑。预制匹配建筑精确尺寸。面板可任何天气安装。
隧道衬里推荐用珐琅钢,因使清洁更容易廉价、确保更好照明、改善防火。
珐琅钢装修公共场所极受欢迎。阻燃、防破坏、易维护、装饰近无限,作墙面、天花、隔断、轿厢理想。因无菌不受潮影响,也是医院、洁净室、卫生系统完美方案。
珐琅钢工业重要应用,甚至最腐蚀大气如化工、农食工业。耐化学和发酵使其成筒仓、化学反应器、干燥器、闭式罐、水处理厂储罐系统优秀衬里。因耐高温和热反射性能,可用柱和换热器。耐燃烧气体腐蚀使其成烟道衬里和排气歧管优秀材料。
珐琅钢是室内外标识通讯面板理想方案。表面不受城市污染、天气、UV辐射损害。防火且提供丰富装饰可能,使其成最复杂图形创作最佳材料。
制造工艺
- 钢丝绒:历史沿革、生产工艺与安全启示
- 钢管:类型、历史与现代制造
- 剪刀工艺:从古代弹簧剪到现代精密工具
- 浴缸演变:从古代沐浴到现代制造
- 模具钢材料等级选择指南:实现最优性能的关键决策
- 什么是A2钢?工业与木工通用的高性价比工具钢牌号
- EN 10326 S550GD 冷轧结构钢:高强度热浸镀层钢材
- EN 10326 S250GD 冷轧结构钢:高强度热浸镀层选项
- EN 10326 S280GD 冷轧钢:高强度结构钢热浸镀层
- EN 10326 S320GD 冷轧结构钢:高强度多镀层选项
- EN 10326 S350GD 冷轧结构钢:高强度非合金钢
- EN 10326 S220GD 冷轧结构钢 – 高强度耐腐蚀热浸镀层钢级