


熔结环氧涂层(FBE):钢材终极防腐保护方案
熔结环氧涂层(FBE)概述
熔结环氧(FBE)涂层是一种无需底漆、单组分、热固化、粉末状的热固性环氧涂层,专为钢材基体提供最大程度的防腐保护而设计。它是一种固化极快、热固性的防护粉末涂层,利用热量使涂层材料熔融并附着于钢材表面。FBE 基于特选环氧树脂和固化剂配制而成,旨在满足钢材防腐涂层的相关规范要求。热固化 FBE 涂层为 100% 固含量的热固性材料,通过热激发的化学反应与金属表面形成高强度结合。FBE 涂层可采用流化床法、静电喷涂法或气流喷涂法施工。
应用领域与历史
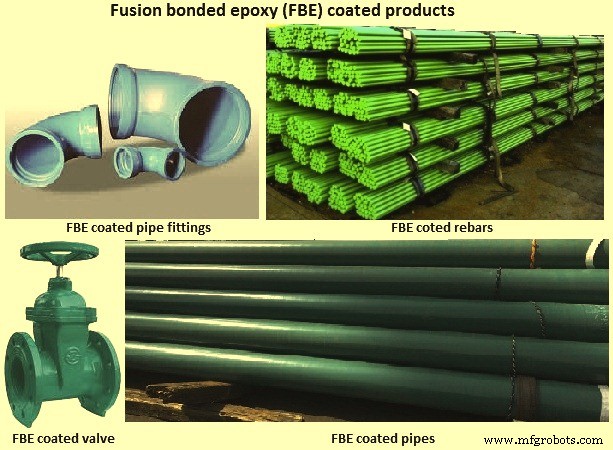
FBE 涂层广泛用于输送石油、天然气、浆液和水的钢管、管件、泵及阀门的涂覆。典型 FBE 涂层产品如图 1 所示。自 20 世纪 60 年代起,FBE 涂层即用于地下管道,拥有良好的地下管道应用记录。此外,它还用于桥梁、道路和建筑施工中钢筋的涂覆,以防止嵌入混凝土后的腐蚀。
FBE 涂层的特性与优势
- 恶劣环境下的卓越防腐性能
- 快速固化带来的高施工效率
- 无流挂、无冷流、储存期不软化,可长期储存
- 重量轻
- 优异的耐化学性
- 环保无 VOC(挥发性有机化合物)
- 抗阴极剥离
- 高附着力和韧性
- 易于修补
FBE 涂层体系与材料组成
FBE 涂层体系是一种热激活、化学固化的涂层体系,施工于预热的钢材表面。典型配方包含环氧树脂、固化剂、催化剂、促进剂、增强颜料以及调节流动性和稳定性的控制剂。树脂类别为环氧型。渗透性、硬度、颜色、厚度、抗刻痕等特性均由这些成分控制。标准涂层厚度范围为 250–500 微米,可根据服役条件调整。熔融粉末在施工后几秒内固化成固体涂层。FBE 涂层通常与阴极保护配合使用,剥离区域的钢材由阴极保护提供保护。
FBE 涂层材料原理
FBE 属于热固性聚合物涂层。“熔结环氧”得名于树脂交联及其独特的施工方式,区别于传统涂料。干粉状态下树脂与固化剂在常温储存条件下不反应。典型施工温度 180–250°C 时,粉末熔融成液态,润湿并流平于钢材表面,随即在热量辅助下通过化学交联固化成固体涂层,此过程称为熔结。该化学交联反应不可逆,固化后无法恢复原状,进一步加热也不熔融,故属热固性涂层。
新技术不断开发以优化 FBE 性能。化学计量比需通过固化基团与环氧基团的平衡控制。例如增加固化剂可降低交联密度、提高柔韧性,但会降低耐化学性。冲击阻力或硬度取决于交联密度,低分子量固化剂可形成紧密交联结构以提高密度。添加非反应性稀释剂会干扰结构,赋予产品更多柔韧性但降低韧性。
附着力机制
- 机械附着:源于钢材基体粗糙度(峰谷结构),将圆形轮廓改为角形并增加谷深可改善此类附着。
- 极性附着:钢材基体与环氧涂层间的氢键作用。
- 化学键:钢材基体和环氧树脂上的基团通过共享电子形成,最强且对附着贡献最大。氮、氧等基团可与铁、硅结合。
FBE 涂层的防腐机理
FBE 涂层通过两种方式减少钢材在电解质环境中的腐蚀:(1) 作为物理屏障层阻止有害物质渗入;(2) 作为缓蚀剂储库,帮助钢材表面抵抗氯离子等侵蚀性物质的攻击。FBE 提供物理屏障,隔绝水分、氧气和氯离子;作为介电涂层,阻碍金属与电解质间的电子/离子流动,从而阻断阳极与阴极间的电荷转移。防腐效果取决于涂层对水、氧、氯及其他侵蚀性元素的屏障能力,关键性能包括对钢材的附着力和润湿能力。附着力下降会加速分层过程。
FBE 涂层施工工艺控制要点
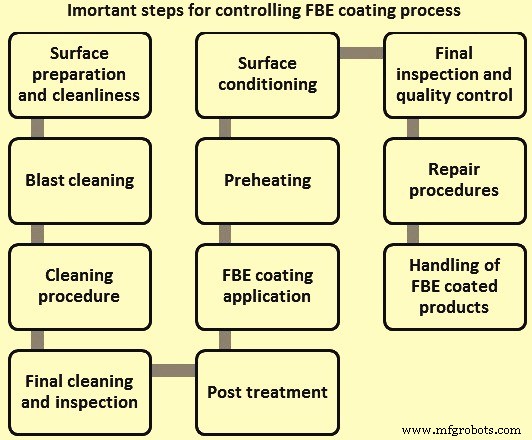
FBE 涂层工艺的关键控制步骤(图 2)包括:(1) 表面处理与清洁度,(2) 喷砂清理,(3) 清理程序,(4) 最终清理与检查,(5) 表面调节,(6) 预热,(7) FBE 涂层施工,(8) 后处理,(9) 最终检验与质量控制,(10) 修补程序,(11) FBE 涂层产品搬运。表面处理步骤 (1)–(5) 总耗时应最小化,避免表面形成氧化物。任何形式的氧化均不可接受,视觉发现氧化物需重复表面处理。
表面处理与清洁度
喷砂前对钢材表面的清洁准备直接影响最终涂层质量。预清洁基本要素:(1) 去除表面污染物,(2) 松动轧制氧化皮(新轧钢材),(3) 去除霜冻和水分。钢材在运输、搬运、储存中可能受盐分、油脂、油污等污染,必须在首道喷砂前彻底清除,否则会污染磨料导致后续涂层性能不佳。深层嵌入的盐分和有机污染物若不清除会导致附着失效和成膜问题,需用溶剂清洗、洗涤剂清洗或蒸汽清洗去除,不得留下影响附着的残留物。喷砂前预热钢材至露点温度以上 5°C 为宜。
喷砂清理
目的:获得清洁表面,角形轮廓,平均轮廓深度 50–100 μm,达到“近白级”清洁度。最有效采用离心式喷砂设备配钢砂磨料。磨料残留用压缩空气清除。钢砂硬度 50–60 HRC,粒度分布需持续筛分控制。为保持表面一致性,应频繁少量添加新磨料维持稳定工作混合料,避免大量间歇添加。
清理程序
双喷砂室可第一室用钢丸预清理、第二室用钢砂精清理,不宜混用。单喷砂装置宜仅用钢砂。第一步建立基本清洁度,暴露材料缺陷(毛刺、层状、结疤、刻痕等),用盘磨等修复,严重缺陷材料应报废。第二步用钢砂轻喷达到最终清洁度和锚纹。离心轮需功率足够且定位正确。磨料质量优良并定期补充。
最终清理与检查
喷砂后施涂前仔细检查金属缺陷(结疤、毛刺、刻痕、层状)。清除所有磨料粉尘(真空或风刀),定期用透明胶带压贴法检查清洁度。必须达到要求的角形锚纹,不得有因过度喷砂、磨料错误或离心轮定位不当造成的“切底”。所有 FBE 作业要求“近白级”喷砂质量,熟练操作员可通过视觉标准识别。
表面调节
有时需对钢材表面进行化学预处理,以去除残留可溶性盐。副作用是清洗粉尘残留。稀磷酸水溶液效果良好。关键是处理后必须立即用反渗透(RO)水或去离子水彻底冲洗去除残酸。若钢材在涂装厂加工前曾在氯离子或硫酸盐存在下受腐蚀(如沿海存放、SO₂/CO₂ 大气、海运),必须酸洗。铁氰化钾或菲罗啉测试可检测亚铁盐,阳性钢材需专门处理。额外性能提升可在最终预热前用铬酸盐溶液处理洁净钢面,均匀涂布后用橡胶刮刀或刷子展开,废料按规定收集处置。
预热
正确加热钢材是 FBE 成功施工的关键步骤。钢材必须达到涂料供应商推荐的施工温度以获最佳性能。预热温度随材料等级变化,金属温度不得超过 275°C 以免造成冶金或表面缺陷。表面强烈发蓝或变暗提示过热。高强钢对最高加热温度有进一步限制。可接受热源:(1) 燃气辐射热,(2) 燃气直焰,(3) 电感应加热。燃气系统须调整良好,避免不完全燃烧产物沉积钢面。炉内气氛不得污染洁净钢面。感应加热需选用适当频率确保深层加热,避免剧烈表皮加热,厚钢材通常需多个感应线圈稳定加热。钢材均匀温度须维持在规定水平,涂层室入口处温度受控。温度条(Tempilstiks)最常用,经验丰富操作员使用效果好。红外测温仪亦可但需定期校准。
FBE 涂层施工
静电喷涂配喷枪为最佳施工方式。需使用流化粉末供料和合适回收系统。喷枪数量视膜厚和工件尺寸而定。喷枪设置得当时粉末室过喷粉较少。关键点:(1) 钢材在涂层室全程可靠接地,(2) 保持喷涂粉末适当电荷(通常 50–100 kV),(3) 喷枪在涂层室内合理定位以获均匀沉积。喷枪距钢面 125–250 mm,起始设 200 mm,再按膜厚、工件尺寸、线速调整。输粉管内径 ≥12 mm,长度尽可能短,弯头最少,避免重力影响粉末流动。堵枪常因喷枪离热面太近或半固化过喷粉进入扩散器,合理设计扩散器可减少问题。最佳喷枪位置在旋转钢材侧面,钢面向上移动,可最小化辐射热影响和堵枪。沉积速率调整为稳定堆积所需膜厚,不淹没工件。需测试给定工件尺寸和速度下的必要粉末输送量,以确定沉积效率和设备设置有效性。涂层室及配套系统用气必须干燥洁净,湿气导致沉积问题和气孔、针孔等缺陷;油污污染除造成涂层缺陷外,还是冲击熔融的主要原因,导致系统堵塞和喷涂图案异常。过高沉积速率也会造成过多气孔。过高静电电荷会引起反电离和膜病。定位不良导致螺旋条纹。回收系统宜用 60 目或 80 目筛网除大颗粒;新粉筛分宜用 50 或 60 目。粉末供料系统应装磁选器除金属杂质。涂层室须配备火灾爆炸检测系统。
后处理
为获得最佳力学和防护性能,涂层完全固化后进行淬火。最短淬火时间取决于预热温度和工件尺寸。传送轮润湿以减少“痕迹”。
最终检验与质量控制
详尽检验并与其他工序协调是优质涂层的保证。检验应视为过程控制一环,而非单纯的合格/拒收决策点。各工序做对,优质涂层自然形成。施工期间常规质控测试:膜厚、检漏、固化度。固化度通常用 MEK 擦拭测试(溶剂擦拭抗性测试)快速在线评估,再用 DSC(差示扫描量热仪)测玻璃化转变温度确认。长期测试定期进行:(1) 热水浸泡,(2) 冲击测试,(3) 阴极剥离测试,(4) 柔韧性测试。
修补程序
检验发现的所有涂层缺陷均需修补。露底钢材用双组分 100% 固含环氧修补料修复,禁用热塑性补丁棒。针孔(直径 <1 mm)无需额外表面处理,清洁去除污垢和破损/剥离涂层,原涂层边缘向外打磨 15–25 mm 并擦净灰尘后涂补丁。大漏点(最大 80 mm)需钢材表面处理,露底金属除去锈蚀产物、盐分、污垢等(喷砂或其他方法),FBE 涂层边缘向外打磨 15–25 mm 除尘后按供应商建议施涂补丁,最小厚度 0.65 mm,与完好涂层重叠 ≥25 mm。新修补区按供应商规范完全固化后方可搬运。固化后目检并用细黄铜丝电极(≥4000 V/mm)检漏,刀提法测附着力。湿海绵检漏仪按供应商参数设置亦可。修补材料必须无漏点且刀提不剥离。
FBE 涂层产品搬运
堆放、装载、运输、排管、下放过程中必须小心搬运,避免机械损伤。所有吊具、钩、夹、叉、支架、滑道等接触件须设计维护良好,防止损伤材料或涂层。基本要求:(1) 所有接触点加垫,吊装用负载分散梁;(2) 堆放时用隔离垫;(3) 涂层钢材只许吊装不许拖拽;(4) 避免材料端部撞击。
FBE 涂层的优缺点
优点
- 流水线施工,质量控制更好
- 涂层厚度均匀
- 与钢材结合力强,附着性能优异
- 柔韧性好,钢材弯曲成型时涂层不损伤
- 作为电化学电池绝缘体,提供屏障保护,阻止氯离子渗透
- 各标准有完善的验收标准
- FBE 涂层钢筋为钢材提供极有效的防腐保护
缺点
- 钢筋用 FBE 涂层降低钢筋与混凝土粘结强度
- 工厂化生产需钢材二次搬运运输
- 涂层材料搬运需极度小心避免损伤
- 性能高度依赖涂层最小缺陷,修补不总是有效
- 严酷环境下微小损伤可引发腐蚀,无阴极保护时在损伤区形成腐蚀电池导致先剥离后锈蚀
- 作为屏障型涂层,针孔易导致局部点蚀
- 长期日照致 FBE 材料降解
- FBE 涂层钢筋一般耐碱性差
制造工艺
- 钢丝绒:历史沿革、生产工艺与安全启示
- 钢管:类型、历史与现代制造
- 剪刀工艺:从古代弹簧剪到现代精密工具
- 浴缸演变:从古代沐浴到现代制造
- 从古老纤维到现代制造:安全别针全解析
- 模具钢材料等级选择指南:实现最优性能的关键决策
- EN 10326 S550GD 冷轧结构钢:高强度热浸镀层钢材
- EN 10326 S250GD 冷轧结构钢:高强度热浸镀层选项
- EN 10326 S280GD 冷轧钢:高强度结构钢热浸镀层
- EN 10326 S320GD 冷轧结构钢:高强度多镀层选项
- EN 10326 S350GD 冷轧结构钢:高强度非合金钢
- EN 10326 S220GD 冷轧结构钢 – 高强度耐腐蚀热浸镀层钢级