


钢材热镀锌:持久防腐的专业之选
钢材镀锌概述
钢材镀锌是指在钢材表面涂覆锌层以实现防腐保护。商业上主要的锌涂层方法有:热浸镀锌、连续镀锌、电镀锌、锌镀层、机械镀锌、锌喷涂和锌富涂料。每种方法特性独特,不仅影响适用性,还决定相对经济性和预期寿命。加工方法、与基材结合力、棱角/边缘/螺纹处保护、硬度、涂层密度和厚度在不同涂层间差异巨大。
镀锌历史可追溯至 1742 年,法国化学家 P.J. Malouin 向法兰西皇家科学院展示将铁浸入熔融锌的涂覆方法。三十年后,路易吉·伽伐尼(镀锌名字由来)发现金属间电化学过程。1829 年迈克尔·法拉第发现锌的牺牲阳极作用,1836 年法国工程师 Sorel 获早期镀锌工艺专利。1850 年英国镀锌业年用锌 10,000 吨保护钢材,1870 年美国首座镀锌厂建成。今日,镀锌几乎存在于所有使用铁或钢的主要应用和行业。热浸镀锌钢在全球无数应用中拥有验证过的成功历史。
热浸镀锌工艺特点
热浸镀锌是保护钢材最广泛使用的方法之一。通过热浸工艺施加锌涂层:将铁钢制品浸入液态锌浴获得锌涂层。锌熔点低,适合热浸涂覆钢材。因钢材完全浸入熔融锌,锌流入凹陷和难触及区域,彻底涂覆复杂形状所有区域实现防腐。施涂前清洗钢材去除油、油脂、污垢、氧化皮、锈蚀。热浸镀锌涂层用于从螺母螺栓钉子等小件到板材、管材及超大型结构件。可用锌浴尺寸和材料搬运限制可镀钢材最大尺寸。
因镀锌涉及将材料完全浸入清洗液和熔融锌,内外表面全覆盖。包括空心管状结构内部和紧固件螺纹。完全覆盖至关重要,因腐蚀在某些空心结构内部加速,环境极潮湿且冷凝水常产生。涂漆空心结构内部无防腐保护。无螺纹保护的紧固件易腐蚀,腐蚀紧固件引发结构连接完整性担忧。
镀锌工艺天然在棱角边缘产生至少与其余部位同等厚度的涂层。因铁锌反应为扩散反应,涂层晶体结构垂直于钢表面生长。涂层损伤最易发生在边缘,这正是最需要额外保护的地方。刷涂/喷涂涂层在棱角边缘天然变薄。
锌涂层与腐蚀防护机理
腐蚀可简化为钢材生产成型后趋向回归其更低、更自然能量状态(矿石)的倾向,即“熵增定律”。钢材防腐方法包括:(1) 合金化改性金属,(2) 降低环境湿度或用缓蚀剂改变环境,(3) 施加阴极/阳极电流控制电化学电位,(4) 施涂有机和金属涂层。
锌具多项特性使其成为铁钢制品在大多数环境中极适宜的防腐涂层。除在钢材与环境间建立屏障外,锌还能阴极保护基材。锌对铁钢呈阳极性,涂层受损时锌优先腐蚀保护铁钢免锈蚀。若镀锌层物理损伤,仍对暴露钢铁提供阴极保护。若底层钢铁个别区域暴露(直径 ≤6 mm),周围锌提供阴极保护直至涂层耗尽。
锌涂层卓越现场性能源于其形成致密附着腐蚀产物膜的能力,腐蚀速率远低于铁基材料(视环境慢 10–100 倍)。新鲜锌表面暴露大气时反应活跃,但薄腐蚀产物膜迅速形成,大幅降低后续腐蚀速率。
热浸镀锌的三重防腐防线
热浸镀锌为钢材提供卓越防腐保护,尤其在恶劣环境中。三重防腐机制:(1) 屏障保护,(2) 阴极保护,(3) 锌钝化膜。
屏障保护
第一道防线。如油漆,热浸镀锌层隔离钢材与环境电解质。屏障完好则钢材受保护,腐蚀不发生。屏障破损则腐蚀开始。屏障保持完整是防腐关键,两大重要性能:(1) 与基材附着力,(2) 耐磨性。锌金属紧密结合、不渗透,是极佳屏障涂层。油漆等通常有针孔,易被元素渗透导致漏膜腐蚀快速蔓延。
阴极保护
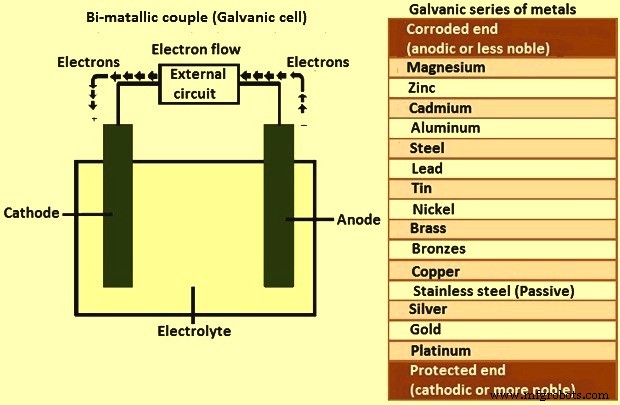
除屏障保护外,热浸镀锌还阴极保护钢材,即锌优先腐蚀保护底层基材钢。金属电化学序列(图 1)按海水(电解质)中电化学活性排列金属。此排列决定两金属构成电化学电池时哪个为阳极/阴极(图 1)。序列靠上金属对靠下金属呈阳极性,即相连时提供阴极/牺牲保护。故锌保护钢。事实上,阴极保护确保即使镀锌层损伤露出裸钢(直径 ≤6 mm),周围锌耗尽前腐蚀不开始。
电化学腐蚀电池(图 1)需四要素:(1) 阳极——发生阳极反应产生电子、材料腐蚀的电极;(2) 阴极——接收电子、免受腐蚀保护的电极;(3) 电解质——传导离子电流的导体,包括酸碱盐水溶液;(4) 回路路径——连接阳极阴极的金属通路,常为底层金属。四要素缺一不可,移除任一停止电流腐蚀不发生。替换阳极/阴极金属可反转电流方向,改变哪个电极腐蚀。
锌钝化膜
热浸镀锌钢长效防腐的最后因素是锌钝化膜的形成。锌钝化膜是钢表面锌腐蚀副产物的形成。锌像所有金属一样暴露大气开始腐蚀。镀锌层暴露于水分和自由流动空气中,腐蚀副产物自然在涂层表面形成。这些副产物(氧化锌、氢氧化锌、碳酸锌)在环境自然干湿循环中形成。锌钝化膜完全发育后,将锌腐蚀速率降至同环境下钢材的 1/30 左右,并作为热浸镀锌层额外的致密不渗透被动屏障。
镀锌工艺流程
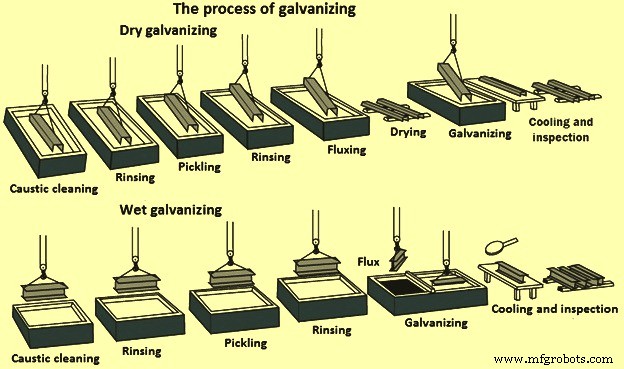
镀锌工艺(图 2)包含三基本步骤:(1) 表面处理,(2) 镀锌,(3) 检验。
表面处理
表面处理是任何涂层施用最关键步骤。大多数情况下,不正确或不充分的表面处理是涂层在预期寿命前失效的主因。镀锌工艺表面处理步骤自带质控手段:锌根本不与不完全清洁的钢表面发生冶金反应。表面任何失效或不足在钢材从熔融锌中提出时立现——不洁净区域保持未涂覆,需立即采取纠正措施。
镀锌表面处理典型三阶段:(1) 碱洗,(2) 酸洗,(3) 助焊剂处理。碱洗阶段用热碱溶液去除金属表面油污、油脂、污垢等有机污染物。环氧、乙烯基、沥青、油漆、焊渣须镀锌前用砂/砂喷射等机械方法清除。酸洗阶段用稀热硫酸或常温盐酸去除氧化皮和锈蚀。表面处理也可用磨料清理替代或配合化学清洗。磨料清理是用气流或高速旋转轮将金属丸/砂抛射钢材表面。
第三阶段助焊剂处理是镀锌前最后表面处理。助焊剂去除氧化物并防止镀锌前金属表面再氧化。助焊剂施用法取决于镀锌操作采用湿法还是干法(图 2)。干法镀锌:钢铁浸入/预助焊剂水溶液(氯化锌铵),干燥后浸入熔融锌。湿法镀锌:熔融锌表面浮覆液态氯化锌铵层,待镀铁钢通过助焊剂层进入熔融锌。
镀锌
此步骤将材料完全浸入含 ≥98% 纯熔融锌的锌浴。浴液化学成分须符合国家/国际标准规范。浴温维持 ~450–460°C。制件浸入浴中直至达到浴温。锌与钢表面铁反应形成锌-铁金属间合金层。制件缓慢提出,通过排放、振动和/或离心去除多余锌。
形成锌-铁合金层的冶金反应在制件提出浴后继续,只要制件接近浴温。制件提出后立即水冷或风冷。因镀锌涉及整体浸没,是完全工艺——所有表面均涂覆。镀锌为空心结构提供内外双重保护。
影响镀锌层厚度和外观因素:(1) 钢材化学成分,(2) 钢材表面状况,(3) 镀锌前钢材冷加工,(4) 浸锌时间,(5) 提升速度,(6) 冷却速度。
镀锌在厂内进行,不受天气湿度条件限制。大多数刷/喷涂涂层依赖适宜天气湿度正确施用,这种对大气条件依赖常转化为昂贵工期延误。
检验
镀锌后重点审查热浸镀锌层两性能:涂层厚度和外观。多种简单物理/实验室测试可测定厚度、均匀性、附着力和外观。产品按国家国际标准镀锌。标准涵盖从各类镀锌件最小涂层厚度要求到工艺用锌成分的一切内容。
镀锌件检验过程简单快捷,需最少劳动力。这很重要,因许多刷/喷涂涂层为保证质量所需检验高度劳动密集且用昂贵熟练劳动力。
涂层厚度通常用磁性测厚仪测试。最小涂层厚度和取样要求通常在国家国际标准中。标准也提供基于总批量的测量样本数指南。
最准确且易操作的测厚仪是电子磁性测厚仪。单个样本读数不得低于要求涂层等级的一个等级,平均值须等于或高于要求涂层等级。
附着力测试通常不在标准中,但可用结实小刀测试。若用力按压镀锌层无法刮除,则附着力合格。
镀锌层物理质量
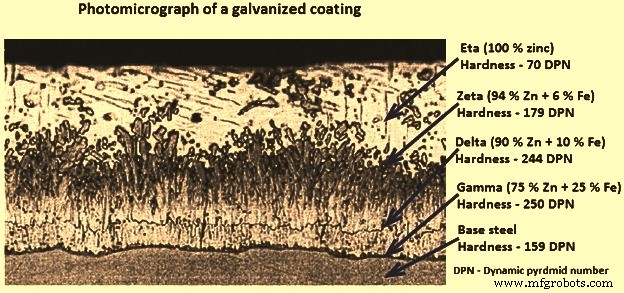
镀锌层物理质量取决于冶金结合。镀锌形成冶金结合,将锌与底层钢铁结合,创造作为金属本身一部分的屏障。镀锌时熔融锌与钢中铁反应形成一系列锌-铁合金层。图 3 为镀锌钢涂层横截面显微照片,显示典型涂层微观结构:三合金层外加一层纯金属锌。镀锌层对底层钢附着力达 250 kg/cm² 量级。其他涂层通常最佳附着力仅 20–45 kg/cm²。
镀锌层在钢表面形成是冶金反应,锌与钢结合形成一系列硬质金属间层,最外层典型为 100% 锌(η 层)。显微照片(图 3)为镀锌钢涂层横截面。钢表面上第一锌-铁合金层为 γ 层,含 ~75% Zn、25% Fe。下一层 δ 层含 ~90% Zn、10% Fe。第三层 ζ 层含 ~94% Zn、6% Fe。最后层(η 层)随材料提出锌浴形成,成分与锌浴化学成分相同,即纯锌。显微照片可见 γ、δ、ζ 三层占镀锌层总厚 ~60%,η 层占其余。
图 3 中每层名称下标注其硬度,用“金刚石金字塔数”(DPN)表示。DPN 为硬度渐进度量,数值越大硬度越高。典型 γ、δ、ζ 层硬度高于底层钢。这些层硬度提供对磨损损伤的卓越保护。η 层具延展性,赋予涂层抗冲击性。硬度、延展性、附着力结合,使镀锌层对运输/工地粗暴搬运及服役期损伤提供无与伦比保护。镀锌层韧性极重要,因屏障保护依赖涂层完整性。正确施用的镀锌层不渗透。
钢与熔融锌在镀锌浴中反应时,两因素主导涂层生长。镀锌层厚度主要由钢厚度和钢化学成分决定。这对两原因重要:(1) 通常锌层越厚,防腐保护越久;(2) 过厚涂层附着力和结合力可能低于正常厚度涂层。
适合镀锌的钢材
大多数钢材可满意热浸镀锌。但钢中活性元素如硅、磷影响热浸镀锌工艺。适当选择钢材成分可获得外观、厚度、光滑度更一致的涂层质量。钢材前期历史(如热轧/冷轧)也影响其与锌熔体反应。美观重要或有特定涂层厚度/表面光滑度要求时,镀锌前需特别关注钢材选择。
钢材化学成分,特别是硅、磷、锰、碳含量影响涂层特性。硅对镀锌层生长影响深远。磷和锰也增加钢活性,结合特定硅水平也可产生较厚哑光灰色涂层。碳、硫、锰含量对镀锌层厚度可能有轻微影响。
钢材化学成分至关重要。钢中硅、磷含量强烈影响镀锌层厚度和外观。钢中硅 ≥0.04% 或磷 ≥0.05% 通常导致以锌-铁合金为主的厚涂层。为获最高质量镀锌层,硅含量应 <0.04% 或 0.15%–0.23% 之间。超出此范围的钢材视为活性钢,虽可镀锌且通常产生可接受涂层,但常形成较厚涂层,预期外观较暗。
硅磷对钢活性影响
炼钢时加硅或铝脱氧,称镇静钢。硅含量影响热浸镀锌反应,拟镀锌钢材硅含量始终需考虑。铝镇静钢适合镀锌,硅含量低 <0.03%。硅镇静钢硅含量 >0.14% 镀锌效果也好,但涂层比铝镇静钢厚。磷含量也影响活性,特别是冷轧钢。钢中其他合金元素对涂层无重大影响。
桑德林范围
镀锌术语中,硅+磷含量 0.03%–0.14% 范围钢材称“桑德林钢”。此类钢应避免或用特殊镀锌浴。常规锌浴中此钢与锌反应极强,涂层变厚不规则,附着常差。最外层合金层 ζ 相晶体以细小薄片生长,熔融锌快速在晶粒间扩散,涂层生长极快。若无合适合金添加锌浴,此类钢应避免热浸镀锌。
研究表明桑德林范围下限比早期建议更低。磷含量对冷轧钢活性影响大。研究给出建议:
- 外观极重要(如建筑应用),冷轧钢推荐表达式:Si <0.03% 且 Si + 2.5×P <0.04%。
- 热轧钢硅含量更关键,磷重要性较低,推荐:Si <0.02% 且 Si + 2.5×P <0.09%。
- 大多数情况下,Si+P <0.03% 足够,冷热轧条件下均给可接受表面光洁度。
铝镇静钢
铝镇静钢也含低硅,对活性重要。近年超低硅(<0.01%)且铝 >0.035% 的铝镇静钢更常见。此类钢切割成形性能佳。但低硅配合高铝使锌层比热浸镀锌标准规定更薄。
若用镍合金锌浴(今常见,因镍被认为增添多项正面特性),活性进一步降低,涂层更薄。此类钢标准偏差可由客户与镀锌商商定。若偏差不可接受,此类钢镀锌前必须喷砂处理。
涂层外观
低硅/磷钢热浸镀锌得浅色光亮锌层。户外环境随时间表面色变暗淡浅灰。硅 0.15%–0.22%–0.23% 通常得浅色光亮涂层。硅 ~0.25% 可给灰色表面或原本亮面上灰色网纹。用镍合金锌浴,锌铁反应减弱,涂层通常亮至 0.22% Si。较高硅含量(>0.25%)通常得暗灰涂层,随硅增加颜色加深。深灰色仅为美观效果,防腐保护同或更好(涂层厚度同)。深灰涂层常比亮涂层厚,因高活性导致较粗糙,故防腐更久。涂层颜色由外表面混合在纯锌中的铁锌晶体比例决定。表面越亮,铁锌含量越高,表面越暗。
高铁含量锌涂层腐蚀时铁释放氧化,可致表面红褐变色。铁锌涂层腐蚀部分越大,红褐色越重。故表面红褐变色不代表锌层消失。
最外层纯金属锌且浅色外观的锌涂层,纯锌层腐蚀殆尽后也可出现红褐变色。此时形成红褐变色时间较长,取决于纯锌层厚度。Si+P >0.03% 钢材纯锌含量通常占总涂层厚 30%–50%。
连续镀锌工艺
连续热浸涂层工艺是广泛使用的方法,始于 20 世纪 60 年代,用于钢板、钢带、钢丝镀锌。熔融涂层在连续工艺中施于钢表面。钢带以连续带材形式通过熔融锌浴,速度达 200 m/min。钢板厚度 0.25–4.30 mm,宽度至 1830 mm。
连续热浸涂层工艺始于清洗单元,典型用碱性液体配合刷洗、冲洗、干燥。然后钢进入加热/退火炉软化并赋予所需强度成形性。退火炉中钢在氢氮还原性气氛中维持,去除钢表面可能氧化物。炉出口端经真空室“鼻部”与熔融涂层浴连接,防止加热钢产品再氧化。浴中钢产品绕沉没辊与熔融金属反应形成结合涂层,然后垂直方向提出。产品离浴后高压空气吹除多余熔融锌形成严格控制涂层厚度。然后钢冷却使金属在钢表面固化,在钢接触另一辊前完成以免转移或损伤涂层。
钢板热浸工艺今日用于生产七种不同热浸涂层产品:镀锌(锌)、锌铁合金(90%–92% Zn、8%–10% Fe 合金)、两种锌铝合金(55% Al+45% Zn 合金、95% Zn+5% Al 合金)、两种铝基合金(100% Al、89%–95% Al+5%–11% Si 合金)和特恩涂层(85%–97% Pb+3%–15% Sn 合金)。
制造工艺