


马口铁与镀锡工艺:钢带表面镀锡全解析
马口铁与镀锡概述
镀锡是将薄层锡(Sn)涂覆在钢板或钢带表面的工艺,产品称为马口铁。马口铁是冷轧低碳钢薄板或钢带,双面镀覆商业纯锡。它结合了钢的强度与成形性,以及锡的耐腐蚀性、可焊性和良好外观。在此宽泛定义下,现有极其广泛的马口铁产品,可针对特定终端用途定制。
马口铁广泛用于通过焊接或焊锡制造各类罐头。其特征是具有迷人的金属光泽。通过选择基材钢板的表面光洁度,可生产各种表面粗糙度的马口铁。它们具有优异的涂装性和印刷性,使用各种清漆和油墨印刷效果极佳。通过选择合适的回火等级,可获得适合各种应用的成形性以及成形后所需强度。通过选择合适的镀锡量,可获得针对容器内容物的适当耐腐蚀性。
马口铁用于制造各类容器,如食品罐、饮料罐、工艺罐。应用不限于容器,还用于电机零件及许多其他产品。
钢基材生产与后续镀锡相互独立,理论上钢材的任何性能组合均可与任何锡涂层搭配。马口铁用钢成分受严格控制,根据选定等级及加工方式,可生产各种不同成形性(即回火类型)的产品。马口铁钢基厚度一般 0.15–0.60 mm。
镀锡厚度与表面处理
钢板可镀覆不同厚度的锡,甚至双面差异厚度(差异镀层)以适应容器内外表面的不同条件。还生产多种表面光洁度以满足多样化应用。马口铁经过特殊钝化处理以稳定表面并改善清漆附着力,并覆盖极薄油膜以改善搬运加工性能,该油与食品兼容。这种丰富的材料多样性赋予用户极大的选择灵活性,能精准选材。
马口铁与食品包装
锡在饮食中仅以微量络合 Sn²⁺ 形式存在,广泛分布于食物中。因可能引起胃肠道刺激,锡含量应尽可能低。未加工食品中通常 <1 mg/kg。罐头食品因锡板溶解形成无机锡化合物或络合物,锡含量较高。通常规定固体罐头食品锡最大限量 250 mg/kg,液体罐头食品 200 mg/kg。氯化亚锡获批作为罐头食品添加剂,限量 25 mg/kg(折锡)。
当前饮食中锡的主要来源是食品接触材料,特别是锡罐向酸性食品的释放。锡罐实为镀薄锡层的钢罐(马口铁)。内壁常有树脂基涂层。马口铁主要用于罐体、罐盖及玻璃瓶罐盖。但锡罐使用量在下降。锡也用于厨具涂层。
锡两性,与强酸强碱反应,但对近中性溶液相对惰性。氧气显著加速溶液反应。食品容器用马口铁氧化缓慢。食品中锡含量取决于:(1) 锡罐是否涂清漆,(2) 是否存在氧化剂或腐蚀加速剂,(3) 罐内食品酸度,(4) 开罐前储存时间和温度,(5) 开罐后保存时间。
锡板氧化后形成的锡离子不可避免迁移入食品,即牺牲阳极效应,保护底层钢免受食品腐蚀。锡溶解保护罐体免于穿孔,在热力灭菌和储存(典型保质期 2 年)期间保护内容物免于降解(颜色风味变化)。
无清漆罐头食品锡浓度可超 100 mg/kg,涂清漆罐头通常 <25 mg/kg。但开罐后存放无清漆罐头食品会导致锡浓度大幅上升。无清漆罐装蔬菜水果仅占总食物摄入重量小百分比,却可能贡献 85% 的总锡摄入量。清漆涂层厚度极大影响涂漆食品罐性能。
马口铁的腐蚀与用途
热浸镀锡和电镀锡在空气中表面形成氧化膜,膜较稳定,阻止进一步氧化。pH 3–10 且无络合剂时,氧化膜保护金属免受食品侵蚀。超出此 pH 范围则发生锡腐蚀。
户外暴露的锡或镀锡涂层会有腐蚀。正常室内暴露下,锡对铁、钢及其合金具有保护性。涂层不连续处(如气孔)因锡与底层钢形成电化学偶对而腐蚀,潮湿大气中尤甚。
镀锡工艺极具成本效益,因锡易得且价格远低于其他镀层金属。还提供优异可焊性及卓越防腐保护。镀锡可产生灰白色(哑光外观)或光亮金属外观。锡导电性尚可,使镀锡用于电子元件制造。锡也用于食品包装。因多重优势,锡成为航空航天、食品包装、电子、电信、珠宝制造等广泛行业镀层应用的首选金属。
镀锡过程中可能形成锡须,负面影响成品。锡有强烈形成锡须倾向。锡须是纯镀锡板表面镀锡工艺结束很久后形成的微小尖锐突起,直径 1–2 μm,长达约 3 mm。锡须会对成品马口铁造成严重损害。因锡须导电,可导致电子元件短路。虽然锡须生长确切机理尚不完全清楚,但仅发生于电镀纯锡涂层。预防措施:锡中添加至少 2% 铅,或将纯锡镀层加热至锡熔点以上。
镀锡工艺流程
马口铁本质是钢产品,即镀锡于双面的薄规格钢带。生产分两主阶段:(1) 生产具备所需尺寸和力学性能的薄低碳钢带/板,(2) 镀锡工艺。此处仅述镀锡工艺。接受镀锡的薄低碳钢带/板称为“黑板”。
大量高强度马口铁现采用双重减薄法生产。双重减薄法可生产更薄更强马口铁,提高制罐材料利用率。初次冷轧退火后,不作回火轧制,而是进行二次冷减薄(润滑条件下),减薄量 10%–50%。加工硬化赋予钢材额外强度,同时带材保留足够延展性以成形罐盖和罐身。终厚可低至 0.12 mm,典型范围 0.14–0.24 mm。可用双机架或三机架轧机,某些厂用双用途轧机既可生产双减材料也可作常规回火(皮过)轧机。双减钢显示显著方向性,晶粒方向必须标示并在最终马口铁成形操作中考虑。
进入镀锡线前,带钢通常在卷材准备线上修边检验。可装带厚测仪剔除超差或不合格黑板。焊接带钢长度生产最佳重量卷材。
黑板镀锡有两大工艺:(1) 热浸镀锡,(2) 电镀锡。
热浸镀锡工艺
将钢黑板浸入 >232°C 纯熔融锡浴中。形成涂层:先在基材与锡界面形成极薄金属间化合物层(如浸黑板形成 Fe/Sn 合金),外层为纯锡层。
待镀钢带先开卷,经彻底清洗和可选酸洗循环。全表面润湿适用助焊剂(通常标准商业产品),活化带钢表面准备镀锡。助焊剂浴后为加热锡浴,通常电阻加热锅,大产量可用感应加热锅。熔融锡保持规定温度,涂层带钢带走的能量得到补充。燃气加热系统也可用但安装复杂较不利。带速达 200 m/min。锡浴温度 250–290°C(锡熔点 ~230°C)。鉴于锡导热低,浴温管理需谨慎。锡浴下游,系统核心是刮刀/吹气单元的设计与工艺集成,决定涂层厚度及宽度/长度方向均匀性。可选配无损在线涂层测厚仪形成闭环控制确保产品质量均一。经风刀后新涂层带钢进入非接触强对流冷却区,再经涂层测厚仪卷取复卷。镀锡线停-走特殊运行模式大幅减少镀锡废料。
热浸镀锡优势:(1) 生产无废料,(2) 生产全程不使用氰化物、铅等有害物质,(3) 镀锡速度极高(数倍于电解镀),(4) 厚薄涂层同速可产,(5) 锡层厚度由计算机控制风刀系统设定,非接触工艺保证极高表面质量,(6) 热浸过程形成金属间化合物层,镀层与基材结合力强,(7) 热浸使锡晶体结构均匀、内应力最小,锡须生长风险极小。相比电镀锡:(1) 多孔性更低,(2) 延展性更好,(3) 几乎无应力,(4) 更经济,(5) 耐腐蚀性更好。缺点:涂层厚度控制精度不如电镀法,需严格公差时不宜用热浸镀锡。
电镀锡工艺
电镀中,待镀件置于含一种或多种锡盐溶液的槽中,接入电路作为阴极(负极),通常用同种金属电极作阳极(正极)。通电后,溶液中金属离子被吸引至工件表面沉积。为获平滑光亮表面,电镀板短时加热至锡熔点以上。
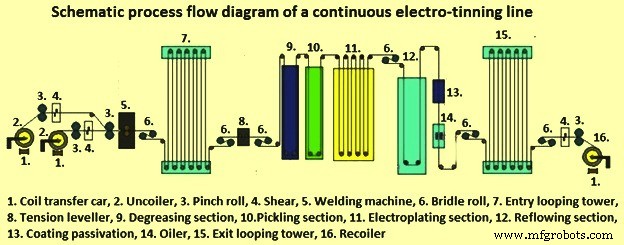
现代马口铁几乎全部采用连续电镀锡工艺生产(图 1)。电镀取代热浸的主要原因:极高的厚度控制精度,包括双面差异厚度;更高产出、更优质量、更低成本;随着镀锡技术和基材冶金改进,钢基和锡层厚度显著降低,典型镀层厚度 0.1–1.5 μm 视最终用途而定。
电解镀锡工艺选择
沉积锡的四种基本电解工艺:(1) 碱性亚锡酸盐,(2) 酸性硫酸盐,(3) 氟硼酸盐,(4) 磺酸盐。亚锡酸盐工艺基于亚锡酸钠或钾。高速镀锡用亚锡酸钾,因其溶解度远高于钠盐。为达 1600 A/m² 电流密度,配方含 210 g/L 亚锡酸钾和 22 g/L 氢氧化钾。亚锡酸钾浓度加倍可达 4000 A/m²。碱性工艺阳极效率 75%–95%,阴极效率 80%–90% 典型。
碱性工艺抛掷力优于所有镀锡工艺。无需有机添加剂,但需高温运行(70–90°C)。碱性镀锡最关键是阳极控制。若镀锡过程中锡阳极控制不当,会产生粗糙多孔沉积层。镀锡操作中阳极上须有黄绿色薄膜以确保优质镀层。
基于亚锡酸亚锡(7–50 g/L)和硫酸(50–150 g/L)的镀液,视晶粒细化/光亮体系而定,可得亮装饰沉积或哑光饰面。明胶和 β-萘酚可得半亮哑光锡饰面。多种商业有机光亮剂可从亚锡酸盐电解液得亮装饰致密沉积,通常基于脂肪族醛和芳香胺。改进版含水溶性聚乙二醇润湿剂和乙烯水溶性衍生物作主光亮剂。亮光浴比哑光工艺优势:耐腐蚀性改善、多孔性降低、抗指纹、可焊性改善及外观美观。
酸性硫酸盐工艺在 20–30°C 运行,阳极阴极效率近 100%。酸性浴不需碱性亚锡酸盐浴那样精细的阳极监控,但需有机添加剂。不过酸性浴抛掷力通常低于碱性亚锡酸盐工艺。
基于氟硼酸亚锡(75–115 g/L)和氟硼酸(50–150 g/L)的酸性工艺设计用于沉积纯哑光锡。相较亚锡酸盐,主要优势:可在更高阴极电流密度运行,达 10,000 A/m²(搅拌镀液时)。明胶和 β-萘酚作晶粒细化剂,温度 20–30°C,阳极阴极效率 ~100%。
近年基于甲烷磺酸(15%–25% 体积比)的镀锡配方获认可,因废液处理简单、无氟/硼、腐蚀性低于氟硼酸电解液。甲烷磺酸电解液类似氟硼酸浴,可容纳高金属浓度(高达 100 g/L 锡)实现高速镀锡。主要缺点:化学制造成本高。
上述所有酸性镀锡电解液从二价态(+2)沉积锡,碱性亚锡酸盐为四价(+4)。故酸性工艺沉积速度快一倍,阴极效率近 100%。酸性工艺更易控制维护,且可在常温运行。
连续电镀锡生产线工艺流程
黑板卷料上线,装入开卷机。需两开卷机连续生产。正在加工卷尾与下一卷头焊接,焊接时两卷静止。为避免焊接停机,线配循环塔或累积器,可存放不同量开卷黑板(常达 600 m)。现代电镀锡线开卷后装修边剪切带钢至正确宽度。许多线配张力/伸张矫直机,施加受控张力消除带钢扭曲变形。
连续电镀锡线清洗时间极短(1–2 秒),需高效清洗黑板带钢。利用电解辅助化学溶解轧制油残留和有机污染物。电解大电流在带钢表面产生气体,将污垢残留剥离。清洗剂通常为磷酸盐、润湿剂、乳化剂混合物的 1%–5% 水溶液,碱性(NaOH/Na₂CO₃ 基)。温度 80–90°C,电流密度 1000 A/m² 通常足够。
清洗后带钢彻底水洗,理想用热水(70°C)高压喷淋。酸洗去除氧化皮和锈层,蚀刻表面利于锡沉积。过程通常带钢先作阳极后作阴极,电流密度 500–3000 A/m²。
镀锡段可用不同电解液。镀槽为一系列垂直槽,带钢蛇形通过。镀槽通数、阳极长度、带宽决定有效镀锡面积,结合可用镀锡电流决定特定镀锡量下的最大线速。现代镀锡线速达 600 m/min 以上,典型带宽 1000–1250 mm。带钢由槽底沉降辊和顶部橡胶包覆压辊导向,收集电解液回槽。导电辊需良好导电性和低接触电阻,通常钢镀铬后镀铜制造。
每镀槽四阳极母线、四组阳极,对应带钢下行/上行两面。传统阳极用 99.9% 纯锡,宽 76 mm、厚 50 mm、长 ~1.8 m。阳极消耗中厚度减 ~70% 时更换。磨损阳极从一端取出,新阳极从另端插入,其余移位腾位。近年惰性阳极(钛镀铂或氧化铱)更普及。日本制铁首创电镀锡线用惰性阳极。此法在发生装置中用高压氧气鼓泡含纯锡珠电解液溶解锡制备新鲜电解液。惰性阳极固定平行带钢,无需频繁更换,极大减少带宽方向镀层厚度变化。可调边缘遮罩确保阳极宽度正确避免带边锡堆积。免铸造更换锡阳极,减少人力需求。
平行锡阳极替代系统也有应用。阳极桥平行带钢排列,装载常规锡阳极。阳极组靠近带钢降低初始电压。阳极溶解时增压维持给定电流。阳极减至规定厚度整组更换。该系统声称给予类似惰性阳极的锡厚度控制。
镀锡段末端有拖出控制段,基本去除带钢残留电解液以便回收。沉积锡呈白色微带金属光泽。需时经感应或电阻加热(或组合)熔融流平得亮镜面。电阻加热:高交流电经导电辊通过带钢。感应加热:带钢通过内冷铜线圈,高频电流通过,感应涡流和磁滞损耗加热带钢熔融锡层。熔融流平增强耐腐蚀性,因形成惰性锡-铁合金层。
熔融流平前,带钢用稀电解液或专有化学品助焊,防止表面缺陷。熔融锡板表面有薄锡氧化膜,不处理存储中会增长。为改善抗变色和涂漆性,对带钢施以化学或电化学钝化。最常见钝化:50–85°C 重铬酸盐或铬酸溶液(含 20 g/L 重铬酸盐)阴极处理(现少用磷酸盐或碳酸盐)。沉积铬及其水合氧化物复合层,抑制锡氧化物生长、防黄变、改善漆膜附着、减少硫化物着色。上油前马口铁须彻底干燥。用己二酸二辛酯或柠檬酸乙酰三丁酯静电喷涂上油。
质量检验:复卷前在线检验,检带厚、针孔、锡层厚度。
水平槽电镀锡工艺
另一种电镀锡工艺采用水平而非垂直镀槽。此配置配合高电流密度(6500 A/m²)使线速 >600 m/min 常见。镀槽两层,每层多达 18 槽(长 1.8 m、深 300 mm),小阳极组在导电碳托架上,带钢其上通过。阳极伸出带边 ~130 mm,托架倾斜角度跨槽宽,确保阳极渐薄时带钢-阳极表面间距恒定。每镀槽进出口及相邻槽间带钢通过一对辊,上导电辊称阴极辊。第一层镀带钢下表面,钢带翻转 180° 进入第二层镀另一面。
该体系 pH ~3,对酸性体系偏高,但不加游离酸。浴液含氯化亚锡(~35 g/L 以 Sn²⁺ 计)、氟化钠钾、氯化钠、氢氟酸钾及有机添加剂(聚烷氧化物或萘磺酸)。电解液持续循环,溢出槽端再循环。下层电解液喷淋湿润带钢顶面。镀后带钢经水洗槽、绞辊、热风干燥(均在顶部第三层)。熔融流平通常感应加热。电解液含氟硼酸亚锡(30 g/L 以 Sn²⁺ 计)、氟硼酸、硼酸(防氟硼酸根水解)及专有添加剂。声称可在更宽电流密度范围运行,线灵活性更大。早期建水平线,后期建垂直线,多达 16 镀槽,线速 640 m/min 以上。
马口铁产品规格范围
马口铁生产中钢基制造与锡涂层施涂相互独立,理论上任何锡涂层或组合均可施于任何钢基。故归类为马口铁的材料可达数千种,品种之多几乎超过任何其他薄规格板材。实际钢基厚度 0.13–0.60 mm,锡涂层 0.5–15.2 g/m²/面。国际国内标准规定各特性范围、公差及验证方法。
制造工艺
- TMT钢筋:淬火自回火工艺实现高强度与高延性的完美结合
- 烧结工艺核心影响因子深度解析:从原料特性到工艺参数的全链路管控
- FASTMET与FASTMELT:高效金属生产的先进炼铁技术
- 马口铁与镀铬钢生产:高品质镀层钢板制造工艺详解
- 铁矿球团生产工艺与关键技术详解
- 钢丝/钢棒拉拔工艺精解:原理、设备、模具力学与缺陷控制
- Circored与Circofer工艺:基于流化床的高效铁矿石细粉直接还原技术
- 精密平面磨削服务:微米级平面度与表面质量的专业交付
- CNC 铣床与工艺:精密与自动化的融合
- 热轧与冷轧深度对比:金属成形工艺核心差异
- 精通机加工:工艺、刀具、应用全解析
- 制造工艺全景:定义、四大类工艺与车间核心要素