


高强度钢筋:生产工艺与关键性能详解
过去几十年里,钢筋混凝土建筑普遍采用屈服强度为 415 MPa(415 N/mm²)的钢筋用于大多数梁、桁架和柱,偶尔会用 500 MPa 级钢筋用于非特殊抗震框架的柱。但目前,高强度钢筋正逐步取代 415 MPa 级钢筋,广泛应用于高层混凝土建筑及高震区结构,以提升抗震能力。高强度钢筋通常指屈服强度 ≥ 500 MPa 的钢筋。日本已在抗震构件中使用高达 690 MPa 级钢筋。
多项研究评估了更高强度钢筋在承受活荷载和死荷载的梁、桁架、柱中的应用,结果显示抗震与非抗震领域对高强钢筋的需求日益增长。高强钢筋在混凝土建筑中的潜在优势包括:降低成本、缩短工期、减少钢筋拥挤。
国际标准对比
美国钢厂正开发屈服强度达 830 MPa、力学与化学性能各异的新型高强钢筋。但目前没有任何高强钢筋能完全匹配 415 MPa 级钢筋的基准力学性能,每种高强钢筋都以不同方式偏离基准行为。业界担忧延性较低的高强钢筋可能在弯曲处断裂,且需要更大的弯曲直径。
日本于 1993 年完成为期 5 年的“New RC”项目,其中一项任务是制定抗震建筑用高强钢筋标准。表 1 对比了多国高强钢筋标准:
| 表 1 部分高强钢筋标准对比 | ||||
|---|---|---|---|---|
| 序号 | 国家 | 标准 | 屈服强度 (MPa) | 备注 |
| 1 | 日本 | New RC 项目 (1993) | 980 | 含 1275 MPa 级,仅限箍筋等横向钢筋 |
| 2 | 美国 | ASTM A1035-14 | 830 | 通过控制微观组织实现高屈服强度 |
| 3 | 印度 | IS 1786–2008 | 650 | 微合金钢,碳当量 ≤ 0.53 |
| 4 | 俄罗斯 | GOST 10884-94 | 1200 | 添加硅至 2.3% 实现高屈服强度 |
| 5 | 韩国 | KS D3504-11 | 700 | 允许碳当量增至 0.63 |
| 6 | 乌克兰 | DSTU 3760-06 | 1000 | — |
| 7 | 英国 | BS 6744-01 + A2:09 | 650 | 不锈钢钢筋 |
| 8 | 中国 | GB 1499.2-07 | 500 | 碳当量 ≤ 0.55 |
注:碳当量 CE = C + Mn/6 + (Cu + Ni)/15 + (Cr + Mo + V)/15
高强钢筋生产工艺
生产高强钢筋主要有三种方法:(i) 冷加工,(ii) 添加合金元素,(iii) 轧制过程中淬火回火。淬火回火工艺生产的钢筋通常具有较低的抗拉/屈服比和较高的断裂应变;微合金化钢筋则具有较高的抗拉/屈服比和较高的断裂应变。图 1 展示了三种工艺流程。
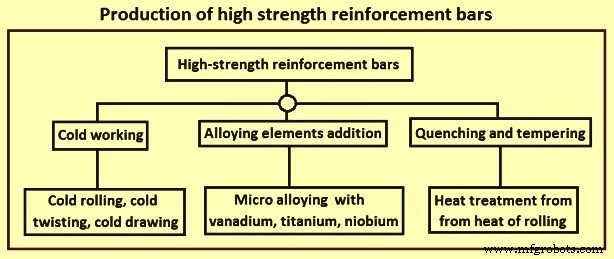
图 1 高强钢筋生产工艺
冷加工
冷加工是生产高强钢筋的传统工艺,通过冷轧、冷扭、冷拔等工艺在再结晶温度以下使钢材变形,利用应变硬化提高屈服强度。该工艺可用低碳锰钢生产可焊接高强钢筋,但会消除屈服平台、降低延性和抗拉/屈服比,因此通常不适用于抗震构件钢筋生产。
添加合金元素(微合金化)
通过添加微量钛、铌、钒等合金元素,在保持低碳、低锰(保证焊接性)的前提下提高屈服强度。微合金化形成金属间碳化物,产生细晶强化和析出硬化:细晶强化依靠热机械轧制中钉扎晶界实现超细晶粒(Hall-Petch 效应);析出硬化则由分散在铁素体晶粒中的碳化物/氮化物钉扎位错实现。钒或钒-氮微合金化最常用,能显著提高屈服强度和断裂韧性,并减少碳含量,利于焊接。钛虽能析出硬化,但易与氧、硫、氮结合,强化效果难控制;铌适用于低温大变形薄板轧制,不适合高温小变形钢筋生产。
淬火回火(QST 工艺)
淬火是将奥氏体化钢材快速冷却,回火则利用钢筋芯部余热对表面自回火。该工艺保留屈服平台,未改变整体化学成分,化学成分满足要求时可焊接。典型 690 MPa 级钢筋抗拉/屈服比约 1.15。热机械处理将表面转化为硬质马氏体,经自回火形成回火马氏体外层、珠光体/贝氏体过渡区、细粒铁素体-珠光体芯部的复合微观结构(图 2),故又称“淬火自回火 (QST) 钢筋”。
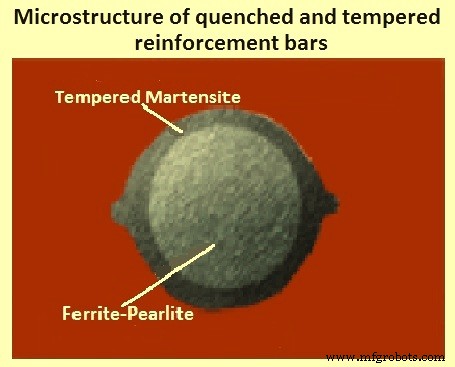
图 2 淬火回火钢筋微观结构
微观组织调控工艺 (MMFX)
ASTM A1035 覆盖的一种专利工艺,通过操控钢材微观组织获得目标性能。该工艺生产的钢筋应力-应变曲线无明显屈服点,抗拉/屈服比高,但断裂伸长率较低。
其他生产考量
高强钢筋通常以定尺直条轧制,但小规格盘条化趋势明显。盘条卷绕后冷却较慢,矫直试样前会降低屈服强度、使应力-应变曲线变圆,需增加微合金元素含量补偿。轧制时压印标识,轧后测试力学性能;若不达标,则不符合标识对应的规格。
加工制造问题
高强钢筋加工问题分两类:(i) 多牌号钢筋的排产、接收、存储管理;(ii) 因钢筋性能变化导致的加工工艺调整。剪切和弯曲受影响最大:同规格下剪切弯曲力增大,弹性回弹增加,导致设备磨损加剧、可能需更换大吨位设备;弯曲作业安全风险上升;难以满足加工公差。设备故障率上升,钢筋缺陷导致高负荷下断裂更易发生,需额外安全措施,影响加工效率。
材料性能指标
高强钢筋强度和延性定义多样,规范常规定:(i) 最小屈服强度,(ii) 最大屈服强度,(iii) 屈服平台长度或终点应变,(iv) 抗拉强度,(v) 均匀伸长率和总伸长率,(vi) 抗拉/屈服比或屈服比,(vii) 弯曲/反向弯曲试验结果。图 3 为理想化应力-应变曲线示意。
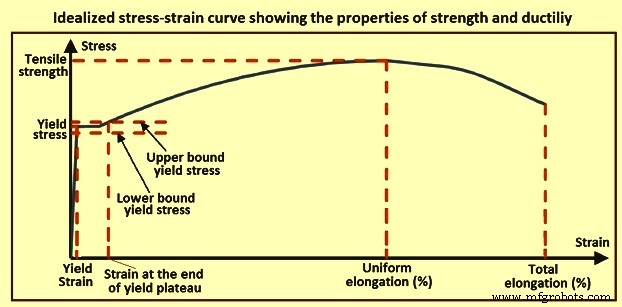
图 3 理想化应力-应变曲线显示强度与延性指标
屈服强度
高强钢筋通常无明显屈服点,需用 0.2% 偏移法或“负载下延伸”(EUL) 法确定屈服应力。ASTM A370 规定 0.2% 偏移法为主,辅以 0.0035 应变下的 EUL 法校核最小屈服应力:690 和 830 级分别对应 550 MPa 和 620 MPa。多国规范采用 0.2% 偏移法。
抗拉强度
规范一致将抗拉强度定义为应力-应变曲线峰值应力,按最大载荷除以名义截面积计算。
伸长率
总伸长率通常指跨越断口的标距内百分比增量。ASTM A370 提供两法:一法标距 200 mm 拉断后拼合重测,不含弹性伸长;二法用引伸计测量含弹性伸长的断后伸长。均匀伸长率指达到抗拉强度时的应变百分比,即颈缩前最大均匀变形,含塑性应变和卸载恢复应变。加拿大标准 CSA G30.18 假设线性卸载模量 200 GPa,但实测显示卸载模量随拉伸应变增加而降低,且非线性。高强钢筋恢复应变可达 1%。均匀伸长率与抗震设计中塑性铰区的可用延伸率密切相关,可用延伸率取均匀伸长率的 75% 以下。
延性评价
弯曲和反向弯曲试验是评价延性的两种主要方式。规范常规定弯曲试验:钢筋绕规定直径芯棒弯曲规定角度,外侧无裂纹即合格。三类实验研究弯曲行为:(i) 目视检查 (ASTM 弯曲试验),(ii) 弯曲/反向弯曲试验,(iii) 混凝土中弯曲试验。ASTM 要求 180° 弯曲(≥43 mm 为 90°),目视无裂纹即过,但无法量化储备强度和延性,微裂纹可能影响实用性能。
反向弯曲试验将试样弯曲后拉直,施加准静态或动态载荷。415 MPa 级钢筋弯曲处加工硬化导致远离弯曲处延性断裂;但高强钢筋延性有限,弯曲应变可能致裂,使弯曲处比直段更弱、更易脆性断裂。脆性断裂判定为失败,延性断裂判定合格。该试验直接考核弯曲处承载性能。
小直径常做反向弯曲,大直径做弯曲试验。反向弯曲按图 4 制备试样,100℃ 油中时效 1 小时模拟应变时效,反向拉直后无裂纹合格。弯曲释放氮致脆,时效后反向弯曲更易开裂。需注意反向弯曲试验条件比混凝土结构中更苛刻,最好与 415 MPa 级钢筋性能对比。混凝土中弯曲试验可研究混凝土-钢筋相互作用,如拉拔锚固钢筋至破坏,破坏模式包括钢筋块外断裂、弯曲处断裂、混凝土劈裂。但周围混凝土可分担荷载,无法完全模拟最恶劣工况(如箍筋约束、严重破坏区锚固失效)。混凝土构件试验虽昂贵且难以系统探索变量,但对验证高强钢筋弯曲性能至关重要。
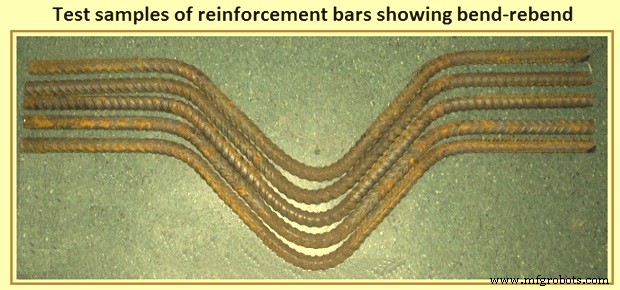
图 4 反向弯曲试样示意
应变时效
应变时效指钢材超弹性极限变形后,随时间力学性能发生变化:抗拉强度升高、延性降低(图 5),且影响脆性转变温度。主要归因于钢基体内氮的重新分配,高温加速该过程,暖区发生更快。大部分钢筋弯曲后几个月内即显现。弯曲处大塑性应变易发生应变时效脆化,导致过早断裂,限制结构荷载下的非弹性变形能力。研究表明钛、钒微合金可与氮形成氮化物,减少游离氮,降低应变时效影响。
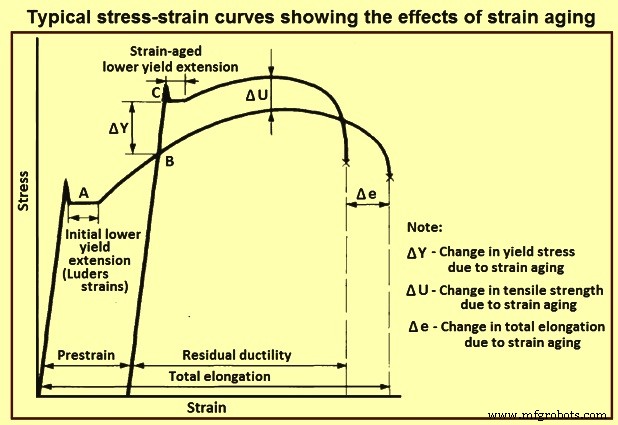
图 5 典型应力-应变曲线显示应变时效影响
制造工艺