


线材轧制关键技术要点全解析
线材是由钢坯热轧而成的圆截面钢材,后续需经二次、三次深加工制成终端产品,广泛应用于汽车轮胎钢帘线(镀铜/青铜珠线、帘线)、高强钢索、悬索桥及公路镀锌钢丝、铁道道岔、弹簧钢丝、预应力混凝土钢绞线(PC 线)、光伏硅片切割锯丝、琴钢丝、紧固件、焊条等众多工业关键领域。
生产挑战与发展趋势
近年来,用户对线材质量要求不断提高,推动技术开发聚焦于:引入在线热处理、开发小直径线材、控制轧制以省略二次加工工序、提高生产率和节能。在激烈竞争下,尺寸精度、冶金质量、设备与运行效率的提升成为核心竞争力。线材厂需兼顾高产能、优质和极致工艺灵活性,能根据终端用途快速切换工艺路线、简化生产计划是成功关键。
线材技术性能取决于:生产工艺、钢坯化学成分及检验/调质、加热、轧制温度优化、轧机配置等。
钢坯与钢坯准备
非金属夹杂物
大多数线材牌号中,非金属夹杂物(氧化物、硅酸盐、硫化物、氮化物)极其有害,可能引发微观空腔或基体断裂,导致轧制或后续加工断丝。夹杂源于炼钢合金化、脱硫、脱磷或耐火材料侵蚀。除总量和分布外,形状和变形能力是评价危害的关键指标。氧化铝熔点高、不可变形危害最大;球状锰硫化物(铸造时生成)轧制易碎裂成细韧条带,后续加工可进一步变形。
化学成分
化学成分决定线材力学性能及适用性。同一炉次及不同炉次间成分波动要窄,以保证轧制和后续加工稳定性。有害杂质磷、硫要控制低水平,否则严重影响后续拔丝延性。
偏析控制
钢坯偏析水平控制是保证终端拔丝可靠性的核心。连铸需最大程度减少柱状晶、增加等轴晶区。枝晶偏析形成偏析带,轧制拔丝后仍残留,限制线材性能可靠性;高碳线材微观偏析甚至导致中心形成马氏体,增加断丝风险。
延性
线材延性及后续拔丝行为严格依赖氢、氮含量,必须严格控制在可接受范围内。
钢坯尺寸与表面调质
最佳钢坯尺寸和表面质量定义争议较大。钢坯调质连接铸造与轧制技术,检验规范需明确:铸态坯能否直接轧制,或需调质控制废品风险。调质目标:确保高表面光洁度、无折叠/夹杂、控制脱碳层深度,最大限度降低成品废品率。
钢坯加热
严格控制加热工艺是线材质量保证关键。加热炉需保证:坯料表面质量、温度均匀性、避免过度均热、防止奥氏体晶粒粗大。坯料表面质量取决于炉内氧化皮生成;高碳钢易脱碳,需通过燃烧器控制抑制脱碳。轮胎帘线等关键牌号,必须限制轧制时间导致的头尾温差。小直径线材轧制时间长,即使最高速轧制,5 mm 线材进连轧机头尾温差最大。可通过加热炉分区加热模式设定,部分补偿坯料尾部自然温降。
轧机设备
轧机设备对线材生产至关重要。轧机优化、操作灵活性、工艺可靠性是基础。为提升成品质量(尺寸公差、力学性能、表面光洁度),需可靠专用自动化系统控制厚度/断面、辊速、架间张力及温度。现代轧机已开发特定热机械工艺和自动控制系统,强化技术性能、公差和表面质量。
除鳞机
除钢坯调质和加热外,除鳞是确保坯料表面洁净、避免后续轧制压入氧化皮造成不可逆表面缺陷的关键。炉出口用高压水除鳞机极短时间(高坯速)完成一级除鳞,防止表面过度过冷。
轧机架与剪切机
轧机架是轧制核心,配置需匹配:钢种产品组合、轧制规格、最小/最大产能、最小/最大轧制时间、要求咬入速度、剪切机配置、上下游设施、介质供给等。不当配置将全程影响轧制。现代线材厂常见单班 250 次以上规格变更(多流轧机),缩短换规格时间、简化孔型设计成当务之急。除鳞后剪切机需足够剪切力,尤其低温轧制时。轧机架需高轴向/径向刚度承受高轧制力,保证快速换辊、卡钢时减少软管损坏风险。
精轧机组与减径定径机
精轧机组需结构坚固、重载设计,承受高轧制力、传递大扭矩。部分钢种对轧制温度极敏感,受精轧机限制。为实现大小规格严格尺寸公差,精轧后需配置减径定径机。除运行成本、厂效、材料利用率优势外,采用“单孔系族”概念(所有产品在减径定径机精轧),主要体现在线材质量提升:(i) 优化轧制序列和张力控制,实现绝对值和沿盘长/盘间的可靠重复性公差;(ii) 小规格高速轧制,减少纯轧制时间和头尾温差;(iii) 大规格盘尾形状更好,因定径机到布盘机距离短、定径后水冷线短;(iv) 未水冷棒材长度更短;(v) 减径定径机合理压下量保证内在质量;(vi) 可实施热机械处理控制晶粒度;(vii) 断面技术压下率提高;(viii) 多阶段轧制冷却序列易控温,避免精轧机过热(图 2);(ix) 终端技术性能离散度降低;(x) 减少冷却量大幅改善氧化皮外观;(xi) 高碳钢脱碳层更薄、沿周向分布更均匀。
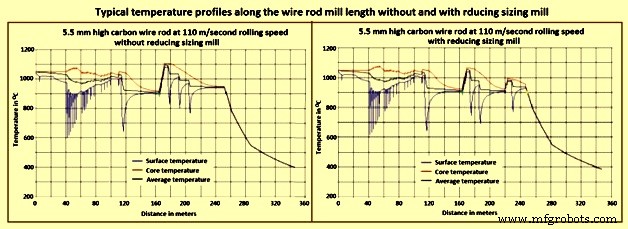
图 2 有无减径定径机时线材厂长向温度分布典型曲线
减径定径机总压下量远超全产品组合临界压下量,故所有现代线材厂均配备该技术。
高速剪切机
线材厂多处配置高速剪切机,用于最大轧制速度(现代厂达 130 m/s)下的线材头尾修剪,适用于普碳和淬火自回火钢筋线材。先进设计特点:(i) 结构紧凑;(ii) 单刀架/单驱动设计,同一副刀架完成剪切和切断;(iii) 刀片锁定/定心系统换刀快;(iv) 短行程电动分流器;(v) 减小偏转角幅度(降低摩擦磨损);(vi) 缩短偏转周期,超设计速度下同步效率高;(vii) 大幅减小刀片宽度;(viii) 窄刀架提升运行效率;(ix) 导向元件摩擦小、磨损低、高速低噪。
在线检测
传统冷态下线检测已无法满足高速轧制和高质量需求。趋势是热态在线检测:(i) 早期发现问题,操作员及时干预;(ii) 避免废品流入后续工序,节约时间能源。在线检测通常基于涡流原理。
布盘机
布盘机核心任务:保证良好盘型和长管寿命。精轧速度提升(小规格轧制时)使要求更严,需新技术方案和替代材料。超高速(100–130 m/s)下,头尾成型失控会引发问题,需机械和自动化系统管控。高速下冷却输送机盘圈定心更难,对完成热机械处理的关键牌号至关重要。新一代布盘机转子:保留“无油膜轴承”无振动运行,采用 3D 动力学仿真优化设计,提升高速稳定性和耐磨性;渐变曲面管道设计与材料选择,使线材全程贴合管壁内表面,实现均匀磨损分布。
受控冷却输送机系统
当前冶金实践中最通用的是受控冷却输送机系统,线材冷却技术段称两级水-风冷线(图 3):精轧机出口线材经特殊喷嘴水冷,再经布盘机盘圈落在冷却输送机上,由底部鼓风机自下而上吹风冷却。
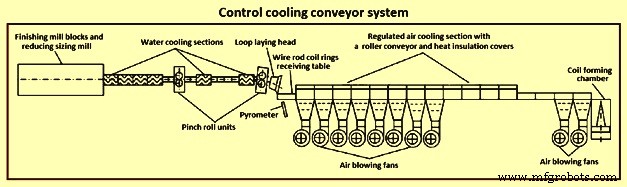
图 3 受控冷却输送机系统
设备设计持续改进以创造有效冷却条件。中高碳钢用标准“短”冷却线;低碳合金钢(含焊接用复杂合金钢)需慢冷或缓冷,用预定“长”冷却线更有效通用。设计支持多种冷却模式:风冷加速冷却,冷却率 ≥ 15 ℃/s 时组织以珠光体为主,珠光体结构组分在截面均匀分布对后续大变形冷加工至关重要,是生产高强冷加工产品的最佳组织。
高碳线材冶金目标:获得最高不可分解珠光体,最小化可分解珠光体、游离渗碳体或铁素体。原生铁素体因铁素体-珠光体界面易成裂纹源而降低延性,含量须限制在 1–2%,此时力学性能可用 Hall-Petch 关系(层间间距决定强度)描述。强度随晶粒细化持续提升,至 20–30 nm 达峰值。
轧机区域冷却输送机温度控制是线材生产核心,钢材相变发生于此。视规格牌号,冷却输送机前 30–50 秒对技术性能具决定性意义。受控冷却输送机通过选取冷却制度,兼容常规及特种钢种,配合减径定径机低温轧制和受控冷却,实现优异性能与尺寸控制组合。支持快冷/慢冷单系统切换,可生产普碳、合金、不锈钢等广谱钢种,改善轧态性能,减少/消除球化退火等下游工序。
在线热机械处理
用户对质量要求日益提高,特定应用(如轮胎帘线)需专用工艺路线。在线热处理深度改变了特种线材轧制工艺设计思路:同时实现工艺灵活性(增值)、高产能/材料利用率(降本环保)。热机械处理通过动态再结晶细化终端晶粒;结合终端在线水冷和受控冷却输送机优越冷却,显著决定终端性能。对后续需球化退火的低/中合金钢尤为受益:强力控制晶粒度可推迟贝氏体/马氏体转变起始温度和时间,减少下游冷加工和退火时间。低温轧制配合受控冷却可降低关键钢种淬透性,促进铁素体生成、抑制贝氏体/马氏体演变。细化晶粒改善热处理扩散,降低热处理温度/时间。非热处理钢材,细化复杂组织提高冷变形时应变硬化率,优势:(i) 轧态抗拉强度降低,(ii) 下游响应改善,(iii) 加工硬化率提高。受控冷却与降低淬透性结合,工艺极稳定,减少非预期硬相形成。
技术性能与氧化皮优化控制系统
轧制温度控制是实现恒定应变载荷、最优尺寸公差、优异冶金特性、产品均匀性、氧化皮质量量兼备的关键。线材厂通常在战略位置水冷控制轧制/盘卷温度,预留足够自回火时间,确保精轧机入口表芯温差最小。部分钢种最佳条件为“正火轧制”温区,由温度闭环系统通过高压水冷喷嘴精细控制。对轧制/盘卷条件敏感的钢种,失控会导致实质性问题(如珠光体团簇密度影响后续拔丝)或外观问题(“红锈”)。
线材生产形成两类氧化铁皮:一级氧化皮在加热炉坯料表面生成,除鳞机去除;二级氧化皮在轧制及冷却输送机上生成,结构由内向外为:铁素氧化物(FeO)、四氧化三铁(Fe₃O₄)、三氧化二铁(Fe₂O₃)。部分钢种仅两层明显(赤铁矿少)。氧化皮厚度与温度、氧化时间非线性相关:900 ℃ 以上前 20 秒 FeO 增长快,后趋线性;Fe₃O₄ 厚度近似恒定;650 ℃ 以上氧化加厚率高,低于 650 ℃ 则减缓至近乎停止。故二级氧化皮厚度高度依赖冷却输送机冷却模式。
紧固件行业要求控制氧化皮质量量。后续加工用机械或化学除鳞。为获最佳铁素氧化皮利于机械除鳞,需高盘卷温度(>900 ℃);化学除鳞用较低温度(~850 ℃)形成薄致密氧化皮,减少损耗和酸洗时间。无论如何,两级冷却(轧制中/后强水冷 + 冷却输送机加速冷却)的最佳技术性能必须受控。近年因机械除鳞技术进步,适合机械除鳞线材需求增加;部分需完美无鳞表面则用化学除鳞。
线材盘条搬运
线材盘条多裸装运输,易锈蚀。露天存放常见,运输时常见束内滴水。属热轧产品,后续深加工用途广:制钉、围栏镀锌丝(含刺绳)、路面网、预应力混凝土钢丝等。多数最终冷拔:线材强制通过模孔减径增长,故严禁折痕、划伤,否则拔丝断裂。即使非拔丝用途(如路面网),缺陷也会在成品显现。运输中因装载不当、压扁、捆带断裂导致束解体,造成松圈缠绕扭结,部分盘条需切除报废,或造成生产线停工损时。
盘条包装通常意味用于精细加工(如琴钢丝)。特种钢盘条常防腐防机械损伤(划伤、屈曲),多层包装:防腐纸(油涂或气相缓蚀纸)或涂膜包装纸/塑料膜。盘条对机械损伤敏感,需正确搬运和专用吊具(横梁、C 型钩、芯轴、吊带、链条等)。吊装/放置冲击过大造成变形,后续无法正常开卷加工。运输车辆/铁路货车需挡板和栏板(支柱)强度足够,垫防滑材料。因搬运方式和车辆特性(载荷分布)间隙常不可避免,需按预期加速度用直接固定(紧贴、环扎)和/或摩擦固定(捆绑拉紧)固定货物。
制造工艺
- 擀面杖:从伊特鲁里亚起源到现代工艺的演变
- 王冠饰物(Tiara)的艺术与工艺:历史、材质与现代设计
- 刺铁丝:历史、结构与现代用途解析
- 滚动闹钟机器人:树莓派+Google Calendar智能移动唤醒系统
- MOSMusic 套件:MOSFET + Arduino 打造音乐同步灯光控制系统
- DIY Arduino 3D 线材弯折机:机电一体化项目全攻略
- 高炉及其辅助设备的关键设计考量
- 高效棒材生产的优化分切轧制技术
- 精通线切割:Wire EDM全面指南
- 电火花加工(EDM)全解析:精密除料的非传统之道
- 关键数学常数:欧拉数 (e) 与圆周率 (π) — 定义与应用
- CNC加工卓越质检标准关键指南