


钎焊vs焊接vs软钎焊:三大金属连接工艺终极对比指南
焊接、钎焊、软钎焊是工业三大主流金属连接工艺,虽同为“永久连接”,但物理机制、温度体系、接头性能、应用领域截然不同。本文建立统一对比框架,助您根据工况精准选型。
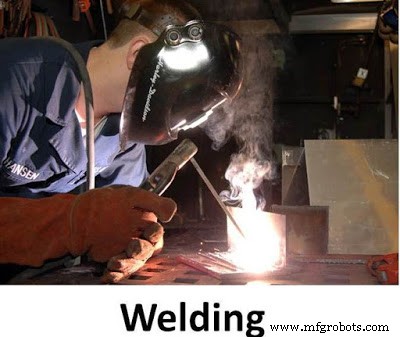
三大工艺核心定义
1. 焊接——结构承载的主力
- 机制:母材熔化(可加填充金属),熔池凝固形成冶金结合
- 温度:母材熔点以上(~1500-3600℃)
- 核心价值:最高结构强度,可达母材强度,承受高应力/疲劳/冲击
- 主导行业:机械、建筑、船舶、压力容器、管道、汽车白车身、航空航天结构件
- 分类:气焊、电弧焊(手工/气保/埋弧/TIG/等离子)、激光焊、电子束焊、电阻焊、摩擦焊、超声波焊、爆炸焊等
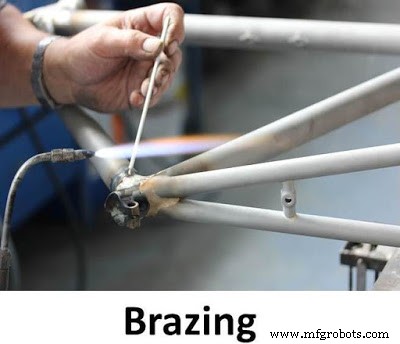
2. 软钎焊——电子互联的基石
- 机制:母材不熔化,低熔点填充金属(焊锡)熔化润湿毛细流动
- 温度:<450℃(传统锡铅183℃,无铅锡217-227℃)
- 填充材料:锡基合金(Sn-Pb, Sn-Ag-Cu, Sn-Cu, Sn-Bi等)
- 核心价值:电气导通可靠、工艺温和、元器件无热损伤、自动化程度极高(波峰焊/回流焊/选择性焊)
- 主导行业:电子制造(PCBA)、电气连接、管道水暖(锡基/铅基)、散热器组装
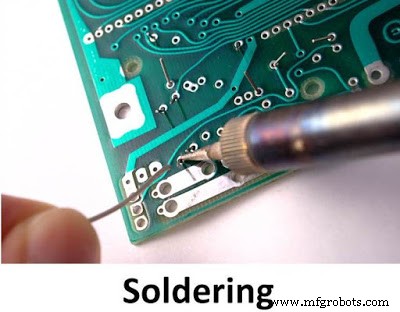
3. 钎焊——异种连接与精密组装的专家
- 机制:母材不熔化,填充金属(钎料)熔点>450℃但<母材固相线,毛细作用填充间隙
- 温度:450℃~母材固相线(通常600-1100℃)
- 填充材料:银基(最通用)、铜基、镍基、金基、钯基、铝基、钛基、非金属钎料
- 关键工艺:焊剂保护(去氧化/润湿)或真空/保护气氛炉钎焊免焊剂
- 核心价值:异种金属/金属-陶瓷/金属-金刚石连接、母材性能保持、变形极小、批量化炉钎焊效率极高
- 主导行业:汽车空调/换热器、航空发动机/蜂窝结构、硬质合金刀具、电力电子(IGBT模块)、医疗器械、珠宝、精密仪器
三大工艺九维度全对比
| 对比维度 | 焊接 | 钎焊 | 软钎焊 |
|---|---|---|---|
| 工艺温度 | 母材熔点以上(>1500℃) | 450℃~母材固相线(600-1100℃) | <450℃(180-250℃典型) |
| 母材状态 | 熔化 | 不熔化 | 不熔化 |
| 接头机械强度 | 最高(可达母材) | 中等(>软钎焊,<焊接) | 最低(剪切强度30-60MPa) |
| 电气导电性 | 良好(金属连续) | 良好(金属连续) | 极佳(锡基导电率高) |
| 母材性能影响 | 显著(HAZ、残余应力、组织变化) | 极小 | 可忽略 |
| 技能要求 | 高(焊工考证、工艺评定) | 中(炉钎焊工艺参数关键) | 低(波峰焊/回流焊全自动) |
| 预热需求 | 视材料/厚度而定(高碳钢/合金钢必预热) | 通常需预热(均匀温场、减少热应力) | 精密元件严禁预热,PCB预热仅活化焊剂 |
| 洁净度要求 | 严格(去油/锈/氧化皮/镀层) | 严格(焊剂辅助去氧化) | 极严格(表面张力主导、微污染致虚焊) |
| 典型接头形式 | 对接、搭接、角接、T型、角焊缝 | 搭接(最大面积)、套接、插接、对接(需工艺槽) | 搭接、端面、通孔焊盘、表面贴装焊盘 |
优劣势速览
| 工艺 | 核心优势 | 主要局限 |
|---|---|---|
| 焊接 | 强度最高、结构一体化、材料通用、设备相对普及 | 脆性/疲劳敏感、残余应力变形大、异种材料难、检测复杂、技能依赖强 |
| 钎焊 | 异种连接强、母材性能保、变形小、批量炉钎焊高效、接头整洁 | 强度<焊接、不耐高温(受钎料限)、钎料成本高、间隙控制严、焊剂残留/环保 |
| 软钎焊 | 电气专用、温和无损、全自动化极高、成本低、返修易 | 机械强度极低、蠕变/疲劳差、锡须风险、不耐高温/腐蚀、高频趋肤效应 |
决策树:如何选择?
- 是否需要结构承载/高强度/高温服役? → 是 → 焊接
- 是否为电子/电气互联、PCB组装? → 是 → 软钎焊
- 是否涉及异种金属/金属-非金属/薄壁精密/复杂内腔/批量小件? → 是 → 钎焊
- 边界情况:
- 薄壁结构件兼顾强度与变形 → 激光焊/电子束焊/钎焊+机械加固
- 高温电子封装(>250℃) → 高温钎焊(金基/钯基/陶瓷金属化)
- 铜管道水暖 → 软钎焊(住宅) vs 银钎焊(工业/医用气体)
工艺协同:实际工程中的混合应用
- 汽车散热器:管-带钎焊(炉钎焊) + 水箱框架焊接
- 航空发动机:叶片-盘钎焊/扩散连接 + 机匣焊接
- 电力电子模块:DBC基板钎焊 + 引线框软钎焊 + 外壳激光焊密封
- 硬质合金刀具:刀片-刀体钎焊 + 刀柄焊接/机械夹紧
总结
没有“最好”的工艺,只有“最适配”的工艺。核心决策逻辑:
服役工况(温度/载荷/介质) → 物理机制选择(熔化/不熔化/低温) → 接头形式/材料/批量 → 具体工艺分支/自动化等级
现代制造趋势:激光/电子束/等离子等高能束焊接模糊边界,钎焊向真空/气氛保护免焊剂化演进,软钎焊向无铅/纳米/低温烧结银升级。掌握三大工艺本质,方能驾驭复杂连接工程。
制造工艺