


CNC加工与注塑成型:如何为产品开发选择最佳制造工艺
在产品零件的设计与制造过程中,有多种制造方法可供选择,其中最常见的两种是CNC加工和注塑成型。这两种工艺均适用于各类塑料零件的生产,但各有优劣。本指南将深入对比CNC加工与注塑成型,助您根据产品开发需求做出明智决策。
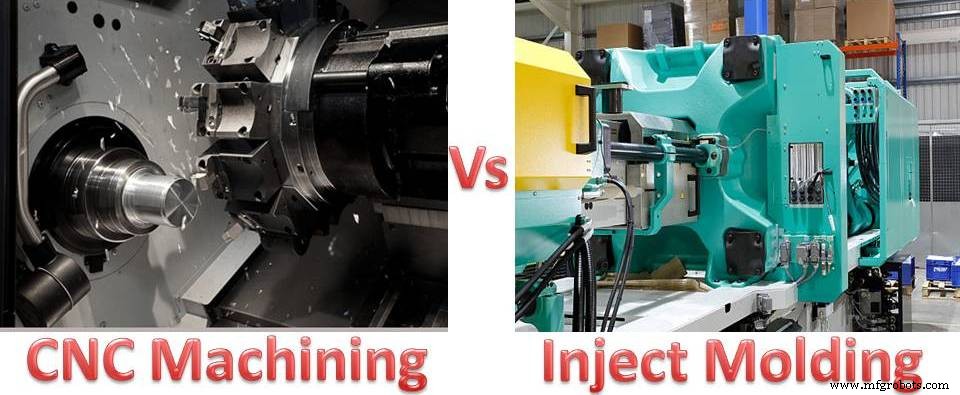
什么是CNC加工?
CNC加工(计算机数字控制)是一种减材制造工艺:从实心材料块开始,通过计算机控制的切削刀具逐层去除材料,最终形成所需形状。该工艺可适用于多种材料,几乎没有材料限制。
CNC加工的优势
- 人员效率高:一名操作员可同时监管多台CNC机床。编程完成后,机床可自主运行,仅需定期更换刀具。
- 一致性强:同一软件设计可重复生产,每件产品完全一致。
- 修改灵活:只需修改加工程序,即可快速调整产品尺寸与形状。
- 连续生产:CNC机床可全天候、全年无休运行。
- 加工复杂特征:能够处理难以观测或难以到达的内部结构。
- 高生产效率:适合中小批量的高效生产。
CNC加工的劣势
- 设备投入大:机床采购与维护成本高,导致单件生产成本较高。
- 就业影响:自动化程度高,减少了对操作工人的需求。
什么是注塑成型?
注塑成型属于增材/成型工艺:将塑料原料熔融后,在高压下注入模具型腔,冷却固化后顶出成品。每个零件需重复此过程。
注塑成型的优势
- 单人多机:一名操作员可管理多台注塑机。
- 周期可缩短:通过优化冷却固化工艺,可缩短成型周期。
- 超高产能:多型腔模具(可达数百腔)使单位时间产量极大。
- 形状自由度高:可制造形状复杂、深腔等难以机加工的零件。
- 材料利用率高:浇口、流道等废料可回收再利用,原料浪费极小。
注塑成型的劣势
- 工艺敏感性高:制品质量受温度、压力、速度等多因素影响,工艺要求严格。
- 前期周期长:从模具设计、制造到试模修模,前期准备周期较长。
- 不适合小批量:模具成本高昂,小批量生产分摊成本过高。
- 厚壁件成型难:受冷却条件限制,厚壁零件易产生缩痕、气孔等缺陷。
选择前的关键考量因素
材料选择
CNC加工材料选择范围广,硬质塑料加工性更好;注塑成型材料虽受限,但某些无法加工的软性、弹性材料却可成型。
设计灵活性
模具一旦制造完成,修改极其困难且昂贵。CNC加工设计修改只需更新程序,灵活性高;注塑成型适合深腔、薄壁等机加工难以实现的特征。
成本对比
小批量:CNC加工无需模具,单件成本固定,更具成本优势。
大批量:注塑成型单件边际成本极低,随产量增加总成本优势明显,但需承担高昂的模具开发成本。
表面质量
CNC加工可直接获得优异表面光洁度,甚至可抛光至镜面级;注塑件表面质量取决于模具抛光等级,模具寿命长且磨损小。
生产量级
CNC加工适合几十至几千件的中小批量;注塑成型在万件级以上量产时单件成本最低。
总结建议
选择CNC加工还是注塑成型,需综合权衡:预算、设计复杂度、表面要求、交期、产量。核心原则:
- 原型验证、小批量、结构复杂、材料特殊 → 首选CNC加工
- 大批量、结构固定、成本敏感、标准热塑性塑料 → 首选注塑成型
此外,CNC加工材料选择更广,但材料去除率高、废料多;注塑成型材料利用率高、近净成形,更环保。
制造工艺