


金属切削切屑形态解析:三大类型、形成条件与工艺指导意义
切屑是金属切削过程中多余金属层在刀具挤压下发生塑性变形、剪切分离形成的产物。切屑形态直接反映切削过程稳定性、刀具磨损状态、表面质量、切削温度、排屑难易,是现场诊断加工状态的“第一信号”。本文系统解析三大基本切屑类型、形成条件、优劣特性及工艺控制策略。
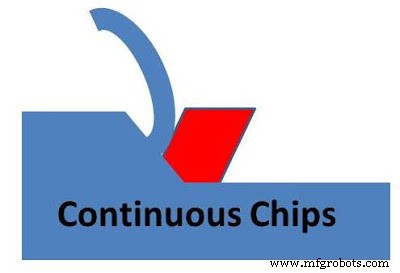
切屑形态三大基本类型
1. 连续切屑
形态:带状、长条、厚度均匀、表面光滑亮面(自由面),背面有压痕/锯齿
形成条件:
- 工件材料:塑性好的延性材料(低碳钢、奥氏体不锈钢、铝合金、铜、钛合金)
- 切削速度:较高(Vc > 100-200 m/min 钢件)
- 前角:大(γ₀ = 15°-25°)
- 切深:较小(ap < 2-3mm)
- 刀具-工件摩擦:小(精磨刀刃、涂层、切削液良好)
- 切削环境:充分冷却润滑
优势:切削稳定、表面质量好(Ra 0.8-3.2μm)、刀具寿命长、功率消耗低、易于自动化排屑(切屑输送机)
劣势/风险:长切屑缠绕工件/刀具/夹具,划伤加工表面,甚至造成人身伤害 → 必须配置断屑槽/断屑器/高压内冷破碎
2. 断续切屑(节理切屑/段状切屑)
形态:短段、锥形/弧形、长短不一、表面较粗糙
形成条件:
- 工件材料:脆性材料(铸铁、青铜、高硬度钢>HRC50、粉末冶金、石墨)
- 或延性材料但:低切速、小前角、大切深、高摩擦、无切削液
- 材料塑性不足以维持连续流动,发生周期性脆性断裂
特性:
- 脆性材料加工:理想形态,易排屑、不缠绕、自动破碎
- 延性材料出现:异常信号,表面质量差、刀具磨损快、振动大、机床负荷波动
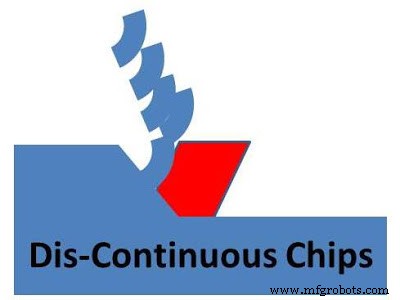
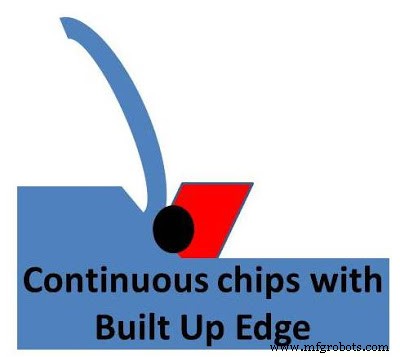
3. 积屑瘤切屑(连续切屑带积屑瘤)
形态:外观似连续切屑,但表面不光滑、有锯齿/鳞状起伏;刀具前刀面粘附硬化积屑瘤(BUE)
形成机理:
- 切削区高温高压 → 切屑底层金属与刀具前刀面强烈粘着
- 积累硬化形成积屑瘤,替代前刀面成为新“切削刃”
- 积屑瘤周期性生长-脱落-再生长 → 切削力波动、尺寸波动、表面撕裂
促成因素:
- 加工延性材料(低碳钢、不锈钢、铝、钛、高温合金)
- 切削速度中低(Vc = 20-80 m/min 钢件) — 高速可热软化抑制
- 前角小/负前角、刀尖钝圆大、刀面粗糙
- 切削液不足/不当、无涂层刀具
- 高亲和力材料组合(钛-钛、不锈钢-钢)
危害:尺寸精度失控、表面质量极差(Ra>6.3μm)、刀具寿命骤降、切削振动、工件表面残留硬化层影响后续工序/疲劳性能
三大切屑类型工艺参数对比总结
| 切屑类型 | 工件材料 | 前角 | 切深 | 切削速度 | 典型场景 |
|---|---|---|---|---|---|
| 连续切屑 | 延性材料(钢、铝、铜、钛) | 大(15°-25°) | 小(精加工) | 高(>150 m/min) | 精车/精铣/高速切削 |
| 断续切屑 | 脆性材料(铸铁、淬火钢) 或延性材料恶劣条件 | 中/小(0°-10°) | 大(粗加工) | 低(<50 m/min) | 铸铁粗加工/硬车/断屑要求 |
| 积屑瘤切屑 | 延性材料(易粘着系) | 小/负(-5°~10°) | 中 | 中低(30-80 m/min) | 不锈钢/钛合金/铝合金半精车 无涂层刀具/干切削 |
切屑控制工程策略
1. 刀具几何设计
- 断屑槽设计:按材料/工况分类(精加工/半精/粗加工/重切削/铝合金/不锈钢专用)
- 刀尖圆弧/倒棱/负倒棱:强化刀尖、控制切屑卷曲半径
- 涂层技术:TiAlN/AlCrN/DLC等降低摩擦系数、抑制积屑瘤
2. 切削参数优化
- 高速切削(HSC):提高切削温度使材料热软化、降低摩擦、抑制积屑瘤、促进连续切屑脆化断裂
- 大进给小切深(高进给铣削):薄层切削、切屑薄易断
- 变参数切削:脉冲切削、振动切削主动控制切屑断裂
3. 切削液/冷却策略
- 高压内冷(>70 bar):强力冲断切屑、穿透切屑带走热量
- 最小量润滑(MQL):环保、润滑主导、适合铝/铸铁
- 干切削/冷气冷却:硬车、铸铁、石墨、环保要求高场合
4. 智能监控与自适应控制
- 切削力/声发射/振动/主轴功率监测 → 识别切屑状态(连续/断续/积屑瘤/缠绕)
- 自适应调整进给/转速/报警停机/换刀指令
- 数字孪生仿真预测切屑形态,刀具/工艺预优化
现场快速判断口诀
连续带状光又亮,塑性材料高速长;
断续短段锯齿状,脆性材料低速量;
积屑瘤鳞状面不平,粘着材料中速行。
看屑知机调参数,断屑排屑保安康。
结语
切屑形态不是结果,而是切削过程实时状态的投影。优秀工程师/技师能从切屑形态瞬间读出:刀具钝锐、参数匹配度、冷却有效性、机床刚性、材料异常。建立“观屑-诊断-调整-验证”闭环,是提升加工品质、效率、刀具寿命、安全性的核心基本功。
制造工艺