


焊接工艺全景指南:分类体系、四大主流工艺与应用领域
焊接是通过加热、加压或两者结合,借助填充材料或不借助填充材料,使工件原子/分子间形成永久结合的工艺。作为制造业“裁缝”,焊接工艺直接决定产品结构完整性、可靠性与成本。本文系统梳理焊接分类体系、四大主流工艺原理特点及应用版图。
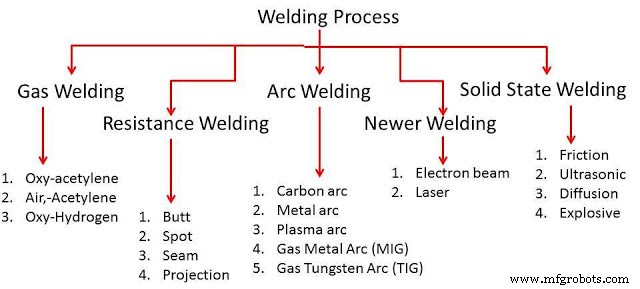
焊接分类三大基本类别(按加热/加压机制)
1. 熔化焊 — 熔化母材形成熔池凝固连接
- 工件界面熔化,可加填充金属,冷却凝固形成焊缝
- 典型工艺:气焊、电弧焊(手工/埋弧/气保/等离子)、激光焊、电子束焊、热剂焊、电渣焊
- 特点:热影响区(HAZ)显著、凝固缺陷风险(气孔/裂纹/偏析)、残余应力变形大
2. 压力焊(固相焊/塑性焊) — 固态下加压实现原子扩散结合
- 工件加热至塑性状态(不熔化),施加压力形成连接
- 典型工艺:锻焊、电阻焊(点/缝/对焊/凸焊)、摩擦焊、超声波焊、爆炸焊、扩散连接、冷压焊
- 特点:无熔池/无凝固缺陷、HAZ窄/无、异种金属连接能力强、接头性能接近母材
3. 钎焊 — 熔化填充金属(钎料)毛细流动连接
- 母材不熔化,钎料熔点<母材固相线,润湿填充间隙
- 分类:软钎焊(<450℃)、硬钎焊(>450℃)、高温钎焊(>900℃)
- 特点:母材性能保持、变形小、异种/非金属连接、批量炉钎焊高效
四大工业主流熔化焊工艺深度解析
1. 电弧焊 — 工业焊接主力军(占比>80%)
原理:电极(阳极)与工件(阴极)间建立电弧,离子化气体等离子体导电,电流通过高电阻电弧柱产生高温热源(6000-7000℃),熔化母材与填充金属。
- 电极分类:消耗性电极(焊条/实心焊丝/药芯焊丝) vs 非消耗性电极(钨极)
- 保护方式:药皮气体/熔渣保护(手工/埋弧) vs 外部气体保护(MIG/MAG/TIG/等离子)
- 核心优势:设备相对简单、适应性强、全位置、易自动化、成本可控
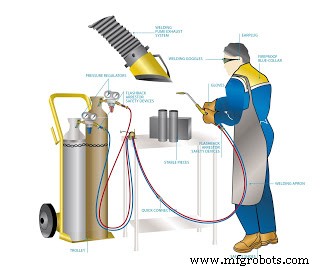
2. 气焊 — 多功能传统工艺
原理:可燃气体(乙炔C₂H₂/氢气/丙烷/天然气)与氧气混合燃烧,产生高温集中火焰(乙炔氧焰~3200℃)。
- 火焰类型:中性焰(通用)、碳化焰(高碳钢/铸铁/硬面堆焊)、氧化焰(黄铜/青铜/锰钢)
- 独特价值:设备便携、无需电源、一机多用(焊/割/钎/热矫/预热/堆焊)、熔池肉眼可见、薄板/修补/现场作业优势明显
- 局限:热效率低(30%)、热影响区宽、速度慢、难自动化、乙炔易燃易爆
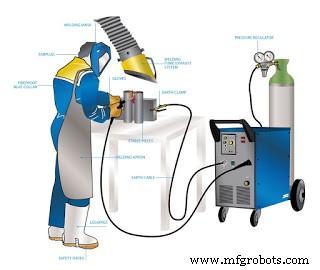
3. MIG/MAG焊(气体保护金属电弧焊) — 高效自动化首选
原理:连续送丝(消耗性电极) + 外部保护气体(Ar/CO₂/混合气)。电弧在焊丝与工件间燃烧,焊丝熔化金属经保护气体柱过渡沉积。
- 关键技术:短路/球状/喷射/脉冲过渡模式控制
- 核心优势:连续送丝无停顿、熔敷率高(5-12kg/h)、易机器人自动化、全位置焊(短路/脉冲)、适用材料最广
- 保护气体选择:Ar+5-25%CO₂(碳钢)、纯Ar/Ar+He(铝/不锈钢/高镍)、CO₂(低成本碳钢)
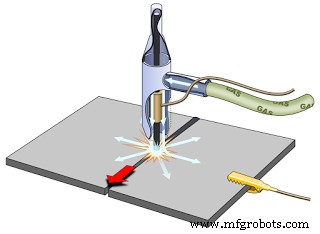
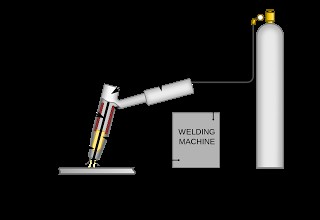
4. TIG焊(气体保护钨极电弧焊) — 质量标杆
原理:非消耗性钨极 + 惰性气体保护(Ar/He) + 独立填充丝(或自熔)。电弧在钨极与工件间,热源与填充解耦。
- 核心优势:无飞溅、熔池清晰可控、焊缝成形极美、气孔最少、X光合格率最高、薄板/根焊道/异种金属/活性金属首选
- 关键技术:交流清理氧化膜(铝/镁)、脉冲TIG控制热输入、热丝TIG提速、激光-TIG复合
- 局限:熔敷率低(0.5-2kg/h)、人工技能要求极高、自动化集成复杂、设备成本高
焊接工艺选型决策框架
| 决策维度 | 关键问题 | 工艺倾向示例 |
|---|---|---|
| 材料体系 | 碳钢/低合金钢/不锈钢/铝/钛/异种/非金属? | 碳钢→MIG/手工/埋弧;铝→TIG/脉冲MIG/激光;异种→钎焊/激光/摩擦搅拌 |
| 板厚范围 | 薄板<3mm / 中板3-20mm / 厚板>20mm? | 薄板→TIG/激光/等离子/MIG短路;厚板→埋弧/多层多道MIG/电渣/窄间隙 |
| 接头形式/空间位置 | 对接/角接/搭接/管板/全位置? | 管道定位焊→TIG;结构角焊缝→MIG/药芯;平焊长缝→埋弧/激光 |
| 质量等级/无损检测 | Ⅰ/Ⅱ/Ⅲ级、X射线/UT/PT/MT要求? | 核电/航天/压力容器Ⅰ级→TIG根道+MIG/埋弧填充;一般结构Ⅱ/Ⅲ级→MIG/药芯 |
| 生产批量/节拍 | 单件/小批/大批/流水线? | 大批量→机器人MIG/专机/激光;小批量→手工/半自动;单件→手工/TIG |
| 现场/环境条件 | 车间/野外/风速/湿度/高空/水下/无电源? | 野外/无电→手工电弧焊/气焊/发电机MIG;风速>2m/s→埋弧/自保护药芯/激光 |
| 经济性指标 | 设备投资/耗材/人工/能耗/返修/周期综合成本 | 全生命周期成本(LCC)核算,非单一设备价格 |
新兴/特种焊接技术前沿
| 技术 | 核心特征 | 突破应用领域 |
|---|---|---|
| 激光焊/激光-弧复合焊 | 高能密度(10⁶-10⁷ W/cm²)、深宽比大(10:1)、热输入极低、易光纤传输/机器人集成 | 汽车白车身(减重30%)、电池托盘/密封焊、航天薄壁、电子封装 |
| 电子束焊(EBW) | 真空/非真空、高真空深熔(深宽比30:1)、极高纯度、精密定位 | 航空发动机转子/齿轮、核能容器、医疗植入体、半导体封装 |
| 摩擦搅拌焊(FSW) | 固相、搅拌针塑性搅拌、无熔池/无烟尘/无保护气、铝/镁/铜/钛/钢异种连接 | 火箭燃料箱(SpaceX)、高铁车体、汽车电池托盘、散热器、船舶甲板 |
| 超声波焊 | 高频振动(20-40kHz)摩擦热、薄件/线束/塑料/异种金属、周期<1s | 线束端子、电池极耳、铝箔包装、医疗塑料、电子封装 |
| 爆炸焊/扩散连接 | 爆炸冲击波/高温高压长时扩散 — 极端异种金属冶金结合 | 复合板(钛-钢/铜-钢/铝-钢)、管板、耐磨衬板、核工业 |
焊接质量保证体系要素
- WPS/PQR/WPQ:焊接工艺规程/工艺评定记录/焊工考核 — 法规合规基础(ASME IX, ISO 15614, GB/T 19868)
- 材料溯源:母材/焊材/焊剂/气体热号/批号全追溯
- 过程监控:电流/电压/速度/热输入/层间温度/焊接参数记录仪
- 无损检测(NDT):VT/PT/MT/UT/RT/TOFD/PAUT/ECT — 分级按规范
- 焊后热处理(PWHT):消除残余应力、改善组织、防氢致冷裂 — 温度/时间/升降温速率严控
结语
焊接工艺选择无标准答案,只有工况匹配度最优解。从物理分类(熔化/固相/钎焊)到四大主流工艺(电弧/气焊/MIG/TIG),再到前沿技术(激光/电子束/FSW/超声波),每种工艺都有其不可替代的物理窗口。现代焊接工程师的核心能力:多工艺融合设计、数字化工艺包开发、智能制造集成、全生命周期质量管控。建议建立企业级焊接工艺选型数据库/知识图谱,将经验显性化、标准化、智能化。
制造工艺