


深冲成型工艺详解:金属板材如何制成复杂形状
深冲成型概述
深冲是一种板材成形工艺。板材因操作简便、重量轻、可塑性强且强度好,广泛应用于汽车、航空、船舶等制造业。日常生活中的金属门、桌椅、罐头、屋顶板等均为板材制品。板材成形工艺主要分为:切割、弯曲、深冲三大类。本文重点解析深冲工艺。
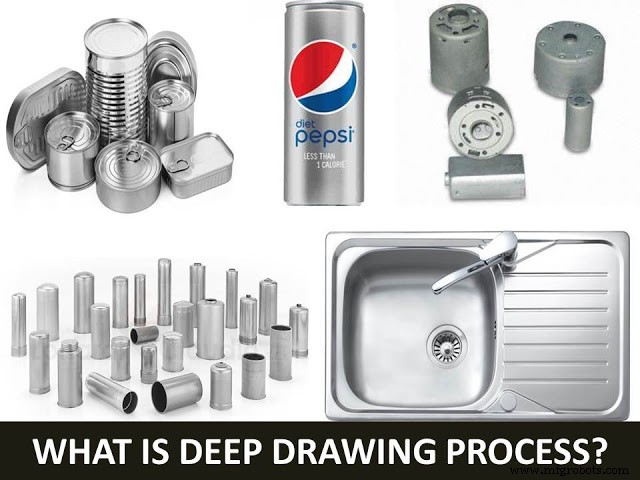
深冲工艺定义
深冲是将金属板料制成圆筒形或箱形零件的工艺,长度和厚度可保持不变或发生变化。典型产品包括:金属罐、锅具、食品饮料容器、水槽、汽车油箱等。
主要部件与术语
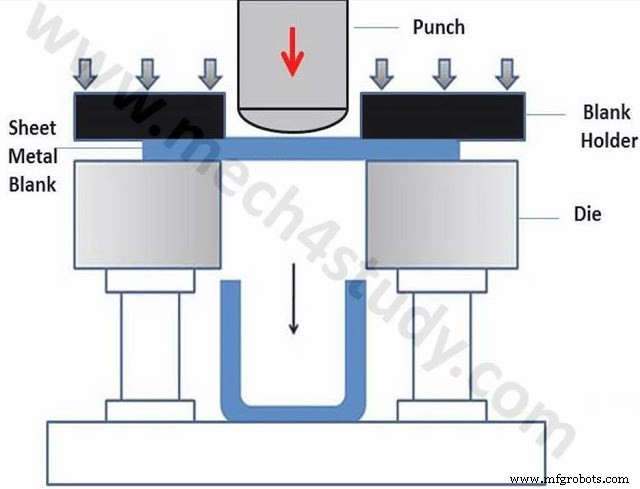
- 圆形凹模:板料毛坯放置于凹模开口处,材质通常为工具钢或铸铁,有时用硬质合金或塑料。
- 压料圈(Blankholder):固定板料位置,提供必要的夹持力。夹持力过大导致撕裂,过小引起起皱。
- 凸模:向下施力使板料进入凹模成型杯状。凸模直径记为Dp。
- 毛坯:用于深冲的板料切件,直径记为Do。
- 极限深冲系数:毛坯直径与凸模直径之比,是深冲工艺的关键参数。
工作过程
毛坯在压料圈夹持下放置于凹模上,凸模随液压或机械压力机下行,施加拉深力使板料变形进入凹模成杯状。冲压力过大导致杯壁变薄甚至撕裂,因此必须控制在合理范围内。
关键工艺参数
压料圈压力
压力过小引起起皱,过大导致杯壁撕裂。通常取材料屈服强度与抗拉强度之和的0.7%–1%。有时设置拉深筋控制金属流动,降低压料圈压力。
凸凹模间隙
间隙应为板厚的7%–14%。过小会剪切或穿孔毛坯。
凸凹模圆角半径
圆角过大易起皱,过小易断裂,需在两者之间取值。
润滑
润滑可降低成形力、提高拉深性能、减少缺陷和模具磨损。凸模表面一般不涂润滑剂,利用摩擦降低拉伸应力。常用润滑剂:矿物油、皂溶液、重负荷乳化液。
以上即为深冲成型工艺的全面介绍。如有疑问欢迎留言,觉得有用请分享收藏,订阅本站获取更多制造工艺知识。
制造工艺