


电子束焊接全解析:原理、工艺、设备、应用与优缺点
电子束焊接概述
电子束焊接(EBW)属于液态焊接工艺,即金属接头在熔融状态下形成。该技术利用高速电子束的动能转化为热能,实现工件熔合。1958年由德国物理学家Karl-Heinz发明。焊接过程中,高能电子束轰击工件表面,动能转化为热能,使金属熔化并融为一体。整个过程必须在真空环境下进行,否则电子会与空气分子碰撞而损失能量。
工作原理
电子束焊接的原理与电子束加工相同:利用电子的动能产生热量,进而熔合两块金属板。当高速电子束撞击焊件时,其动能转化为热能,热量足以使两块金属板熔合形成焊缝。
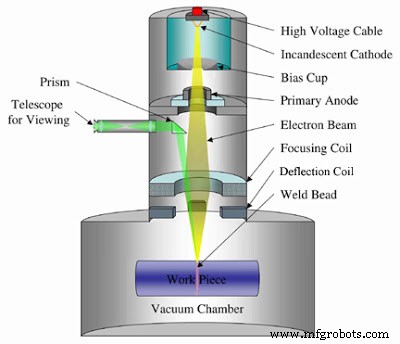
主要设备组成
电源系统
提供持续的电子束。低压设备(薄板焊接)电压范围5–30 kV,高压设备(厚板焊接)为70–150 kV。
电子枪
核心部件,由阴极管(负极)组成,产生电子并加速聚焦。阴极丝加热至2500°C持续发射电子,材质多为钨或钽合金。
阳极
正极,位于电子枪之后,吸引电子并提供聚焦路径,防止电子发散。
磁透镜系统
一系列磁透镜仅允许汇聚电子通过,吸收低能量和发散电子,形成高强度电子束。
电磁透镜与偏转线圈
电磁透镜将电子束聚焦于工件,偏转线圈控制束流偏转至所需焊接区域,是EBW工艺的最后单元。
工件夹持装置
采用CNC工作台夹持工件,可三向移动,配合专用夹具固定焊件。
真空室
整个焊接过程在真空室内进行,由机械泵或电驱动泵抽真空,压力范围0.1–10 Pa。
工作流程
- 电子枪(阴极)产生电子,电子向阳极(正极)移动。
- 阳极加速电子形成电子射流,进入磁透镜系统。
- 磁透镜吸收低能量和发散电子,输出高强度电子束。
- 电子束经电磁透镜和偏转线圈聚焦、偏转至焊缝处,高速电子撞击工件,动能转化为热能,实现熔合焊接。全程在真空室中完成。
应用领域
- 航空航天、船舶制造的结构焊接
- 钛及钛合金连接
- 汽车工业:齿轮、传动系统、涡轮增压器等
- 电子工业:电子连接器焊接
- 核反应堆及医疗器械制造
优缺点分析
优点
- 可焊接同种及异种金属
- 金属连接速率高
- 运行成本低(无需填充材料和焊剂)
- 焊缝表面光洁度高
- 可焊接高硬度材料
- 真空环境减少焊接缺陷
缺点
- 设备投资大,建设成本高
- 需要高技能操作人员
- 维护频繁
- 工件尺寸受真空室限制
- 无法现场施焊(依赖真空环境)
以上即为电子束焊接的原理、工作、设备、应用及优缺点全解析。如有疑问欢迎留言交流,觉得有用请分享收藏,订阅本站获取更多专业内容。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 固相焊原理、分类、应用与优缺点全景解析
- MIG焊接(气体保护熔化极电弧焊)原理、优势与局限全解析