


现代制造中关键板材切割工艺详解
板材加工概述
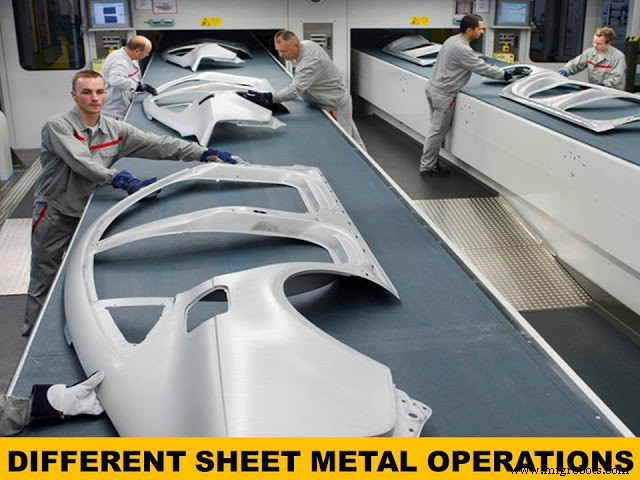
板材制品因强度高、重量轻、形状多变、成本低、生产快,广泛替代锻造和铸造。汽车车身、金属桌柜、飞机机身、罐头、金属门等均为板材制品。板材工艺分为:切割、弯曲/成形、深冲三大类。本文重点讲解切割操作。
板材切割原理
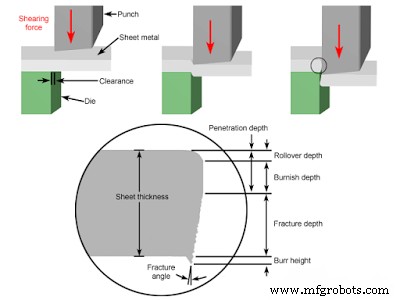
切割是施加超过材料极限的力使工件分离,主要涉及剪切力,故又称板材剪切工艺。核心工具为凸模(上)和凹模(下),两者间有微小间隙。凸模向下冲压板料,在间隙区产生剪切力使板料分离。剪切力、切边质量等主要取决于凸凹模间隙。
 |
| 图片来源 |
主要切割工艺分类
剪切
沿直线将大板切成小板,多用于矩形件,切边垂直于板面。凸凹模间隙决定切边形状和质量。
落料
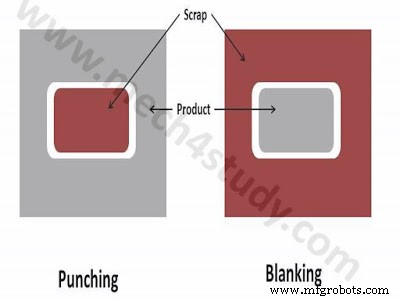
用预定形状凸模从大板冲切出工件,落料件为成品,其余为废料。用于齿轮、首饰、复杂零件。
冲孔
类似落料,但保留板料为成品,落料件为废料。在冲床上进行,凸模采用负公差使板料获得正公差。
精冲
获得极光滑、垂直的切边。板料被精密锁紧,间隙0.5–10 mm,尺寸公差0.025–0.05 mm。
穿孔
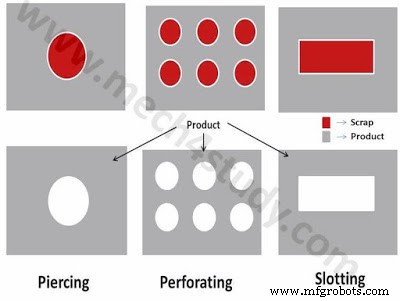
冲切圆柱形孔。
多孔冲孔
板料上冲切多个孔。
冲长槽
冲切矩形长孔。
冲缺口
在板料边缘切除各种形状,形成缺口。
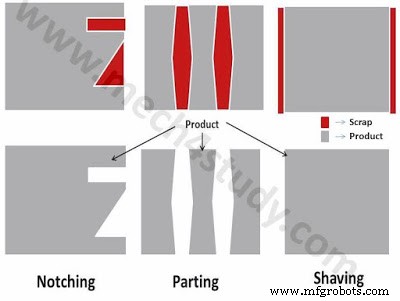
修边
精整工序,用凸凹模去除边缘极薄金属层。
分离
通过切除小块料将板料分成两件或多件。
冲剪/留槽
凸模成形但不移除料件,料件保持连接呈弯曲状态。
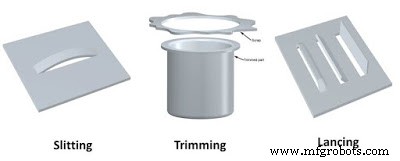
剖切
不移除材料的直线切割。
修边
去除工件边缘多余材料。
以上为板材主要切割工艺。如有遗漏欢迎补充,觉得有用请分享收藏,订阅本站获取更多制造知识。
制造工艺