


铜及铜合金 CNC 加工全攻略:牌号选材、工艺要点与表面处理
铜及铜合金凭借优异的导电导热性、延展性、耐蚀性及易加工性,成为汽车、航空航天、医疗、电子、通讯等行业精密零件的首选材料。本文系统梳理常用铜合金牌号特性、CNC 加工关键工艺窗口、刀具选型、表面处理方案,助力工程师实现“设计-制造-成本”最优平衡。
常用铜合金牌号与选材指南
C10100 / C10200(无氧铜 / 无氧无磷铜)
- 铜含量 ≥99.99%,氧含量 ≤0.0005%
- 导电率 101% IACS,导热率 390 W/(m·K)
- 极高纯度,无氢脆风险,适合真空电子器件、高频波导、超导线圈、高真空法兰
- 价格最高,加工性一般(粘刀、排屑差),非极高导电/真空场合不推荐
C11000(电解硬铜 / ETP 铜)
- 铜含量 ≥99.90%,氧含量 200–400 ppm
- 导电率 100% IACS,性价比最高,最通用牌号
- 加工性优于 C101,广泛用于母线、连接器、散热器、端子、汽车线束
青铜(锡青铜、铝青铜、铍青铜)
- C51000/C52100 锡青铜:耐磨、弹性好,用于弹簧、连接器弹片、轴承衬套
- C95400/C95500 铝青铜:高强度、耐海水腐蚀,用于船用螺旋桨、阀体、泵轮
- C17200 铍青铜:时效硬化后强度媲美钢材,导电率 20–50% IACS,用于高可靠连接器、模具电极、防爆工具(注意:铍粉尘有毒,加工需防护)
黄铜(锌铜合金)
- C36000 易切削黄铜:含铅 2.5–3.7%,切削性能最佳(加工性评级 100%),自动车床首选,用于阀芯、管接头、钟表零件、乐器零件
- C26000/C28000 普通黄铜:强度高、耐蚀,适合深冲、拉伸成型件(弹壳、散热器水箱)
- 无铅黄铜(C27451/C69300):符合 RoHS/REACH,替代 C36000 用于饮用水系统、医疗器械
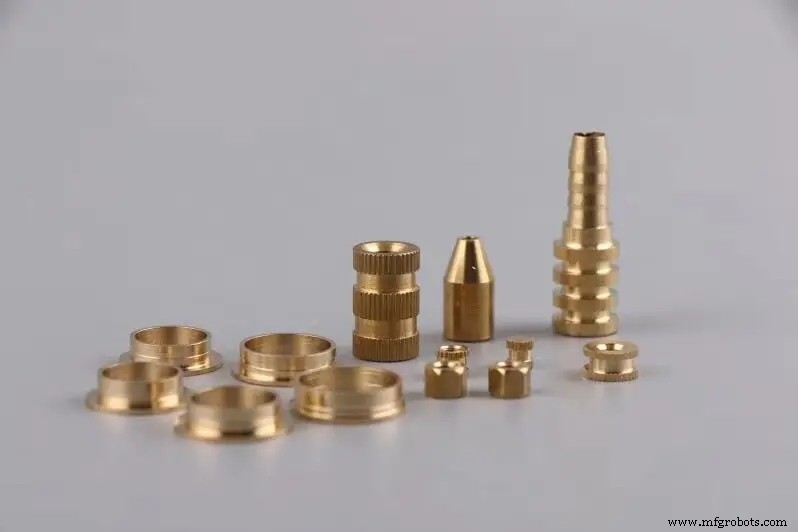
CNC 加工核心优势与挑战
优势
- 加工性优异(黄铜>青铜>纯铜),可高速高进给,刀具寿命长
- 冷热加工成形性好,适合复杂几何特征
- 兼容多种低成本表面处理(电镀、化学钝化、电解抛光、发黑)
挑战
- 纯铜、高铜合金导热快,切削热易传导至刀具→刀尖过热磨损
- 纯铜、铝青铜韧性大,切屑缠绕、易产生积屑瘤
- 部分铜合金(高锌黄铜)应力腐蚀敏感,残余应力需消除
- 焊接性差(纯铜热裂倾向大,黄铜锌挥发),结构设计优先机械连接
加工工艺五大关键控制点
1. 牌号-成本-性能三角权衡
非极端导电/真空需求 → 首选 C11000 或 C36000;需高强度+导电 → C17200;海水耐蚀+强度 → C95400;饮用水/医疗 → 无铅黄铜。避免过规格选材造成成本浪费。
2. 进给率与切削速度优化
铜导热快,高切速(Vc 200–500 m/min)+ 中等进给(fz 0.05–0.15 mm/z)可将热量随切屑带走,降低刀尖温度。避免低速大进给导致积屑瘤、表面毛糙。薄壁件采用小切深、大进给、高转速“高速铣”策略抑制振动变形。
3. 可制造性设计(DFM)
- 避免深腔(深宽比>3)、锐角内角(R<0.5mm)、薄壁(<0.5mm)
- 统一内圆角半径,减少换刀
- 螺纹深度 ≤2.5×D,盲孔预留排屑槽
- 基准面设计统一,减少翻转装夹
4. 刀具材质与几何角度
- 硬质合金(K10/K20/K30):通用首选,锋利刃口、大前角(12–18°)、大后角(8–12°)、大螺旋角(35–45°),抛光刃面 Ra<0.2 μm
- PCD 刀具:大批量、高硬度青铜/铍铜,寿命提升 20–50 倍
- 高速钢(HSS-Co):小批量、复杂成型刀、攻丝,性价比高
5. 冷却与润滑策略
- 黄铜、青铜:气雾 MQL 或干切(压缩空气吹屑)即可
- 纯铜、高韧性青铜:乳化液(5–8%)或极压切削油,强制高压喷射(>30 bar)穿透切屑带走热量
- 精加工:最小量润滑(MQL)+ 低粘度基础油,避免油膜残留影响后续电镀/焊接
表面处理与后处理方案
电解抛光
去除 0.0025–0.06 mm 表层,获得 Ra<0.1 μm 镜面,同时钝化表面提升耐蚀,不损导电率。适用:高频连接器、真空法兰、医疗导管接头。
电镀(贵金属优先)
- 镀银:接触电阻最低,焊接性最佳,功率射频连接器首选
- 镀金:极致耐蚀、低接触电阻、可靠性最高,军工/医疗/航天关键触点
- 镀锡/镀镍:成本较低,通用电子连接器、母线汇流排
避免使用阻隔导电/导热的有机涂层(喷漆、粉末涂层、阳极氧化),除非仅作装饰或绝缘。
结语
铜合金 CNC 加工看似“易切削”,实则“易加工难精制”。选对牌号、管住热变形、控好表面完整性、配对表面处理,才能稳产高质量零件。根松精密拥有 20 年铜合金加工经验,提供从选材建议、工艺仿真、五轴加工到表面处理的一站式服务,助您缩短交期、降低总成本。
制造工艺