


电解抛光选型指南:关键适用场景与核心收益
相较传统机械抛光,电解抛光在复杂零件、难加工材料、批量一致性方面具备显著优势。但并非所有场景都适用——设备投资大、占地广、电解液寿命短、再生难、单件成本高(小批量时)。本文梳理“必须/建议采用电解抛光”的四大判据,助您科学决策。
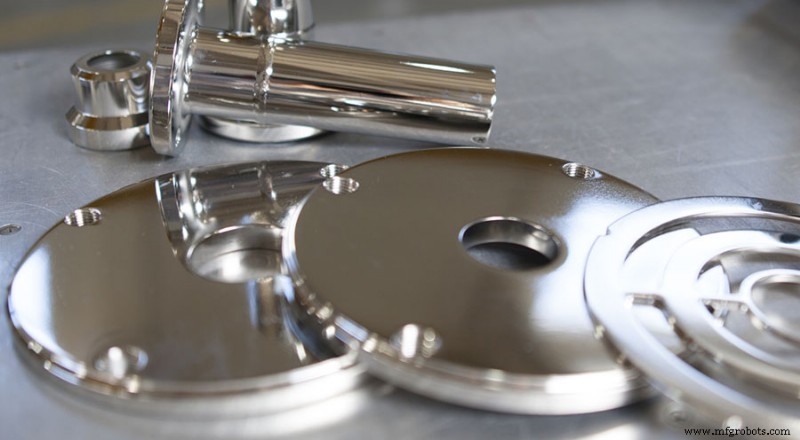
四大核心适用判据(满足任一即可考虑)
1. 材料难加工:常规切削/磨抛无效或极难
高淬火硬度(>HRC 55)、高强度(>1500 MPa)、高韧性材料(如高温合金、钛合金、马氏体时效钢、硬质合金表面精加工)。机械加工刀具磨损极快、表面质量难达标,电解抛光不受硬度影响,可稳定获得高光洁度。
2. 结构复杂:几何形状严重限制机械加工效率
深腔、窄槽、内螺纹、异形孔、薄壁回转体(锻模、挤压模、涡轮叶片根部)。机械加工需多次装夹、专用工具、耗时极长;电解抛光一次装夹、全表面同步处理,效率提升 5–10 倍。
3. 批量大、刀具损耗高、人工打磨质量不稳
燃气轮机叶片、汽车齿轮、枪机部件等大批量精密件。机械加工刀具成本高、人工抛光质量波动大;电解抛光可实现自动化流水线,良品率 >98%,单件综合成本更低。
4. 切削力/切削热导致变形或工序硬化,影响后序工序
薄壁件(壁厚<1mm)、高精度轴类、光学反射镜基体。机械加工引入残余应力、变形超差;电解抛光无切削力、无热影响区、可消除前序残余应力,保证最终精度。
典型应用行业分布
- 军工/航天/航空:核心部件占比最高(叶片、喷嘴、导弹壳体、火箭发动机燃烧室内壁)
- 民用高端装备:汽车发动机气门、喷油嘴、变速箱齿轮;拖拉机、摩托车关键传动件
- 医疗器械:植入体表面钝化、手术器械镜面抛光
- 精密模具:光学镜面模腔、微结构模具
不建议采用电解抛光的场景
- 简单几何形状(平面、外圆、常规孔),机械加工/振动抛光即可低成本满足
- 小批量、多品种、频繁换型(工装、电解液调试成本摊销不过来)
- 铸铁、粉末冶金高孔隙率、含大量非金属夹杂材料
- 对表面光洁度要求不高(Ra>1.6)的结构件
- 现场维修、无固定设施环境
决策流程图(简版)
- 零件图纸评审 → 识别复杂特征、材料难度、公差带、批量
- 对标机械加工方案:试算工时、刀具成本、废品率、人工打磨工时
- 试制 3–5 件电解抛光样件,验证粗糙度、尺寸、耐蚀、外观
- 全生命周期成本对比(设备摊销+电解液维护+废液处理+人工+能耗)
- 决策:电解抛光 / 机械抛光 / 混合工艺(粗机械+精电解)
结语
电解抛光不是“万能钥匙”,而是“复杂精密件的专用利器”。在材料难度、几何复杂度、批量规模、表面质量要求四个维度交叉的高价值区间,它能以更低综合成本换取更高工艺稳定性。建议建立内部工艺数据库,积累不同材料/结构的电解参数包,缩短新品导入周期。
制造工艺
- 电解抛光 vs. 钝化:选择正确的不锈钢表面处理
- 智能停车计数系统:Arduino + Processing + PHP 实时车位追踪上云
- IMU 传感器 3D 姿态可视化实战指南
- Arduino教程06:通过串口通信连接Arduino与Processing
- 轧机热机械控制工艺(TMCP)优化力学性能
- 装甲钢先进生产与加工:实现轻量化优异防护
- 二次加工:铸件精密加工、组装与密封
- 电解抛光常见问题与解决方案实战指南
- 最大化车床主轴性能:精密加工的核心动力优化策略
- 高精密主轴与先进加工技术:类型、特性与选型指南
- 电解抛光工艺详解:优势、应用与Junying专业金属表面处理服务
- 金属加工回收全产业链:从废钢到新品的绿色循环经济