


铝合金加工变形控制:工艺与操作双维度实战策略
铝合金因密度低(2.7 g/cm³)、比强度高、耐蚀、易表面处理、导电导热优,成为非铁金属应用量冠军(>70 万种制品)。但其高导热、高膨胀系数、低硬度、高粘刀特性,使切削变形成为核心难题。本文从毛坯预处理、刀具优化、夹持策略、工序安排、操作技巧五大维度,给出系统性变形控制方案。
铝合金加工变形根因速览
- 内应力:铸造/锻造/挤压/轧制残留应力,切削破坏平衡→变形
- 切削热:导热快但热容小,局部过热→热膨胀变形、刀具粘结
- 切削力:塑性大、弹性模量低(70 GPa),薄壁/深腔极易弹性变形
- 夹持力:薄壁件夹紧变形,松开回弹
工艺层面四大控制支柱
1. 毛坯预处理:释放内应力、减少余量
- 天然/人工时效、振动时效消除毛坯内应力
- 预加工:大余量毛坯(大头大耳)先粗加工去除大部分余量,放置 24h+ 释放应力,再精加工。双重收益:后序变形↓、刀具寿命↑、余量均匀利于精度稳定
2. 刀具几何与结构专用化设计
| 参数 | 粗加工 | 精加工 | 原理 |
|---|---|---|---|
| 前角 γ₀ | 15–25° | 20–30° | 锋利刃口↓切削变形↓切屑流畅↓切削力/温度 |
| 后角 α₀ | 6–10° | 12–15° | 粗加工散热优先;精加工减少后刀面摩擦弹性变形 |
| 螺旋角 β | 40–55° | 45–60° | 大螺旋角→切削平稳↓铣削力 |
| 主偏角 κᵣ | 45–60° | 90° | 减小主偏角改善散热,精加工 90° 利于垂直度 |
刀具结构强化:
① 齿数少(2–3 齿)、大容屑槽(底圆 R 大)适应大切屑量
② 刃口精磨 Ra<0.4 μm,新刀用细油石轻磨去毛刺/微锯齿
③ 磨损标准 VB<0.2mm,切削温度<100°C 防变形
3. 薄壁/薄板件专用夹持方案
- 薄壁套类:弃用三爪/弹簧卡盘径向夹紧→改轴向端面压紧:内孔定位+自制螺纹芯轴+压盖+螺母,外圆加工零变形
- 薄板件:真空吸盘均布夹力+小切深;或填料法——3–6% 硝酸钾尿素熔体灌注内腔,加工后水/酒精溶出
4. 科学工序划分:粗-半精-角清-精-多次半精
高速铣削大余量、间歇切削易振动。标准流程:
粗加工(大余量、高效率) → 自然时效/振动时效释放应力 → 半精加工(留量 1–2mm) → 角清 → 精加工(均匀余量 0.2–0.5mm,刀具稳定切削)
高精件(平面度/圆柱度<0.01mm)需二次半精加工再精加工。
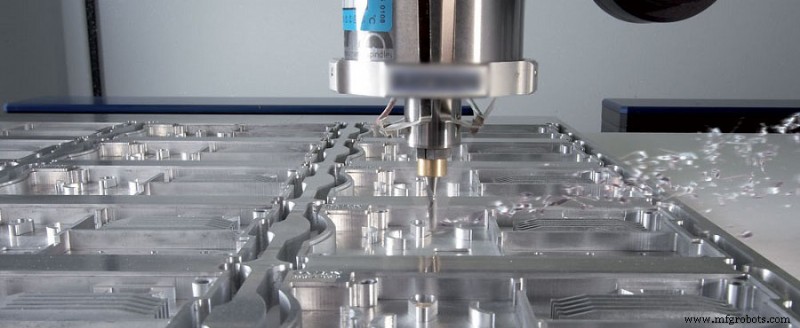
操作层面六大降变形技法
- 对称加工:大余量件对称切削,热量均匀分布,避免单侧热集中变形
- 分层全腔加工:多腔体板件,禁用“一腔到底”顺序加工(应力不均)。改“分层全腔”:每层全腔同步推进,应力均衡,变形↓ 60%+
- 减小后吃刀量+高速大进给:ap↓、fz↑、n↑ 同步调整,切削力↓、效率不降。高速铣削(HSM)是核心解法
- 铣削方向策略:粗铣逆铣(切屑厚→薄,率高);精铣顺铣(切屑厚→0,加工硬化↓、变形↓、面质↑)
- 精加工前“松紧夹持”:终尺寸前松开夹具→工件自由回弹→手拧微压夹紧(仅防松动)→ 精加工。夹力作用于刚性基面,最小夹力原则
- 腔体加工避免直插:铣刀直插→排屑不畅→过热膨胀→崩刀。先钻工艺孔(≥铣刀直径)或 CAM 螺旋斜坡入刀
工艺参数速查表(参考值,需实测优化)
| 材料状态 | Vc (m/min) | fz (mm/z) | ap (mm) | ae (mm) | 冷却 |
|---|---|---|---|---|---|
| 6061-T6 薄壁精铣 | 400–600 | 0.05–0.08 | 0.2–0.5 | 0.3–0.5D | MQL/高压风冷 |
| 7075-T6 型腔粗铣 | 300–500 | 0.1–0.2 | 2–4 | 0.5–0.7D | 乳化液高压 |
| 铸铝 A380 精铣 | 250–400 | 0.08–0.12 | 0.3–0.8 | 0.4–0.6D | 乳化液 |
结语
铝合金变形控制是“系统工程”:毛坯选对、刀具配专、夹具设巧、工序排准、操作用细,缺一不可。根松精密建立铝合金加工工艺数据库,针对 6061/7075/2024/5052/铸铝等主流牌号,沉淀 200+ 典型结构件最优参数包,首件合格率 >95%。欢迎发图免费获取 DFM 变形风险分析报告。
制造工艺