


CNC 倒扣/凹槽加工专家指南:刀具、工艺与设计避坑
倒扣是标准立铣刀无法直接加工的特征——刀具无法从顶部垂直进入切削区域。倒扣设计虽常为功能必须(卡扣、密封槽、内部安装特征、液道转角),但会显著增加编程难度、刀具成本、加工周期与废品风险。本文系统解析倒扣成因、专用刀具、特殊切削策略、设计规避原则与实战技巧。
什么是倒扣加工?
倒扣指零件内部存在“悬空”几何特征,标准立铣刀/钻头无法从 Z 向垂直切入。常见于:内部 T 型槽、燕尾槽、单侧倒扣、内部倒圆/倒角、盲腔侧壁特征。悬空结构形成“盲区”,传统三轴/四轴机床需专用刀具或多面装夹才能触达。
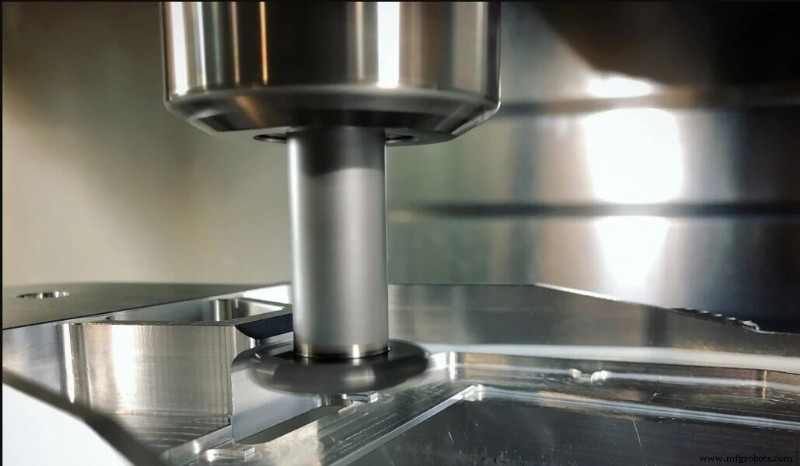
专用倒扣刀具全景
T 型刀 / 键槽刀
横向刀刃+竖向刀杆,可左右横向切削形成 T 型槽。标准宽度 3–40 mm。适合内部键槽、卡槽、液道十字交叉。
燕尾刀
倾斜刀刃(标准 45°/60°,可定制 10° 倍数至 120°),切出梯形/燕尾截面。上窄下宽,自锁性好,用于滑块导轨、模具楔紧面、航空锁紧结构。
球头倒扣刀 / 棒棒糖刀
细颈+球头/圆柱头,包角 220°/300°。细颈→大包角→大球头→大伸长空间,适合曲面倒扣、倒圆、去毛刺、底面加工。粗颈→小包角→刚性好、稳定性高。多向切削能力强,但 CAM 软件原生支持差,常需手工 G 码或手动操作。
单侧倒扣刀
非对称切削刃,单侧伸出形成类拼图凸耳特征。设计时需保证:主槽宽 ≥ 4× 倒扣深度,保证刀具伸入空间与刚性。
倒扣加工实战五大技巧
1. 找专业供应商:专用刀具库+多轴机床+工艺经验
倒扣加工对刀具库(数十种专用刀具)、机床(五轴/车铣复合/卧加+B 轴)、CAM 后处理、刀具干涉校验、切削参数库要求极高。非专业厂家极易撞机、断刀、超差。根松精密配备 50+ 倒扣专用刀具、赫默五轴/马扎克车铣复合,倒扣零件首件合格率 98%+。
2. 设计阶段能避则避:结构重构消除倒扣
- 内部倒扣 → 改外部特征+分体设计(两半体螺栓/焊接组装)
- 内部 T 槽 → 改外部键槽+盖板
- 盲腔侧壁特征 → 增加工艺孔从侧面/底面进刀
- 成本对比:分体设计+标准加工+装配,通常比整体倒扣加工省 30–50% 成本
3. 避免定制非标刀具:优先标准目录刀具
非标刀具交期 3–6 周、成本 5–10 倍标准刀、无库存风险。设计倒扣尺寸时优先匹配标准刀具目录(Sandvik、Kennametal、OSG、京瓷、株洲钻石标准品)。早期联系供应商确认刀具可得性。
4. 浅倒扣原则:深度≤刀具最大有效伸出
倒扣刀具伸出长 = 竖向杆长 + 横向刀刃长。伸出越长→振动↑、精度↓、崩刀风险↑。设计倒扣深度 ≤ 标准刀具最大推荐伸出(通常 3–5× 刀杆直径)。浅倒扣亦利于排屑、冷却、检测。
5. 工艺孔/工艺槽辅助:变“盲加工”为“通加工”
在非功能面预留 Φ3–5mm 工艺孔或 2–3mm 宽工艺槽,引入标准长刀/球刀从侧面/底面切削倒扣区。加工后用塞规/螺丝/焊接封堵。配合五轴联动,可解决 90%+ 倒扣难题。
CAM 编程避坑指南
- 主流 CAM(Mastercam、UG、PowerMill、HyperMill)对 T 型/燕尾刀支持较好;球头倒扣刀需手工定义刀具轮廓、手写 NC 或宏程序
- 必须开启全刀具/刀柄/夹具/工件碰撞仿真,五轴联动更需验证旋转轴行程限位
- 倒扣区切削参数:Vc 降 30–50%、fz 降 20–30%、ap 极小(0.05–0.1mm)、强制风冷/MQL
- 留出检测通道:关键倒扣尺寸需预留三坐标探针/测针进入空间
结语
倒扣是“加工成本放大器”。能在设计阶段通过结构重构消除倒扣,是最高明的降本;必须保留时,早期引入专业供应商联合工艺评宿,选标准刀具、设工艺孔、用五轴设备、定专用参数,将风险压制在可控区间。根松精密提供倒扣零件免费 DFM 分析与工艺可行性报告。
制造工艺