


掌握不锈钢铣削:实证技巧与技能
不锈钢是常见且难加工材料,但掌握切削技巧后并非想象中那么难。
铣削不锈钢特点:粘结融合性强,切屑易粘附铣刀刃齿恶化切削条件。顺铣时刀齿先在硬化表面滑动,加剧加工硬化倾向;铣削冲击振动大,易致铣刀刃齿崩刃磨损。
除立铣刀和部分铣刀外,其他铣刀刃齿材料多用高速钢,特别是钨钼和高钒高速钢效果好。刀具耐用度可比W18Cr4V高1-2倍。适合制造不锈钢铣刀的硬质合金牌号包括YG8、YW2、813、798、YS2T、YS30、YS25等。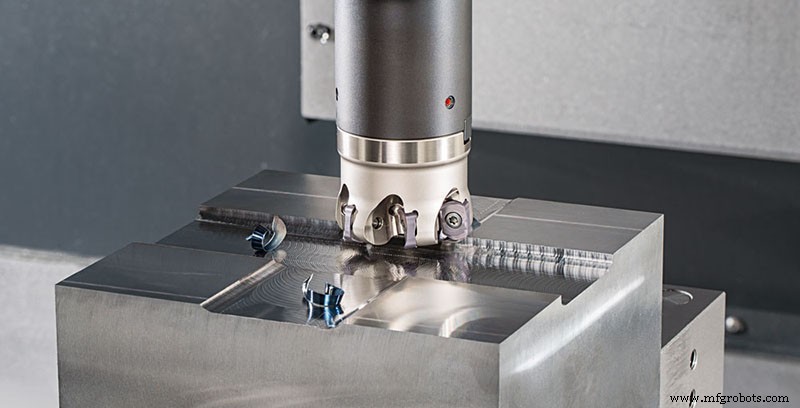
铣削不锈钢时,切削刃需兼具锋利和抗冲击,排屑槽要大。可用大螺旋角铣刀(圆柱铣刀、立铣刀),螺旋角β从20°增至45°(gn=5°),刀具耐用度可提高2倍以上,因此时铣刀工作前角γ0e从11°增至27°以上,铣削轻快。但β值不宜过大,尤其立铣刀β≤35°,以免削弱刃齿。
用波刃立铣刀加工不锈钢管或薄壁件,切削轻快、振动小、切屑易碎、工件不变形。硬质合金立铣刀高速铣削和可转位立铣刀铣削不锈钢均能取得良好效果。
用银屑(SWC)立铣刀铣削1Cr18Ni9Ti,几何参数:γf=5°、γp=15°、αf=15°、αp=5°、kr=55°、k′r=35°、γ01=-30°、bg=0.4mm、re=6mm,当Vc=50~90 m/min、Vf=630~750mm/min、a′p=2~6mm、每齿进给0.4~0.8mm时,铣削力降低10%-15%,功率降低44%,效率大幅提升。原理是在主切削刃磨制负倒角,铣削中人为产生积屑瘤替代切削刃切削,积屑瘤受前刀面产生的平行切削刃推力成为次级切屑流出,带走切削热降低切削温度。
铣削不锈钢尽量采用顺铣。非对称顺铣法保证切削刃平滑切离金属,切屑粘结接触面小,易在高速离心力作用下甩离,防止刀齿再次切入工件时切屑剥离前刀面造成崩刃,提高刀具耐用度。
喷雾冷却效果最显著,可使铣刀耐用度提高1倍以上;若用普通10%乳化液冷却,切削液流量应充分保证冷却。硬质合金铣刀铣削不锈钢时,取Vc=70~150 m/min、Vf=37.5~150 mm/min,根据不同合金牌号和工件材料适当调整。
制造工艺