


原型加工生产的智能降本策略实战指南
有时,甚至一次性原型也需要零件加工。这可能因特定材料要求(如PTFE、钛、G-10复合材料)、严格公差、表面光洁度或其他最佳属性,需通过CNC加工和车削服务获得。
但有时我们收到客户投诉:“为什么样品成本这么高?”和“为什么一个简单样品要花我们几百美元?”几乎所有客户对CNC加工原型制造都有类似困惑。同时,随着COVID-19大规模威胁企业进度和经济效益,比以往更需要知道如何降低用此技术制造零件的成本。今天,SANS Machining将分享一些技巧,帮助节省快速原型成本,为营销启动新项目。
以下是CNC加工原型制造的一些关键点。
提前规划
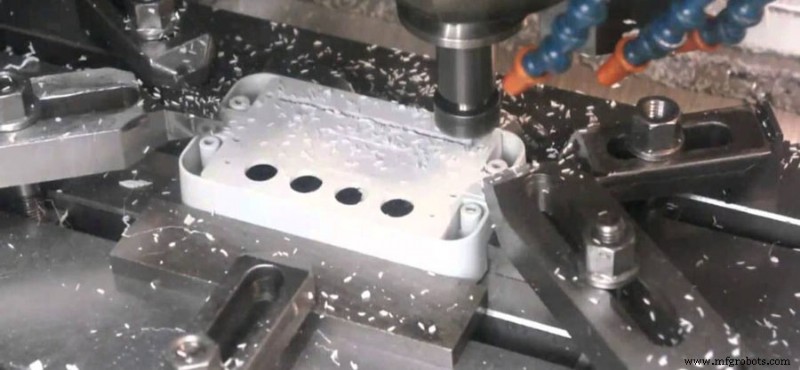
开始任何CNC加工项目前,周密规划至关重要,因为从长远看能省钱省时。并确保零件图纸在打样前经专业人士验证可行且认可。无需花费额外时间和成本持续修改零件最终设计。生产前为零件建立适当设施,确保每步每工序的过程控制对节省成本至关重要。
选择合适的加工工艺
对CNC加工工艺,我们首先需要审查判断哪种加工工艺最适合客户要求。这不仅能节省整个加工时间,还能有效控制零件质量。例如,通过减少操作次数、改变孔尺寸和深度,可降低原型加工生产成本。
除非您已确定必须用五轴CNC加工零件,请记住一次只能加工零件一面。这意味着零件可能需多次翻面、多次操作。每次翻面或操作都需装夹、换刀、装夹、加工、卸料。若可能,减少操作次数能帮您省工序,尤其小批量时。
通常,精准钻小深孔比大孔或浅孔耗时更长。其次,尽量使用标准钻头和铣刀尺寸。标准钻头和铣刀更易获取,比定制钻头便宜。标准尺寸优于定制尺寸。
选择合适的制造材料
根据零件不同功能和应用,我们需选择最易得、最便宜且仍能满足设计要求、达到同等预期效果的材料。例如,铝6061是CNC加工和车削最常用的商业金属。这意味着铝零件价格更低、交货通常更快。相比许多其他工程合金(如7000系列铝或钛),铝6061原型制作能节省成本和时间。若您遵循CNC加工黄金法则,会记住更快生产时间能降成本,所以选择切削、铣削、钻削更快的材料有助于降低成本。
当然,许多精密医疗设备或航空航天零件可选用高价材料。无论如何,为快速原型选择合适材料以节省成本并确保零件高质量是我们的目标。
合理的公差范围
将零件发送给专业制造商或快速原型服务时,提供给定零件的公差要求至关重要,以便CNC机床操作员知晓所需精度。
虽整个零件公差可能要求尽可能严格,但并非设计每个表面都需特别严格公差。公差越小、公差区越紧、零件价格越高。这种定价本质是叠加,会增加部分价格。务必理解原型公差的绝对必要条件,仅指定那些公差以节省成本。通常,仅在绝对关键、与连接其他零件的功能表面和零件上进行数字标注。不太重要的特征可用标准公差±0.127mm(±0.005英寸)加工。客户仍能获得高质量精密零件。
批量分摊费用
SANS为CNC加工原型提供有竞争力的价格。然而,即使增加少量数量,单件价格仍会大幅下降。因为设置成本分摊在加工零件之间。报价原型铣削零件时,通过改变数量查询增加1或2个零件的价格是好做法——价格差通常比您想象的小。
合理设计
在不影响快速原型功能前提下修改某些边缘或角度。每天我们收到大量设计师、产品工程师或采购商关于创意或发明的询盘。但并非所有零件完美无需修改即可打样。因为一些创意或发明由设计师或最终消费者设计。他们缺乏特定加工经验和知识,仅从美学角度出发。因此最终图纸结构对生产而言复杂或冗余。这些图纸可能面临无法生产风险,或生产前需更新修改。
此外,复杂、高细节零件需多道工序,可能需多台机床,从而增加编程、固定、装夹成本。一些复杂零件,如需多面操作的,若设计为分体组件加工后组装,生产成本可能更低。
如果您正在研究如何节省CNC机加工零件成本,SANS公司可提供制造专业知识,助您在机加工零件原型制作上省时省钱。
制造工艺