


确保夹具精度的5大实证工艺方法
夹具设计中的疑难
- 不知如何制造设计的夹具。
- 夹具图纸提出的位置精度和尺寸精度,用何种手段保证实现。
- 夹具单件制造,按常规产品设计流程带来夹具精度的无尽麻烦。
- 精度保证方法是解决夹具设计问题的首要途径。
夹具制造工艺特殊性
使用夹具首要目的:保证机加工零件的尺寸(形状)精度和位置精度。
工件制造精度因素:除机床和刀具因素外,机床夹具必须满足设计精度要求。
传统夹具制造工艺:绝大多数仍用装配调整法。此工艺像普通机械制造,所有零件按零件图制造后装配。最终夹具精度靠试图调整或磨削某部件位置或尺寸来实现。
传统夹具制造缺点:从实际应用看,难满足装配图各项尺寸形位公差要求。
因此,为保证夹具制造精度,必须采用特殊工艺方法。以下5种工艺方法确保刀具夹具精度。
1. 成组加工法
方法定义:
指加工夹具元件时,同时加工多个元件上相同结构要素。这些结构要素通常为几何尺寸或截面形状、及彼此相对位置。相同加工条件易保证夹具零件质量和互换性,从而提高夹具整体制造精度。
方法分类:
按不同制造方法,成组加工可分为“配对加工”和“镜像加工”两种具体工艺方法。
配对加工:
指夹具中所有配对零部件通过“配对磨削”、“配对镗削”、“配对钻削”、“配对绞削”等方式成对加工,以消除工件间尺寸误差和位置偏差。
实际应用: 定位销准备、导向孔镗削、轮廓块磨削等。
镜像加工法:
指某些结构对称的夹具零部件,可用对称面为界,先加工双倍长度、加等量余量的工件,再沿对称面切开,加工后利用镜像原理组合两对称件,消除对称误差。
案例
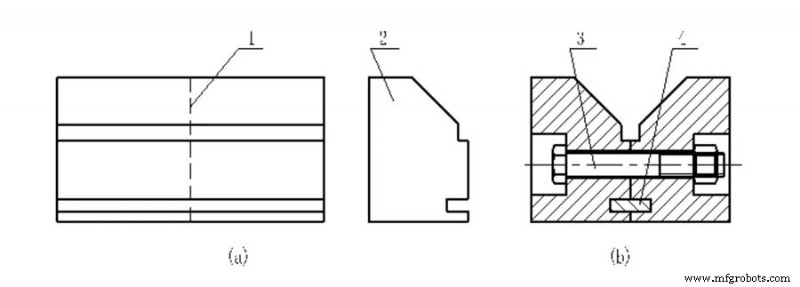
V型定位块功能设计中,具有自动找正功能,两工作斜面对称精度要求极高。传统V型块制造一般为整体制造。两斜面最终精加工常在平面磨床上用精密正弦夹具和V型导磁铁完成。但此加工法很难保证V型对称达到理想状态。
实际应用:
用镜像加工法时,先将V型块制成图(a)所示半成品单体,沿对称面切开,加工螺丝孔,再按图(b)定向用键和连接螺栓装配成组合式V型块。
工艺特点:
不需高精度机床,仅借助普通机床,V型块对称性即可达极高精度。
主要用途:
用于对称结构或多件重复的夹具元件制造。
2. 就地加工法
方法定义:
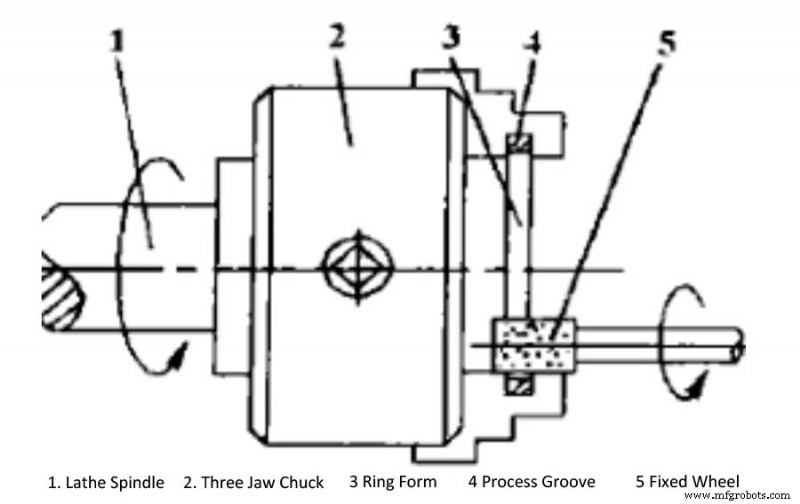
利用夹具机床切削功能加工另一零件,消除彼此位置误差,保证各零件占据理想位置,提高夹具制造精度。
工艺特点:
利用夹具机床进行最终加工以保证夹具精度。
主要用途:
用于夹具定位元件加工过程,及机床装配中确保机床最终精度。
典型应用:
磨床磨外圆轴类夹具和磨内孔夹具、车床芯轴夹具、铣床工作台、平面磨床电磁吸盘。
工艺优势:
消除夹具制造、装配、安装误差,最终获得极高精度。
使用条件:
就地加工法,仅具备就地加工条件的机床可用。
图样设计:
设计师要求用此工艺设计夹具时,应在夹具总图注明“按图样尺寸预留精加工余量,最终在机床上加工”。
3. 对齐固定法
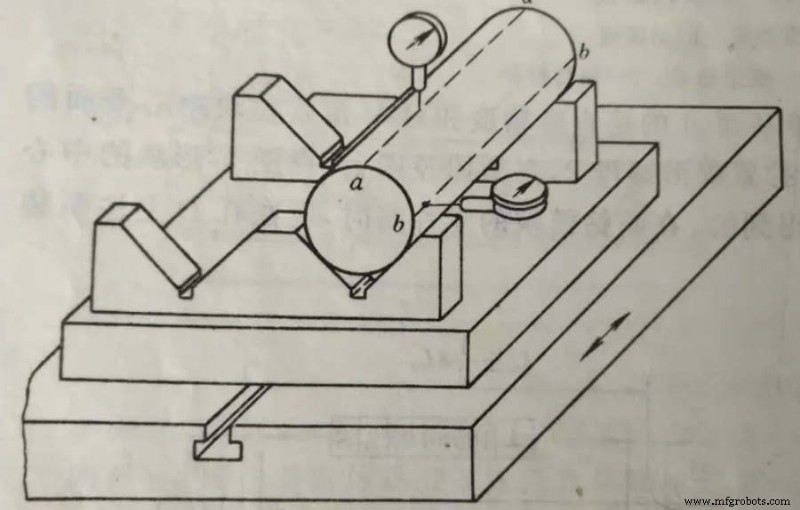
先对齐后固定法通常使用通用测量工具。
应用实例:
V型定位块对齐固定,ν型固定块上的定向键定位槽和螺栓安装孔已加工。
工艺过程:
用百分表对齐芯轴上母线和测量母线,使芯轴平行于定向键面(T型槽侧)和夹具安装基准面。对齐过程需反复调整磨削。对齐完成后拧紧螺丝,钻铰固定销孔,压入固定销。
工艺特点:
对齐精度取决于工人技能水平、测量工具精度和测量基准精度。
4. 过渡基准法
夹具设计中常遇到要求较高的斜孔和倾斜面。受加工设备限制,斜孔和倾斜面须置于垂直或水平位置以便加工。
因测量技术难度,加工中无法直接测量控制其尺寸。故需设工艺基准孔作为过渡基准,将需控制的设计尺寸转化为可直接测量或控制的工艺尺寸。通过控制转化后的工艺尺寸,间接保证工件设计尺寸要求。此工艺方法称过渡基准法,在夹具制造实践中广泛应用。
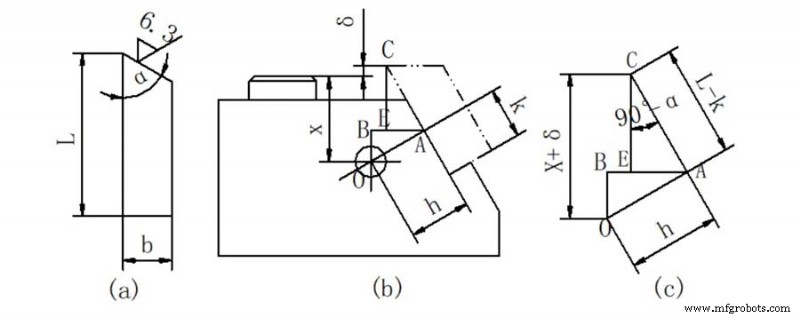
如上图所示,在保证尺寸h和K前提下,只要保证刀块工作面到工艺基准孔O轴线X的距离,即可保证长边尺寸L的加工要求。
此外,卧式镗床加工大型镗模时,以工艺基准孔为过渡基准是常用的有效工艺方法。
用此法,镗模整体装配后,可从镗模两端依次加工同轴度要求较高的导向孔。卧式镗头加工一端模板导向孔后,用立式镗头在模板两端加工两工艺基准孔。工艺基准孔中心应垂直相交已加工导向孔中心线。
镗模翻面,工艺圆柱销装入工艺基准孔,百分表装在立式镗头上,移动横梁前后校正两端工艺圆柱销中心位置。校正固定后,可加工端部模板导向孔。因夹具整体装配后加工,此法能保证高同轴度。
5. 装配加工法
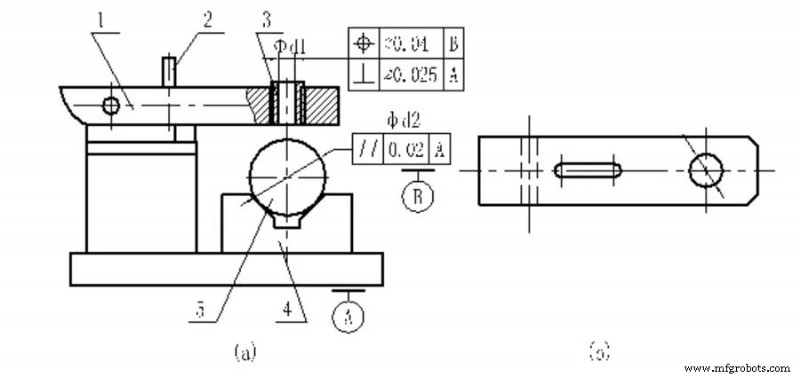
设计要求:
钻套内孔φd1中心轴线对安装基准面A的垂直度,V型定位块中心平面的位置精度。
工艺过程:
在坐标镗床上,对齐V型定位块中心平面,装配后拧紧蝶形螺母,镗削钻模上钻套底孔。
工艺特点:
依靠坐标镗床精度,直接保证夹具所需位置精度。是保证钻套中心轴线与夹具安装基准面垂直度最有效方法。钻镗夹具用的导套底孔均用此工艺方法加工。
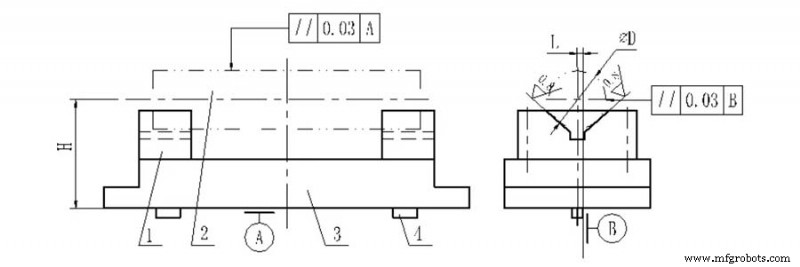
设计要求:
两V型块位置由高度尺寸H和水平尺寸L确定,两定向键侧面用基准B表示。夹具设计要求两V型块定位面必须与工件全接触,同时保证两平行度要求。
工艺:
为保证H、L和两平行度,制夹具时可先将两V型块做成毛坯,留足磨削余量的半成品,将V型块装配到夹具体上。锥销同时固定V型块和夹具体。
在工具磨床或导轨磨床上,以A、B为定位基准,磨削V型块90°倾斜面,满足H、L和两平行度公差要求。
注意事项
- 应用装配加工法进行夹具设计制造时,必须熟悉装配加工法制造工艺特点,在结构设计、尺寸形位公差标注、夹具零件加工、技术条件制定等各方面满足此要求。
- 相比传统夹具设计,装配加工法制造的夹具在图样设计上有巨大差异。应有四种设计图样:夹具装配图、夹具导向结构(如钻套、镗套等)装配图、加工图、夹具导向元件预装配图(即半成品图)、夹紧机构和夹紧细节图。
- 同时使用这四种图样的目的是防止夹具制造部门仍用制造零件、装配组件、调整精度的工艺路线制造夹具,从而指导和约束整个夹具制造过程。
制造工艺