


机械零件加工降低废品率的最佳实践
切削加工稍有不慎即导致报废。基于十余年加工经验,SANS Machining 从以下维度总结“如何降低机加工废品率”。
1. 确认图纸要求
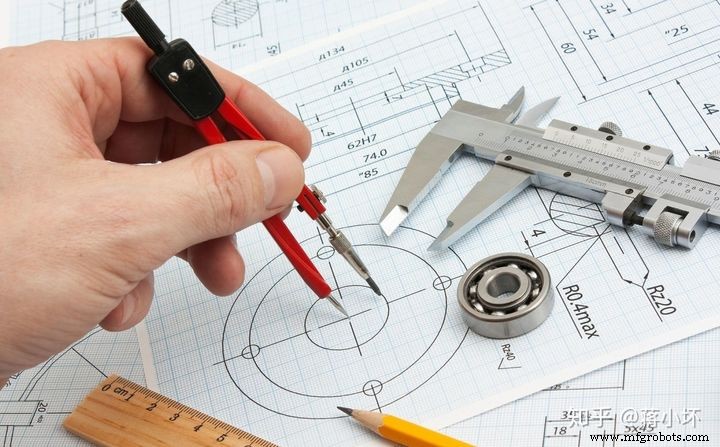
机械产品或零件的所有加工生产均基于图纸,这是最准确的生产依据。无图纸谈加工不现实,须从以下方面确保图纸正确性。
A. 确认使用的是最新版图纸
许多人不理解此问题。车间流通的图纸,尤其是操作员手中的图纸,极可能不是最新版。因零件图设计改进是持续修正过程,产品销售过程中大量零件仍涉及修改。从研发设计工程师修改到车间操作员使用,流程漫长,许多图纸更换不及时甚至被忽视,尤其在管理不规范、执行力差的企业。设计部门已修改数版,车间仍在用原版,导致同一问题反复出现。若无专人梳理,现有体系难以补救。因此,作为加工人员,尤其是现场工艺工程师,必须最大程度确保零件图版本更新,确认当前使用版本为最终版。
B. 确认图纸中的各项加工要求
如尺寸要求、形位公差、粗糙度、热处理要求等,这些信息在图纸上很明确。但考虑到设计工程师能力,可能遗漏要求,此时需资深工艺工程师核查。例如依据产品图、装配使用条件,推敲产品图,补全设计师遗漏部分,这实质是产品持续改进过程。
C. 确认图纸与零件匹配
这似乎滑稽,实则真实存在于生产现场,尤其多零件设计相似或对称布局时。因毛坯相同,原本两张图被合为一张,不同零件被加工成同一零件,造成实际成本损失。
2. 确认工艺内容
零件工艺流程是机加工执行步骤的重要依据,也是加工质量的重要保障。许多工艺工程师的核心专业能力也体现在此:如何正确、合理、低成本、高效率、高质量设计零件加工工艺,是优秀工艺工程师专业能力的最高体现。因此零件加工中必须充分尊重工艺流程并严格执行。
但许多操作员喜欢擅自更改既定工艺,因操作员视野与能力单一,难以从零件整体加工全局统筹,导致加工基准选择、余量预留、参数调整、刀具选择等存在诸多缺陷,难以保证加工质量。
合格的零件加工工艺不仅要考虑设备,还需涵盖加工方法、刀具、参数、夹具、冷却润滑、余量、步骤顺序、基准选择、检验方法、工装刀具设计等,深度考量这些在很大程度上决定零件成本、质量、效率。
3. 确保设备能力
设备能力直接决定机械零件加工质量,尤其高精度零件超出人力范畴,只能靠设备保证。例如加工精度达 0.001mm(μ 级)时,人力无能为力。
除精度要求,还需评估设备加工范围与能力。如加工平面,用磨床还是铣床、线切割还是刨床,差异巨大,甚至工艺流程与成本完全不同,加工质量本质不同,加工人员须清醒认知。
若操作仅适合粗加工的铣床,工艺要求高精度零件,从设备角度根本不可能。设备能力决定零件质量上限。强行生产废品率必高,这非能力问题,是选型错误。
同时须考虑设备加工行程。许多设备进给轴有行程限制,零件加工尺寸必须在最大行程范围内。超行程意味着加工至少有一道工序无法一次装夹完成,此时质量与效率将受损,废品率随之上升。
4. 有效的检验方法
A. 检验工具选择
加工现场有各类检验工具:百分表、千分尺、游标卡尺、钢直尺、高度尺等常规工具,实验室还有三坐标测量仪、硬度计等。
B. 检验工装选择
许多复杂零件需配套检验工装辅助测量,尤其检验工具有限时工装显得尤为重要。例:用传统工具测孔距误差,需制作专用检测棒辅助,否则无法实现,也可用三坐标测量。
C. 检验时间节点选择
零件加工是复杂过程,质检同理复杂。大致可将检验节点分三类。
(1) 零件实时检验
优势:最大程度控制零件质量、降低废品率。属“即时检验”,可在加工过程中实时修正偏差,保证加工质量。
(2) 零件在线检验
适用自动化产线。多工位串联全自动模式下,各工位加工质量是否合格常为未知数,人工难以及时干预。此时需在线测量装置监控质量,发现不合格及时剔除,仅合格件流转下一工序,是自动化产线不可或缺环节。
(3) 最终检验
包含人工检验与全自动检验。许多企业引入全自动检验,因其有效屏蔽人为技术、态度、情绪影响,更真实反映零件质量,同时在提升检验效率、降低检验成本上表现更优。
通过不同检验手段,也是提升零件加工质量、降低废品率的重要途径。
5. 完善的管理体系
企业拥有完善管理体系。机加工质量需完善的质量管理体系匹配,才能真正实现质量控制。单纯依赖工人意识与素质总会滞后。
因此完善的质量管理体系是必要控制程序,也是国际通用生产规则,如 ISO9000 质量认证即是优秀的质量管理与控制体系。为获得更好产品质量与更低废品率,质量体系是关键保障。
制造工艺