


平面磨床加工台阶专家技巧
平面磨床加工台阶并不难。关键在于台阶可从两个方向磨削。选择从哪个面切入台阶的依据是效率。如下图所示,同一零件改变方向,磨削效率不同。你会选择哪个方向开始?
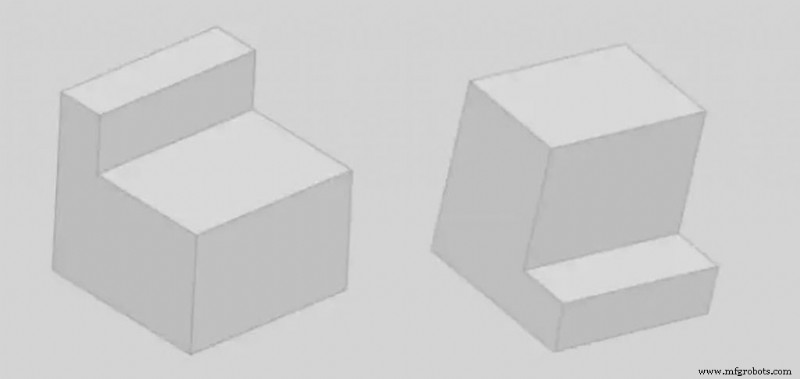
01.超长工件台阶磨削
工件磨削面积大时,加工产热大易变形,需注意粗糙度,选择台阶方向。先磨一面,再立起磨另一面,尽量避免用砂轮侧面磨削,最后换精磨砂轮清理倒角。
02.小工件台阶磨削
小工件常遇0.1mm甚至0.05mm台阶。非精密加工可随意处理。精密零件必须清理倒角,图纸通常标注倒角R小于0.03mm。无论台阶多小,必须磨直,哪怕只有几丝。一般材料用120K砂轮清角3-5次即可。高硬度材料如DC53、SKH-9需用更细砂轮如360K清角,次数相应增加。检查R尺寸时,经验师傅凭手感经验需长时间操作。建议用投影仪检测,几次投影后心中有数。
03.带R角台阶
此情况常见。粗加工时需留R位置开台阶。精加工R角时可直接修整到位。
04 四面台阶
此类工件各面需留一定工艺台(称立脚)。否则磨台阶和精加工时无支撑点,可能变形。去除工艺台后不再变形。
制造工艺