


挤压工艺全解析:原理、分类、应用、优缺点
挤压工艺概述
挤压是利用压缩力强制金属通过模具减小截面或成型的成形工艺。广泛用于管材、钢棒制造。与拉拔用拉伸力不同,挤压用压缩力,单道次变形量大。常见挤压材料为塑料和铝。
工作原理
- 制备标准坯料/锭料
- 热挤压加热坯料,冷挤压保持室温,装入挤压筒(活塞-筒装置,筒端装模具)
- 冲头施加压缩力推动坯料向模具
- 模具小孔为目标截面,高压使金属流动成型
- 脱模后热处理改善力学性能
挤压分类
按金属流动方向
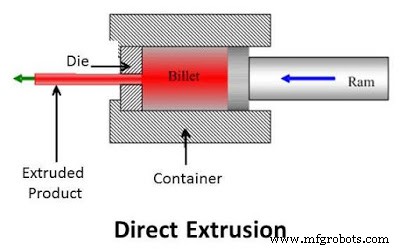
正向挤压
金属流动方向与冲头进给方向同向。冲头向模具移动,因坯料与筒壁摩擦大,需较大力。
反向挤压
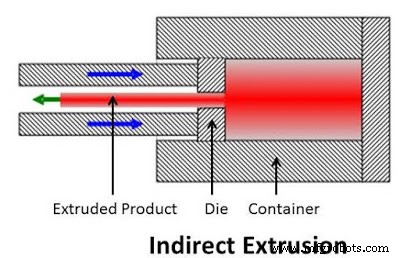
金属流向与冲头运动相反。模具装在冲头运动对侧,金属通过冲头与筒壁环形间隙流出。
静液压挤压
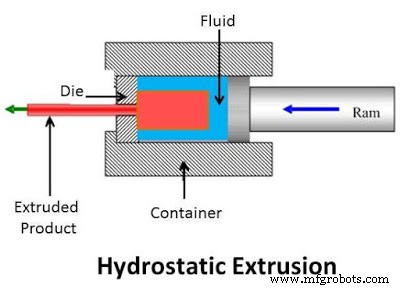
用流体压力传递给坯料。坯料不接触筒壁和冲头,消除摩擦。常用植物油作介质。存在泄漏和挤压速度难控制问题。
按工作温度
热挤压
温度高于再结晶温度(约熔点50–60%)。
- 优点:所需力小、易成形、产品无应变硬化
- 缺点:氧化皮致表面粗糙、模具磨损大、维护量大
冷挤压
室温或再结晶温度以下。铝罐、圆筒、可折叠管等典型件。
- 优点:力学性能高、表面光洁、无表面氧化
- 缺点:需大压力、产品伴随应变硬化
应用领域
- 管材、空心管大批量生产
- 铝型材用于各行业结构件
- 汽车工业:车架、门、窗框
- 塑料制品广泛挤压成型
优缺点总结
优点
- 高挤压比(坯料截面与制品截面之比)
- 易形成复杂截面
- 脆性和塑性材料均可加工
- 冷挤压可获高力学性能
缺点
- 设备初始投资大
- 需巨大压缩力
以上为挤压工艺原理、分类、应用及优缺点全解析。如有疑问欢迎留言,觉得有用请分享收藏,订阅本站获取更多成形工艺知识。
制造工艺