


车用动力电池制造全揭秘:从电芯到电池包
电池外观普通,制造工艺却极其精密。以成品车用动力电池为例,带您从零见证电池诞生全过程。
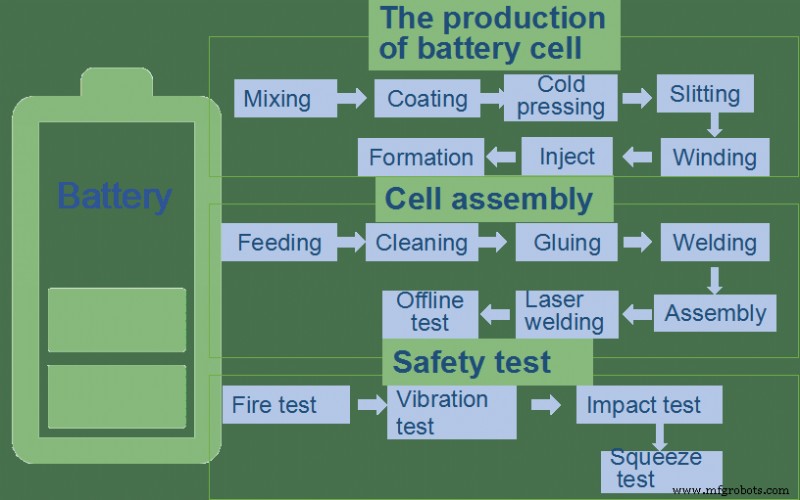
1. 单体电芯如何诞生?
电芯是电池系统最小单元。多电芯成模组,多模组成电池包,这是车用动力电池基础架构。
1.1 活性物料浆料制备——混料
真空搅拌机将活性物料搅拌成浆料,是电池生产首道工序。本工序质控直接决定电池品质与成品合格率。
1.2 浆料涂覆铜箔——涂布
以 24 英尺/分速度将浆料涂覆 4000 米长铜箔。涂布前铜箔厚仅 6 微米。
1.3 极片辊压与预切——冷压与预切
辊压机将极片压实至正负极贴合位置,按电池尺寸预切。
1.4 极耳冲切与极片分条——冲切与分条
冲切机冲出极耳(电芯正负极引出的金属导体);分条机分切极片。
1.5 裸电芯成型——卷绕
正极片、负极片、隔膜卷绕成裸电芯。
1.6 烘烤除湿与注液——烘烤与注液
水分是电池大敌。烘烤将内部水分降至标准,保障全寿命性能。注液向电芯注入电解液。
1.7 电芯化成——化成
注液后充放电激活电芯,电解液与负极在固液相界面反应形成 SEI 膜(钝化膜)。含二次注液、称重、注液口焊封、气密性测试。
2. 电池模组生产工艺
单体电芯不可直用,须配保护电路与外壳组成模组。
2.1 上料
电芯传输至定位,机器人自动抓取送入模组装配线。
2.2 等离子清洗
清洁每颗电芯表面,离子清洗确保工艺污染物不附着电芯底部。
2.3 电芯涂胶
装配前涂胶,实现固定、绝缘、散热三重功能。
2.4 端板与侧板焊接
模组多用铝端板/侧板,机器人叠层焊接。
2.5 线束隔离板装配
焊接监控系统精准定位后,线束隔离板物料码绑定 MES 生成唯一追溯码,机器人自动装入模组。
2.6 串并联激光焊接
自动激光焊完成极柱与连接片连接,实现电芯串并联。
2.7 下线前关键测试——离线测试
全性能检测:模组电压/内阻、单体电压、耐压、绝缘电阻。
3. 电池包终极考验——安全测试
设计阶段虽多重保障,仍需实测验证。
3.1 燃烧测试
中国标准:外部明火 130 秒,电池不起火、不爆炸。
3.2 振动测试
模拟实际路况颠簸,验证劣质零件是否松动、外壳是否破裂。
3.3 冲击测试
模拟车辆通过路障瞬间冲击,考核结构机械稳定性。
3.4 挤压测试
合格标准:不起火、不爆炸。
想深入了解电池制造?欢迎联系或留言,我们乐于交流。
制造工艺